商机详情 -
陶瓷切割机
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线的。眉山实验室陶瓷切割机哪家好?陶瓷切割机
实验室陶瓷切割机
立式结构的金刚石线切割机床行程不适合超大尺寸超重的材料,框架结构的刚性和稳定性保持不够。特点:立式结构金刚石线切割机床适合小尺寸精度要求高的工件,框架结构金刚石线切割机床适合对精度要求不高的大尺寸材料。龙门结构的卧式结构机床主体和主要部件采用度消失模铸造,机床的刚性足,稳定性也好,精度保持多年,是大尺寸高要求的选择。因此:尺寸较小的材料,通常选择立式切割机床,特点是切割速度快,精度高。尺寸较大的材料,通常选择卧式切割机床,特点是装夹方便,对材料安全有保障。陶瓷切割机您的课题样品若因为加工缺陷被审稿人质疑怎么办,用实验室陶瓷切割机从源头控制制样质量如何。
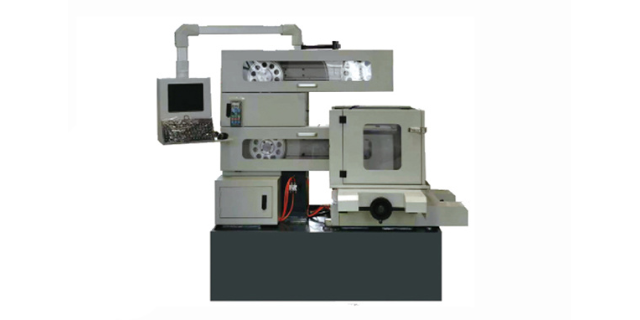
金刚石线的线径与切割速度C型往复走丝金刚石线切形机使用的金刚线直径一般在0.2-0.45mm。C型金刚线切形机适合对切缝要求更小,损耗要求更低的客户。环形金刚石线切形机使用的金刚线直径在0.65mm-0.7mm,因为现阶段环形线的制造技术使得只有0.65mm左右的环形线能高速运转。金刚线母线在0.65mm,电镀上金刚石以后的线径大,所以环形线的切缝比C型切缝大;而且环形线电镀的金刚石颗粒大,因此更锋利,切割速度也更快。用户应根据自己的需求选择适合自己的机型。导线轮造价不同C型往复走丝金刚线切形机的导线轮直径在100mm左右,导线轮造价成本低。环形金刚线切形机的导线轮直径在250mm左右,导线轮是铝滑轮外径包裹耐磨高分子材料,当然导线轮的造价成本也高。
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说两种线切割机床是不同的加工方式,加工的对象不一样,它们的关系其实是对彼此的补充。 还在为几片陶瓷外发切样等上一周吗,实验室陶瓷切割机放在自己实验室内当天就能取出试样。
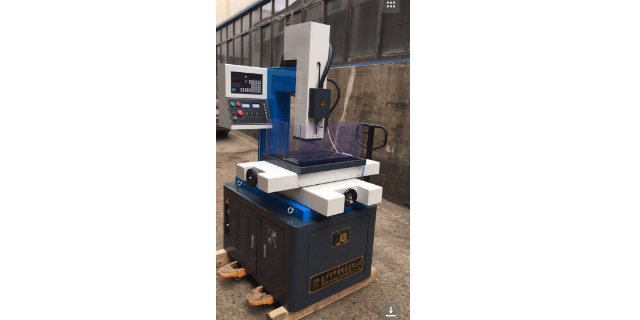
金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚石线切形机、3.单向环形线结构金刚石线切形机。三种结构金刚石线切形机对金刚石线的使用:金刚石线切割机弓架运动式结构使用的是线径0.5~2mm长度在几十公分到2米之间的粗短线,往复循环走丝结构使用的是线径0.2~0.45mm长度从几十米到几百米甚至上万米的细长线,单向环形线结构使用的是线径0.6~2mm的几米长的一根圆环线。弓架结构和往复循环走丝结构的金刚石线为单根,环形线则是由一根线互相缠绕在一起的特殊金刚石绳线。想没想过切口粗糙度会影响后续测试结果,为何不让实验室陶瓷切割机给出更一致的初始表面。陶瓷切割机
实验室陶瓷切割机排名。陶瓷切割机
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。陶瓷切割机