商机详情 -
资阳陶瓷激光切割机加工定制
金刚石线切割机能不能割金属材料呢?我们可以肯定地是:“能,我们切过”。但不推荐用金刚石线切金属。金刚石线切割机能切割一切比砂线硬度小的脆性材料,包括导电材料、半导电材料、不导电的材料。但是,使用金刚石线切割机切金属却不是一个好的选择。效果还不错,但是切割速度会非常慢,边缘会产生毛刺。导电金属材料的线切割加工方式可以选择电火花线切割机床,要求高的可以选择中走丝机床,要求不高的可以选择快走丝机床。能导电的金属材料用电火花线切割机床来切割,无论是切割效率还是成本都比金刚石线切割机更能让人接受一些。这里要考虑的是一些特殊情况,只有在导电金属材料中混合夹杂了一些非导电材料,而对加工速度不做要求和不计加工成本情况下,才有必要考虑金刚石线切割机来加工。想获得可重复的实验样条,实验室陶瓷切割机的数控系统能保存多组工艺参数,方便调用。资阳陶瓷激光切割机加工定制
实验室陶瓷切割机
切削液的原因。1.切削液用久了,里面的切屑过多造成切缝堵塞,排屑不畅。2.使用了劣质切削液的原因。3.切割不同的材料,应选择不同质地的切削液。其他的原因。其他的原因有操作错误的原因,数控系统故障造成系统与机床不能同步运行的原因等等。综合来说,金刚石线切割机频断线的原因,机床的原因是主要的。其次就是材料的原因、切割工艺的原因和金刚石线的原因。了解具体原因才能解决问题。机床的原因,这个需要用户在购买的时候要问清楚有没有现货,不要机床装配好就催厂家发货,一定要让厂家多做切割试验,放一二十天,释放一下配件的应力再发货,减少运输过程中机床因应力产生的变形。在厂家做切割试验的过程,也可以发现机床的原因,厂家也好及时处理,以免收到机床再发现问题,处理起来就麻烦了,还耽误生产。资阳陶瓷激光切割机加工定制哪怕连续作业切割十几片,实验室陶瓷切割机的切口一致性依然维持在微米级波动内。
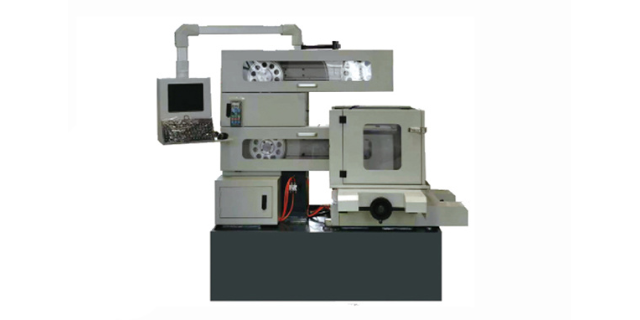
其实在几千年前,老祖宗们就利用线来锯玉石等材料了。线切割的方式,现在分为金刚砂线切割、电火花线切割、锯床等。金刚砂线切割原理和电火花线切割原理是完全不同的。金刚砂线切割原理:金刚砂线切割原理就是锯床的原理,它完全是物理方式,一种机械加工的行为,就跟你在家做饭用菜刀切菜切肉的原理一样。金刚砂线切割原理是利用一根镶嵌有金刚砂或微粉的钢线,这根钢线称为金刚砂线,由电机高速运转带动丝筒转动运行,金刚砂线由丝筒出发,经过导线轮,由导线轮带动金刚砂线高速连续移动,与物品连续接触,同时被加工的物品被固定在工作台上,由工作台缓慢推进,与金刚砂线之间产生磨损,达到切削的目的。
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性和高稳定性。床身、立柱、工作台等大件用机加工修整外表面,确保表面平整,整机外型美观。4.三向导轨X、Y、Z三轴均采用直线导轨。运行精度高,承载能力强,摩擦系数小,运动灵敏度高,且机床的精度稳定性好,使用寿命长。5.两向进给机构(1)X、Y向进给机构采用滚珠丝杆传动,驱动电机带动丝杆传动提高了精度,进给驱动特性好,机构简单,维护方便。从氧化铝到氮化硅,实验室陶瓷切割机通过更换金刚石刀盘就能兼容不同硬度板料。
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.薄壁陶瓷管一夹就裂怎么解决,实验室陶瓷切割机通过自适应夹具,避免了不规则工件受损。资阳切割机按需选型
标配零点标定块的实验室陶瓷切割机,更换工件后复位误差不超过五微米。资阳陶瓷激光切割机加工定制
金属导电材料适合用电火花线切割机加工,各种脆性材料适合金刚石线切割机加工。金属材料有黏性,排屑困难,所以不适合用金刚石线切割机加工。如果非要弄明白金刚石线切割机和电火花线切割机比较哪个好。这个只能用它们都可以加工的材料来比较看哪一种设备更适合这个材料。比如有些导电材料或者半导电材料,像导电陶瓷、石墨、太阳能硅片等,它们用金刚石线切割机和电火花线切割机都能加工。只有这两种机床都可以加工的材料才得出金刚石线切割机和电火花线切割机比较出哪个好的结果,其实,准确的应该说是哪一种加工方式更适合才对。导电陶瓷、石墨、太阳能硅片这些都属于脆性材料,用电火花线切割的方式效果就不如金刚石线切割机的加工效果了。但如果是切钛合金这样的黏性导电金属,则是电火花线切割机有优势。比如用金刚石线切割机切割直径为100mm钛合金圆柱,用电火花线切割机切割一片慢2个小时,快耗时1小时20分钟(80分钟),用金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。资阳陶瓷激光切割机加工定制