商机详情 -
实验室陶瓷切割机批发厂家
实验室陶瓷切割机
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让金刚石线始终保持或接近一条直线,使每一次金刚石线运行的轨迹都能与前一次运动轨迹重合,这样切割出来的效果接近一条直线。反之,金刚石线因为拉伸,而给的张力又不够,容易拉弓,拉弓的时候,金刚石线会另外开辟切缝,使切割出来的结果坑坑洼洼的。机床行程,一般来说同样的上线量,是小行程的机床切割速度快。机床行程小,金刚石线运行路线短,参与切割的金刚石线会更多。机床上线量。机床上线量越多,参与切割的线越多,切削力跟得上进给速度,切割速度会比线上得少的机床切割速度快。金刚石线的磨损程度。新的金刚石线锋利,切削力更大,切割速度就可以更快。磨损之后的金刚石线切削力减弱了,切割速度自然就慢了。四川实验室陶瓷切割机现货经营刀片磨损实时可见,实验室陶瓷切割机的透明护罩还兼具观察与隔音功能。
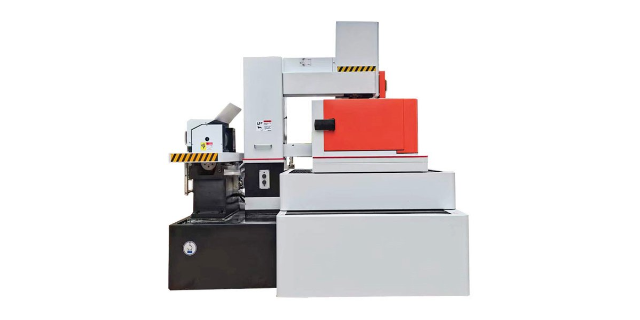
切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头和四头结构。双头结构一次可同时加工两个规格相同的产品,三头一次加工三个规格相同产品,四头一次可同时加工4个规格相同的产品。2、表面:砂线切割表面无微观裂纹;表面粗糙度可达Ra0.4um。3、破碎率低:切割非金属脆性材料,破碎率较其他方法为。4、弓架结构灵活:弓架可根据产品具体情况调节切割厚度,有100mm、150mm、200mm、250mm四个档次可调,加工件的精度。5、夹头通用:0.7~3.0mm之间的砂线都能使用,不需要额外购买与砂线规格对应固定尺寸的夹头。6、新增护罩外壳,环保美观。
弓架运动结构金刚石线切割机主要是切形状类的机床,但因为机床震动较大,只能切厚片,不能切薄片。它的工作原理是通过一根电镀金刚石线,由弓架带动上下往复运动,与工件发生切削从而达到加工的目的。用电镀金刚石线做为刀具,对工件进行加工,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。往复循环走丝结构能切薄片,能切形状,在金刚石线很细的情况下切形状不能切太厚。往复走丝运动式金刚石线切割机的工作原理是利用一根金刚石线高速往复走丝运动,与工件接触发生磨削而达到加工的目的。从氧化铝到氮化硅,实验室陶瓷切割机通过更换金刚石刀盘就能兼容不同硬度板料。
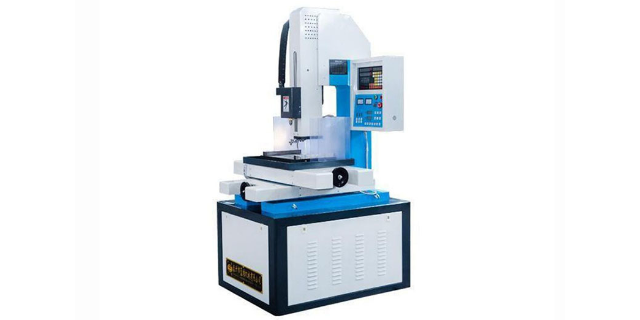
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,切割速度控制在7000mm²/小时左右就可以了。外协加工交期不稳且单价高,自己配一台实验室陶瓷切割机后,打样再也不受制于人。雅安陶瓷激光切割机推荐厂家
每次因切割崩边重做试片不觉得耗时吗,实验室陶瓷切割机一次成型的把握难道不值得投入。实验室陶瓷切割机批发厂家
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。实验室陶瓷切割机批发厂家