商机详情 -
本地线切割机床咨询报价
线切割机漏电是一种非常危险的情况,需要立即采取措施进行排查和修复。以下是切割机漏电的应急处理方法:立即切断电源:发现切割机漏电后,首先要迅速切断电源,以免造成人身伤害。检查电源线路:检查切割机的电源线路是否存在损坏、老化或接线松动等问题,及时更换或紧固电线。检查地线:确保切割机的接地电阻符合要求,并检查接地线路是否正常连接。检查设备绝缘性能:使用万用表等工具检查切割机的绝缘电阻是否达到标准值,如发现问题,需要进行维修或更换。检查设备内部元件:如果以上方法仍不能解决漏电问题,可能是设备内部元件老化或故障所致,需要专业维修人员进行维修。。线切割机床断丝故障全解析.本地线切割机床咨询报价
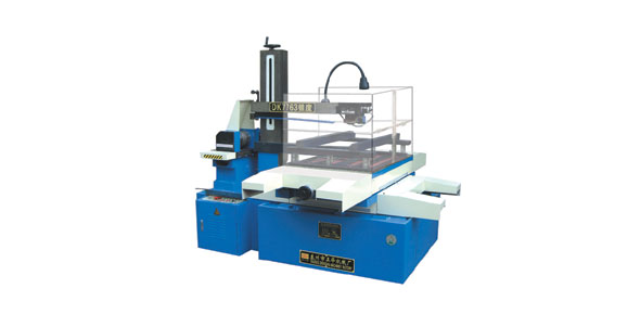
线切割机床
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。达州市小型线切割机床生产厂家线切割机床加工精度高,可满足多数工业精密零件的尺寸与形位公差要求。
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。
线切割原理,线切割机床加工原理不同于其它金属切削设备、加工原理实际上是一种电解电烧融的腐蚀现象,是一种精细的化学反应、而不是常规切削设备的物理切削。线切割机床又叫做数控电火花线切割机床,是一种特有的特种加工金属切削设备,隶属电加工范畴,主要用于工业生产中的精密加工,其加工具有加工精度高、切面表面粗糙度低、安全性好等特点!线切割加工采用金属丝(钼丝、钨丝等)作为导电电极,特制高频电源持续放电击穿,对切割工件进行烧融腐蚀,从而实现切割加工。线切割机床日常维护事项.
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。和冲压加工相比,线切割机床无需制作模具,适合小批量多品种零件的快速生产。眉山市大锥度线切割机床订制价格
线切割机床可实现 24 小时连续自动化运行,一人可同时操作多台设备提升生产效率。本地线切割机床咨询报价
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。本地线切割机床咨询报价