商机详情 -
高速切割线切割机床维修教程
【1】贮丝筒不换向,导致机器总停——行程开关SQ3或SQ2损坏。换行程开关SQ3或SQ2。【2】贮线筒在换向时常停转。1.钼丝太松——紧一下钼丝;2.断丝保护电路故障——换断丝保护继电器;【3】丝筒不转(按下走丝开按钮SB1无反应)1.外电源无电压;2.电阻R1烧断;3.桥式整流器VC损坏,造成保险丝FU1熔断。解决方案:1.检查外电源并排除;2.更换电阻R1;3.更换整流器VC,保险丝FU1。【4】丝筒不转(走丝电压有指示且较正常工作时高)1.碳刷磨损或转子污垢——更换碳刷、清洁电机转子;2.电机M电源进线断——检查进线并排除;【5】工作灯不亮——保险丝FU2断更换保险丝FU2。【6】线切割水泵不转或转速慢。重庆线切割机床维修改造。高速切割线切割机床维修教程
线切割机床维修改造
钼丝磨损:使用过久的钼丝会出现磨损,导致钼丝直径与线径不匹配,从而影响电通量和放电能量,引起切割不走丝的情况。加工条件设置不当如果在进行线切割工作时,切割加工条件设置不当,也会导致机器不走丝的问题发生。因此,在进行切割加工时,需要根据不同的切割工作要求,进行相应的设置和调整,方可保证机器正常运行。调整工件表面:对工件进行打磨或调整,以保证表面平整,避免导致不走丝情况。选择合适的沉头:根据工件的材料和厚度选择合适的沉头,以确保切割效果。控制环境温度:在高温环境下工作,可以通过降温控温等方式,降低环境温度。精密线切割机床维修改造方法自贡市线切割机床维修改造。
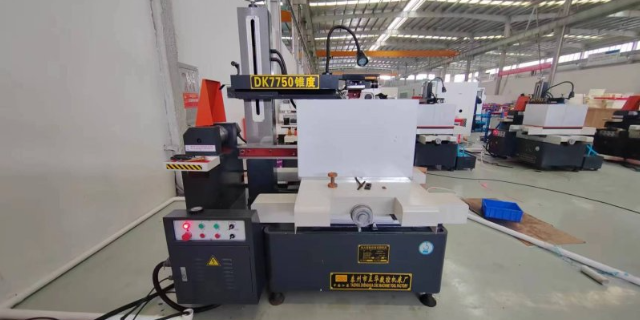
切割不稳定问题:切割不稳定是线切割中另一个比较常见的故障。这可能是由于切割速度过快、钼丝磨损或电解液不足等原因导致的。解决办法:可以通过降低切割速度、更换钼丝或及时添加电解液等措施来解决。冷却系统问题:冷却系统问题可能导致工件过热或切割质量下降解决方法:维护冷却系统,清洁冷却液,确保水流畅通。工件固定不当:工件固定不当会导致切割位置偏移或工件损坏。可能是因为不正确的工件固定方法或夹紧力不足。作者:
切割不稳定问题:切割不稳定是线切割中另一个比较常见的故障。这可能是由于切割速度过快、钼丝磨损或电解液不足等原因导致的。解决办法:可以通过降低切割速度、更换钼丝或及时添加电解液等措施来解决。冷却系统问题:冷却系统问题可能导致工件过热或切割质量下降解决方法:维护冷却系统,清洁冷却液,确保水流畅通。工件固定不当:工件固定不当会导致切割位置偏移或工件损坏。可能是因为不正确的工件固定方法或夹紧力不足。解决办法:学习正确的工件固定方法,确保工件牢固固定。雅安市全自动线切割机床维修改造。
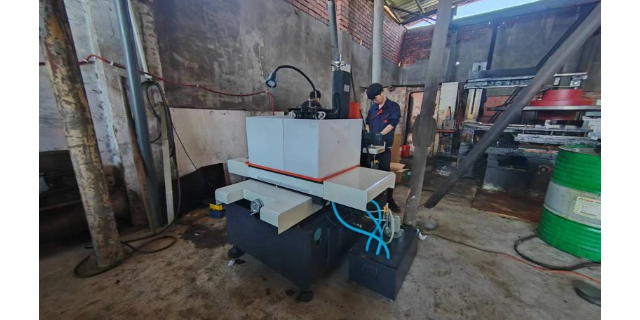
线切割机床的维修涉及多个方面,包括日常检查、定期保养、故障排除和专业培训。以下是一些关键的维修措施和建议:日常检查:每次运行前检查压线螺丝是否松动,并及时拧紧。如果金刚石线易断,检查线轮磨损程度并更换磨损的线轮。定期清洗过滤棉,确保机床内部清洁。定期保养:润滑机床上的运动部件,如导轨、丝杠螺母副、传动齿轮等,以保持其正常运行。调整和更换磨损的部件,如导电块、导轮、导轮轴承等,以保证机床的精度和稳定性。定期检查电源线、行程开关、换向开关等的安全可靠性,并确保工作液充足且管路通畅。四川大锥度线切割机床维修改造订制价格。高速切割线切割机床维修教程
宜宾市线切割机床维修改造哪家好。高速切割线切割机床维修教程
缓冲垫缓冲垫在换向时起缓冲作用。检查时要倾听走丝机构发生的声音,尤其是换向时的声音。如声音异常,伴随振动很大,一般来说,就是缓冲垫已损坏。行程开关行程开关的主要作用是换向或断高频。运丝电机不能换向;换向不能断高频。行程开关在频繁的挤压后,很容易损坏或接触不良。当行程开关出现故障后,接触器不能断电,从而引起运丝电机不能换向。有的线切割机将行程开关另一对触点作为断高频的控制信号。当行程开关接触不良或损坏时,就会出现换向不能断高频现象。高速切割线切割机床维修教程