商机详情 -
模具加工线切割机床维修师傅
故障排除:如果机床出现特定故障,如贮丝筒不换向、贮线筒在换向时常停转等,应检查相应的行程开关或断丝保护电路,并根据需要更换相应的部件。对于丝筒不转的故障,应检查外电源、电阻R1、桥式整流器VC等,必要时更换相应部件。专业培训:操作线切割机床的人员必须经过专业培训,并能熟练操作。非专业人员不得操作机床。实行定人、定机、定岗的操作规则,确保责任明确,操作规范。通过实施上述维修措施和建议,可以有效保障线切割机床的正常运行和延长其使用寿命。同时,定期的维护和保养也是确保机床精度和稳定性的关键。广安市自动穿丝线切割机床维修改造。模具加工线切割机床维修师傅
线切割机床维修改造
导轮与导丝嘴更换是线切割机床维修改造中的基础易损件维护项目,直接影响加工的表面光洁度与走丝稳定性。导轮是支撑电极丝高速运行的主要部件,导丝嘴则用于约束电极丝的运行轨迹,二者长期高速摩擦会出现磨损槽,导致电极丝抖动,加工面出现纹路,精度下降。常规使用情况下,导轮的更换周期通常为 6 到 12 个月,导丝嘴更换周期为 3 到 6 个月,加工频次高、材质硬度大的场景周期更短。专业的线切割机床维修改造会配套高精度的耐磨导轮与导丝嘴,更换后可将加工表面光洁度提升 1 到 2 个等级,走丝稳定性提升 40% 以上,是性价比很高的基础升级项目。模具加工线切割机床维修师傅攀枝花市小型线切割机床维修改造。
一、故障排除技巧1.检查设备电源是否接通,电源线是否松动2.检查熔断器,若熔断器损坏,则更换新的3.检查数控系统、电气元件、驱动器和线路是否正常4.检查机器机械结构是否过紧或过松,使其处于适当的工作状态二、试运行技巧1.在试运行之前,将设备清洁干净,以确保设备的润滑和冷却系统正常运行2.将试运行程序完全输入系统,避免程序错误3.设备在试运行过程中应该保持平稳运行,特别是机床的传动部件和导轨上,不应出现任何灰尘或异物
挡丝装置挡丝装置的主要作用是定位钼丝。检查时一定要注重挡丝装置中的排丝柱是否贴近钼丝,排丝柱是否已被割成凹槽。另外,还要仔细观察贮丝筒上有无叠丝现象。断丝保护挡丝体断丝保护挡丝体的主要作用是断丝保护,防止因断丝后电极丝被搅乱。检查时,测量断丝保护开关是否为常闭状态,如不是,应调整断丝保护挡丝置,使断丝保护开关处于常闭状态。导电块导电块的主要作用就是导电。而导电块极易损坏,如被割成深凹槽、表面被氧化等,这都会导致导电块与钼丝接触不良。当接触不良时,可能会导致高频脉冲电流很小,甚至没有高频脉冲电流输出。维修师傅乱收费报价不透明易被坑,明码标价的线切割机床维修改造可让企业清楚知晓每一笔花费。
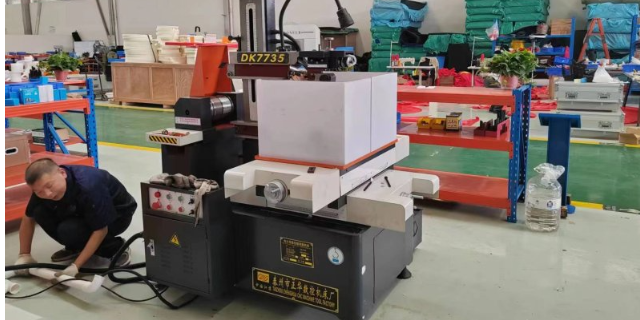
绵阳某职业技术学院的实训车间,有多台使用多年的线切割机床,故障频发且加工精度达不到实训教学要求,影响学生的实训操作效果。学院与成都正川精机合作,实施线切割机床维修改造项目,对所有实训设备进行整机检修、精度校准与安全防护升级,还针对教学需求优化了系统操作界面。改造后,实训设备的故障率下降 90%,加工精度完全满足教学标准,设备的安全防护性能也得到提升,保障实训教学的安全开展。学院不用批量采购新设备,就完成了实训条件的升级,设备投入成本节省了 70%,实训教学的质量也得到明显提升。公司通过 ISO9001 质量管理体系认证,线切割机床维修改造的流程规范,质量管控严格。模具加工线切割机床维修师傅
成都市高速精密线切割机床维修改造。模具加工线切割机床维修师傅
许多中小模具厂持有的快走丝线切割机床,在服役十年以上后,普遍面临加工效率自然衰退的困境。这些机床的切割速度,与新机时相比普遍下降了百分之三十甚至更多,但并未发生硬性故障,这种隐性效率损失直接抬高了企业的单位工时成本。效率下降的根源,是一系列部件性能渐进式衰减的综合结果:脉冲电源的输出能量因电解电容老化而不足,伺服驱动的响应迟缓导致跟踪速度跟不上,加上运丝系统振动带来的断丝频次增加。一台老旧的快走丝机床在未得到合理线切割机床维修改造时,其稳定切割速度可能已从每分钟八十平方毫米滑落至不足五十平方毫米。在竞争激烈的加工市场,这将直接压缩接单能力,因为同样的加工费报价下,效率低的机床完成同一批工件所需时间明显更长,利润空间随之收窄。模具加工线切割机床维修师傅