商机详情 -
大功率快走丝线切割机床
快走丝线切割如何编程?一.编程时1逆时针:工件上小下大为正锥,切割时锥度角设定为正;工件上大下小为倒(负)锥,切割时锥角设定为负。2顺时针:工件上小下大为正锥,切割时锥度角设定为负;工件上大下小为倒(负)锥,切割时锥角设定为正。二、机床上的测量1、h:下导轮中心到工件基准面的垂直距离;如果工件的基准面在底部,则h=下导轮中心到工作台台面的距离;如果工件的基准面在顶部,则h=下导轮中心到工件面的距离;2、h:下导轮中心到上导轮中心的垂直距离;3、t:工件的厚度;4、导轮半径一般取默认值14.5mm。注意测量时尽量要准!!!重庆DK7745快走丝线切割机床。大功率快走丝线切割机床
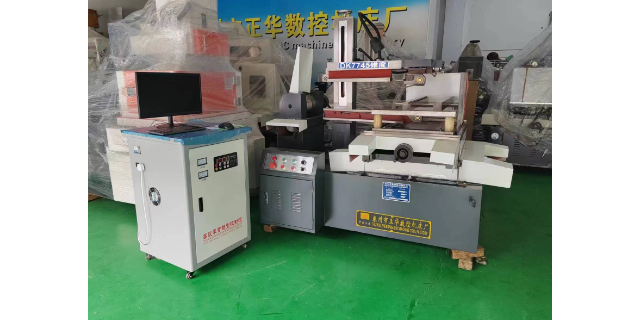
快走丝线切割机床依靠钼丝高速往复运动形成脉冲放电,瞬时高温蚀除金属实现轮廓切割,是我国自主研发的电加工装备,走丝速度通常在 8-10m/s,电极丝可循环使用,设备投入与耗材成本友好,适合批量粗加工与轮廓开料。它不依赖机械切削力,能稳定加工淬火钢、硬质合金等硬脆导电材料,处理异形轮廓、窄槽、复杂型孔优势突出,在模具、五金、机械零部件加工中应用。快走丝线切割机床兼顾效率与成本,是中小制造企业提升产能、控制开支的常用设备,掌握其原理与特性,有助于企业合理选型与优化工艺,让设备发挥更大价值。大功率快走丝线切割机床青羊区DK7745快走丝线切割机床。
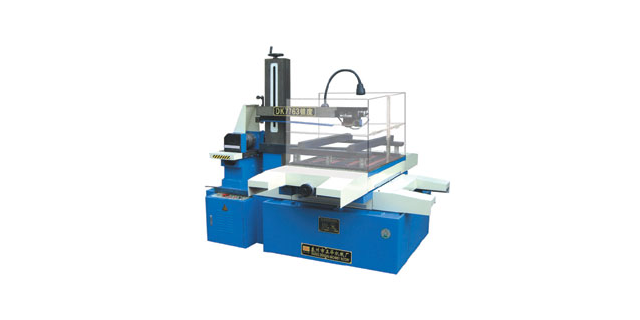
很多企业采购快走丝线切割机床后,面临技术支持不足的问题。尤其是刚接触电加工行业的企业,操作人员缺乏经验,遇到加工参数设置不合理、零件精度不达标、常见故障排除等问题时,无人指导。部分厂家只负责设备销售,不提供操作培训和技术支持,企业只能自己摸索,不但浪费大量时间,还可能因为操作不当导致设备损坏或产品报废。对于小批量多品种生产的企业来说,每次更换加工产品都需要重新调试参数,没有专业的技术支持会严重影响生产效率。某新开的五金加工厂曾因参数设置错误,导致一批价值 5000 元的零件全部报废,延误了交货期。
在选购快走丝线切割机床这类直接影响模具与零件精度和交货周期的主要设备时,决策眼光应该穿透初始购买价格,看到整个使用生命周期内的总拥有成本。市场上一些标价诱人的机型,可能隐藏着床身刚性不足带来精度快速衰减的风险,或者电气系统防护等级不够,在四川盆地湿润气候下故障率高的隐患。更主要的是,一些纯贸易型供货商往往无力提供深度的工艺应用培训和及时的现场技术支援,设备一旦遇到复杂故障或需要开发特殊材料的切割工艺,客户的产线就可能陷入漫长而代价高昂的停摆。到那时再发现节省下来的设备款,远不足以填补误工和质量损失造成的窟窿,为时已晚。因此,寻找一家在本地深耕多年、具备自主研发和完整维修服务能力,并且拥有大量可验证的客户案例的可靠伙伴,其价值远远超过那纸面上的价差。这不但能得到一台调校到佳状态的设备,更获得了持续生产稳定运行的保障。快走丝线切割机床品牌哪家好?

很多企业在采购快走丝线切割机床时,容易陷入低价陷阱,认为只要能切割就行,忽略了设备的长期使用成本和稳定性。实际上,低价设备虽然前期投入少,但后期故障率高、维修成本高、耗材成本高,综合使用成本远高于品质可靠的设备。成都正川精机的快走丝线切割机床,虽然初始价格略高于低价设备,但凭借稳定的性能、低廉的使用成本和便捷的本地服务,长期来看性价比更高。很多使用过正川设备的客户都表示,虽然多花了一点钱,但后期省了很多麻烦,生产也更有保障,综合算下来反而更划算。快走丝线切割机床电话多少?大功率快走丝线切割机床
快走丝线切割机床的特点有哪些?大功率快走丝线切割机床
电极丝损耗是快走丝线切割机床运行中的关键指标,直接影响加工稳定、尺寸一致性与耗材开支。钼丝在高速往复与放电作用下逐渐变细,损耗过快会引发断丝、轮廓偏差、表面粗糙等问题,增加停机换丝频率,拉低车间有效作业时间。电极丝损耗与脉冲电源参数、走丝张力、工作液清洁度、工件材质密切相关。合理匹配电参数、保持稳定丝速与张力、定期更换工作液,能有效控制损耗。选用性能稳定的快走丝线切割机床,搭配规范操作,可延长钼丝使用寿命,减少耗材支出,保障连续生产顺畅,提升单位时间产出。大功率快走丝线切割机床