商机详情 -
实验室快走丝线切割机床电话多少
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不*拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。快走丝线切割机床常见问题哪家好?实验室快走丝线切割机床电话多少
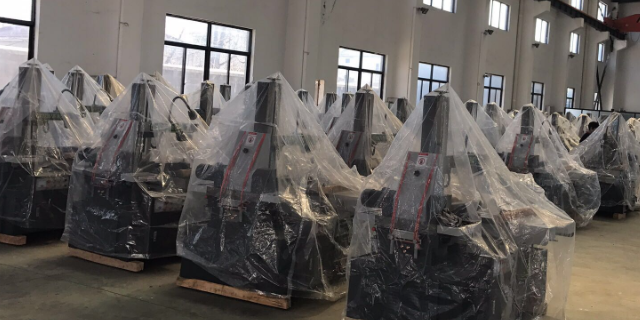
快走丝线切割设备原理?快走丝线切割设备是一种利用电火花放电原理进行金属切割的设备。其原理如下:工作原理:快走丝线切割设备利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。切割原理:在快走丝线切割设备中,电极丝以高速往返运动,与工件之间形成一定的火花间隙。当电极丝接近工件表面时,由于电场强度增大,导致局部空气电离,形成电火花放电。电火花放电时,会产生高温高压等条件,使工件表面材料熔化、汽化、氧化等,从而实现切割。成都数控智能快走丝线切割机床生产厂家金牛区DK7745快走丝线切割机床。
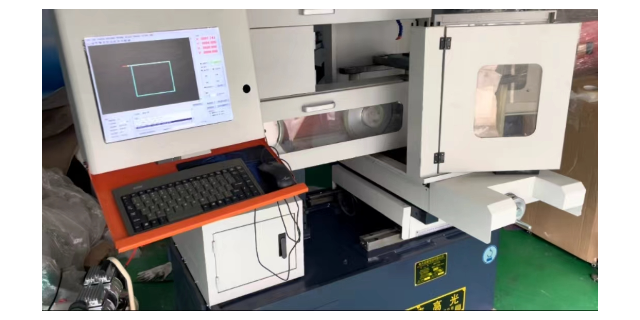
关于换导轮:换导轮是一个技术活,要非常细心才做的好,主要的要求是全程不要敲打来拆卸和装配。因为一敲打就无法保证安装没有损伤,有损伤就影响精度了。换导轮是有的工具的,用工具来拆装轴承,就不需要敲敲打打,另外要弄干净,这样也不至于要敲打,可以用手就能推进去.然后上下对齐,锁紧螺丝,就完成了。上导轮要用黄油涂在里面,还要通过挤压充满到轴承内部,整个充满黄油能起到很好的润滑作用,能延长使用寿命,保持转动顺畅。
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不但拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。新都区DK7745快走丝线切割机床。
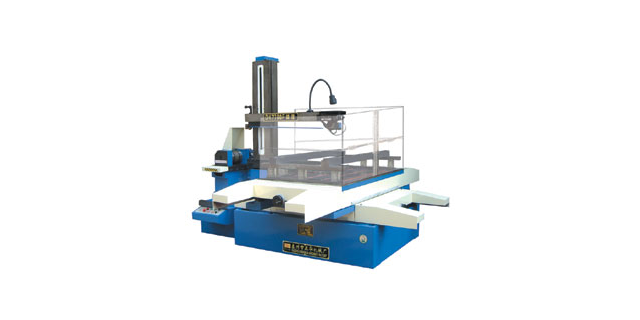
快走丝线切割怎么选?选择快走丝线切割机时需要考虑以下因素:1.切割精度:要根据要切割的材料厚度以及切割时所需要的精度来选择机器,一般厚度越大,要求的精度相对就降低,而精度越高的机器价格也会相对较高。2.切割速度:一些快走丝线切割机配备了较强的切割功率,可以提高切割速度,如果您需要高效率生产,请选择切割速度快的机器。3.切割范围:选择快走丝线切割机时也需要考虑切割范围,即可切割的尺寸,选择时要以实际需要为准。4.切割质量:在选择机器时,还需要考虑切割质量,一些快走丝线切割机可以很好地工作一段时间而不需要调整,而其他机器可能需要更频繁的调整才能保持切割质量。5.品牌和服务:还需要考虑品牌和服务。品牌的机器通常有更好的质量、更长的使用寿命和更好的服务,因此也会相对较贵。您可以根据自己的实际需求,综合以上因素来选择适合自己的快走丝线切割机。重庆线切割机床实力供应商哪家好?成都数控智能快走丝线切割机床生产厂家
成都市快走丝线切割机床产品介绍。实验室快走丝线切割机床电话多少
另外要说的是关于受伤的事情,线割这个工作比较容易受伤,(当然一般说的是割手指这种小伤,但是一旦割破了也要好几天才能好的)因为线割出来的零件都是很锋利的尖角零件,要用手直接去拿,还要把废料分开,要洗掉工件上的污垢,要用油用布来回擦洗,每件工件必做的工作就是割完了要清洗或擦干净工件上的污垢,各种情况稍不注意就会割伤手指,还有钼丝转速是10米每秒,钼丝才0.18毫米直径的细丝,运行的时候有时候会不小心碰到,平常轻轻接触不会有事,但特别是拆掉钼丝的时候,有时边缘的钼丝会沾上一些铁屑固化在上面,这时候这个钼丝上就像有了一个个小锯齿,这样如果高速运转的时候用手直接接触是很容易割伤手的,这都是经验之谈,曾经有人因为这个割到能看见骨头,休息了一个星期。实验室快走丝线切割机床电话多少