商机详情 -
眉山电火花线切割机床厂
1、输入输出装置输入装置可将不同加工信息传递于计算机。在数控机床产生的初期,输入装置为穿孔纸带,现已趋于淘汰;目前,使用键盘、磁盘等,方便了信息输入工作。输出指输出内部工作参数(含机床正常、理想工作状态下的原始参数,故障诊断参数等),一般在机床刚工作状态需输出这些参数作记录保存,待工作一段时间后,再将输出与原始资料作比较、对照,可帮助判断机床工作是否维持正常。2、数控装置数控装置是数控机床的与主导,完成所有加工数据的处理、计算工作,终实现数控机床各功能的指挥工作。它包含微计算机的电路,各种接口电路、CRT显示器等硬件及相应的软件。3、可编程控制器即PLC,它对主轴单元实现控制,将程序中的转速指令进行处理而控制主轴转速;管理刀库,进行自动刀具交换、选刀方式、刀具累计使用次数、刀具剩余寿命及刀具刃磨次数等管理;控制主轴正反转和停止、准停、切削液开关、卡盘夹紧松开、机械手取送刀等动作;还对机床外部开关(行程开关、压力开关、温控开关等)进行控制;对输出信号(刀库、机械手、回转工作台等)进行控制。线切割加工多少钱一平方?你们也是这么算的吗?眉山电火花线切割机床厂
线切割机床
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。成都精密线切割机床推荐厂家想要加工难切削的硬质合金与钛合金材料,难道你不知道线切割机床可加工所有导电材料吗?
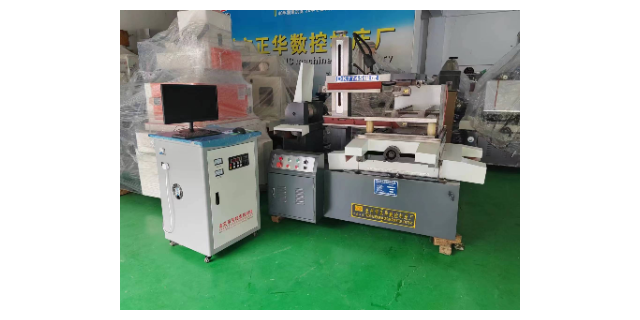
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。
数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工装、辅具及其使用方法等。机床的调整主要包括刀具命名、调入刀库、工件安装、对刀、测量刀位、机床各部位状态等多项工作内容。程序调试主要是对程序本身的逻辑问题及其设计合理性进行检查和调整。试切加工则是对零件加工设计方案进行动态下的考察,而整个过程均需在前一步实现后的结果评价后再作后一步工作。试切成功后方可对零件进行正式加工,并对加工后的零件进行结果检测。步工作均为待机时间,为提高工作效率,希望待机时间越短越好,越有利于机床合理使用。该项指标直接影响对机床利用率的评价(即机床实动率)。线切割单板机程序跑错是怎么回事?
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。有金属零件切割加工的需求,可咨询我们为你推荐合适的线切割机床型号与加工方案。德阳精密线切割机床批发厂家
线切割机床日常维护事项.眉山电火花线切割机床厂
一、线切割的作用线切割是一种利用高能量电离子流疏通工件的加工技术,在同一时间内可进行多点切割,因而又称多点放电加工。线切割的主要作用在于精确快速地切割各种金属和非金属材料,其特点为加工精度高、速度快、台面平整,被广泛应用于各种领域中。线切割的优势在于可以切割各种形状的工件,在其它传统机床难以实现的切割面上进行精密切割,且不会导致切割面变形和受热影响。线切割还可以用于制作夹具、精密模具等高精度加工零部件。眉山电火花线切割机床厂