商机详情 -
成都精密线切割机床加工
线切割机床机械本身常见有两轴联动和四轴联动,通常的两周联动用于直升的直线、圆、圆弧等基本形状加工;四轴联动则可以进行锥度、上下异形等特殊形状的加工。加工中由工作台带动工件不断进给,只要是工作台能够走出的任何形状都可进行加工。应用特点:数控电火花能加工各种高硬﹑高韧度和高熔点的导电材料,由于线切割加工的特殊性,其加工不受所加工材料硬度等物理性质影响,只跟材料的导电能力、熔点、密度等有关……(只要导电的材料线切割机床都能加工)线切割都有正割时突然反割咋回事,反反复复.成都精密线切割机床加工
线切割机床
卧式加工中心卧式加工中心通常采用移动式立柱,工作台不升降,T形床身。T形床身可以做成一体,这样刚度和精度保持性能比较好,当然其铸造和加工工艺性差些。分离式T形床身的铸造和机械加工工艺性都改善,但联接部份要用定位键和的定位销定位,并用大尺寸螺栓紧用以保证刚度和精度。卧式加工中心的立柱普遍采用双立柱框架结构形式,主轴箱在两立柱之间,沿导轨上下移动。这种结构刚性大,热对称性好,稳定性高。小型卧式加工中心多数采用固定立柱式结构,其床身不大,且都是整体结构。卧式加工中心各个坐标的运动可由工作台移动或由主轴移动来完成,也就是说某一方向的运功可以由刀具固定,工件移动来完成,或者是由工件固定,刀具移动来完成。成都快走丝线切割机床采购想要获取线切割机床的客户案例与使用反馈,可联系我们查看详细的案例资料与用户评价。
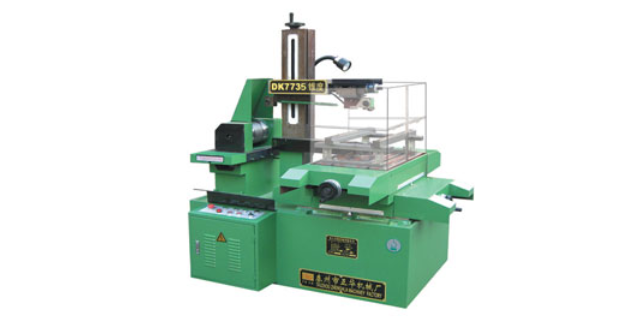
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带来了不同的影响,从而形成不同的特点,其影响主要表现在如下几个方面:不同布局适应不同的工件形状、尺寸及重量如所示均为数控铣床,但四种布局方案适应的工件重量、尺寸却不同。其中,适应较轻工件,适应较大尺寸工件,适应较重工件,适应更重更大工件。不同布局有不同的运动分配及工艺范围如图8所示为数控镗铣床的三种布局方案。其中,主轴立式布置,上下运动,对工件顶面进行加工;主轴卧式布置,加工工作台上分度工作台的配合,可加工工件多个侧面;在基础上再增加一个数控转台,可完成工件上更多内容的加工。
目的使操作人员明白操作方法及注意事项,确保安全,防止意外事件发生。范围适用于本部门线切割机的操作及保养。职责:操作员工负责机器的保养工作。操作规程,未经培训,不得擅自操作。打开总电源开关,检查电线有无破损,检查运作是否正常,开启丝筒及水泵开关,检查排丝是否良好以及水泵是否正常,并调好大小。切割锥度时,上下丝架高度为128mm,工件厚度为30mm以下,锥度为3度以下。加工完毕后必须按顺序关闭开关,攻放,水泵,丝筒,然后才将电源关闭。线切割机床严格按照国家相关标准生产,通过多项质量认证,产品质量有保障。
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。线切割机床所有主要零部件均采用品质供应商的产品,保证设备的整体质量与使用寿命。眉山智能线切割机床厂家有哪些
航空航天行业加工发动机叶片、结构件与紧固件,线切割机床可加工耐高温难切削材料。成都精密线切割机床加工
有良好的静刚度、动刚度良好的静刚度、动刚度是数控机床保证加工精度及其精度保证特性的关键因素之一。与普通机床相比,其静刚度、动刚度应提高50%以上。为使数控机床具有良好的静刚度,应注意合理选择构件的结构形式,如基础件采用封闭的完整箱体结构,构件采用封闭式截面,合理选择及布局隔板和筋条,尽量减小接合面,提高部件间接触刚度等;合理进行结构布局;采取补偿构件变形的结构措施。提高数控机床动刚性则可通过改善机床阻尼特性(如填充阻尼材料)来提高抗振性;在床身表面喷涂阻尼涂层;采用新材料(如人造花岗石,混凝土等)等方法实现。成都精密线切割机床加工