商机详情 -
徐州精密冷冲模具大概费用
冷冲模具的卸料与压料结构对冲压件质量有着直接影响。高高精密模具根据产品形状与材料特性,设计合适的卸料板结构与弹性元件配置。卸料板采用导向配合结构,与凸模保持精确间隙,卸料时受力均匀,避免冲压件变形。弹性元件选用聚氨酯弹簧或模具弹簧,根据卸料力大小合理布置,保证卸料顺畅且不损伤工件表面。对于薄板材料的冲裁,压料板设计为局部压料或全程压料形式,冲压时先将材料压紧再冲裁,有效控制材料流动,减少冲压件翘曲与尺寸偏差。卸料螺钉与限位柱的设置,保证卸料板行程可控,避免卸料板与凸模发生干涉。高高精密模具针对薄料冲压场景,定制冷冲模具减少材料撕裂问题。徐州精密冷冲模具大概费用
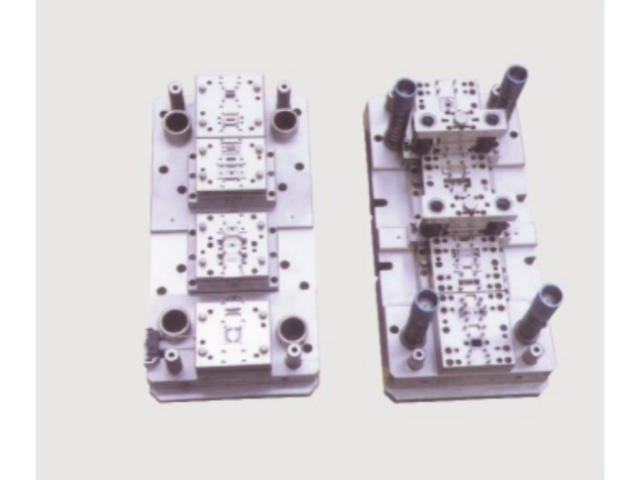
拉深模材料的要求。要求模具工作零件材料具有良好的抗粘附性(抗咬合性)、高的耐磨性与硬度、一定的强韧性以及较好的切削加工性能,而且热处理时变形要小。3、冷挤压模材料的要求。要求模具工作零件有高的强度与硬度、高耐磨性,为避免冲击折断,还要求有一定的韧性。由于挤压时会产生较大的升温,所以还应具有一定的耐热疲劳性与热硬性。性能特点:受冲击负荷且刀间单薄的冷作模具;尺寸大、形状复杂重负荷锤锻模用钢,具有很高的力学性能,特别是塑变抗力及韧性高。连云港冷镦冷冲模具厂家电话高高精密模具专注微米级精度,冷冲模具尺寸误差可控制在极小范围内。
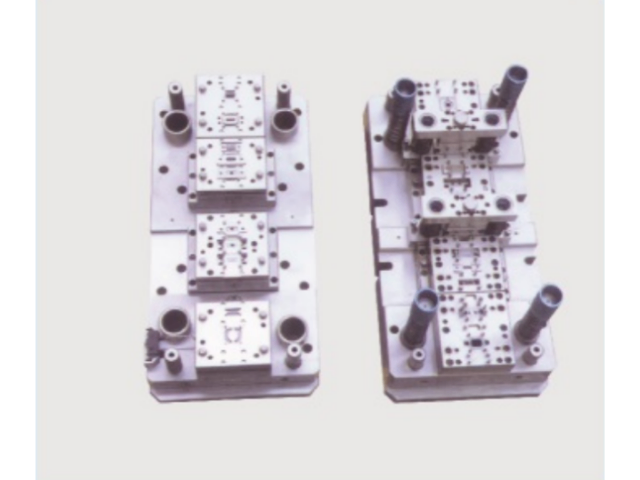
冷冲压工艺及模具设计。冷冲模的间隙取值应根据所冲压材料的性质、材料的厚度、以及图纸对冲压件冲裁断面的粗糙度要求来确定。一般没有特殊要求的冲压件,可以按照通常的冲压标准来确定间隙值。冷冲模根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。
高高精密模具深耕冷冲模具领域多年,积累了丰富的设计与制造经验,产品 应用于电子、汽车、家电等行业。公司配备多台高精度加工设备,模具尺寸精度可控制在0.01mm以内,累计交付冷冲模具超过数千套,服务客户遍布全国。冷冲模具采用质优合金工具钢制造,经真空热处理后硬度可达HRC58-62,耐磨性能良好,能够满足大批量冲压生产需求。模具结构设计合理,导向精度高,冲裁间隙均匀,有效减少毛刺和塌角现象。适用于硅钢片、不锈钢板、铝板等材料的冲裁、落料、冲孔、成型等工序,可根据客户产品图纸进行定制化开发,从方案设计到成品交付提供完整服务流程。高高精密模具可提供冷冲模具技术咨询,协助客户敲定前期开模方案。
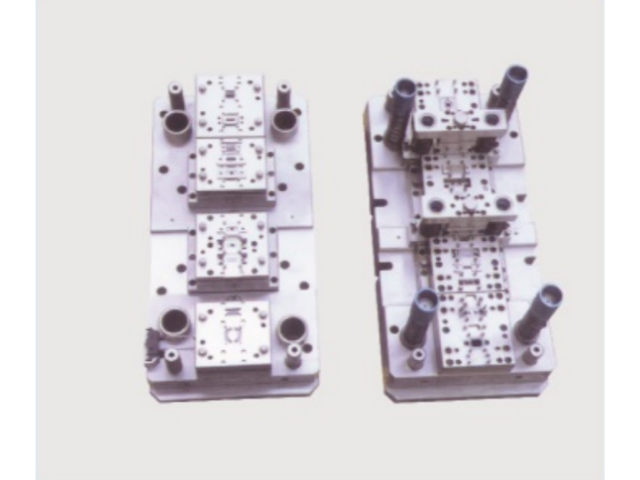
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类:(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。高高精密模具重视售后响应,接到反馈可及时处理冷冲模具各类故障。盐城拉丝冷冲模具服务电话
高高精密模具可改良旧款冷冲模具结构,提升原有设备生产加工效率。徐州精密冷冲模具大概费用
高高精密模具在冷冲模具制造过程重视应力释放处理,模具钢材经过切削、线切割加工之后内部会留存加工应力,持续冲压作业过程容易出现形变,影响工件尺寸。企业在粗加工之后安排时效处理,热处理工序把控升温、保温、降温节奏,减少钢材内部应力聚集,精加工完成之后再次静置释放残余应力,再进入装配环节。经过应力管控的冷冲模具,在长时间连续冲压工况下,零件尺寸变化幅度更小,减少因模具形变造成的批量工件偏差,适合需要长时间不间断生产的冲压车间,延长模具稳定运行的时长。徐州精密冷冲模具大概费用