商机详情 -
金华铝合金冷冲模具联系人
如果是冲孔模,凸模尺寸作为基准,间隙放在凹模上。即凹模的尺寸=凸模的尺寸+双边间隙值;如果落料模,凹模尺寸作为基准,间隙放在凸模上,即凸模的尺寸=凹模的尺寸-双边间隙值。冷冲压成型模具:1、冷镦模具就是将冲压模装在冲压机上来冲裁、弯曲、拉伸等。2、冷镦模具承受剧烈的冲压载荷,其凹模表面承受很高的压应力。要求模具材料具有较高的强度、韧性和耐磨性。冷镦模具在热处理后,表面必须具有高的硬度而心部必须具有良好的韧性,这样,表面有一定的压应力可以抵消在冷镦过程中承受的应力。高高精密模具通过 ISO9001 认证,严格质控体系管控冷冲模具整套生产流程。金华铝合金冷冲模具联系人
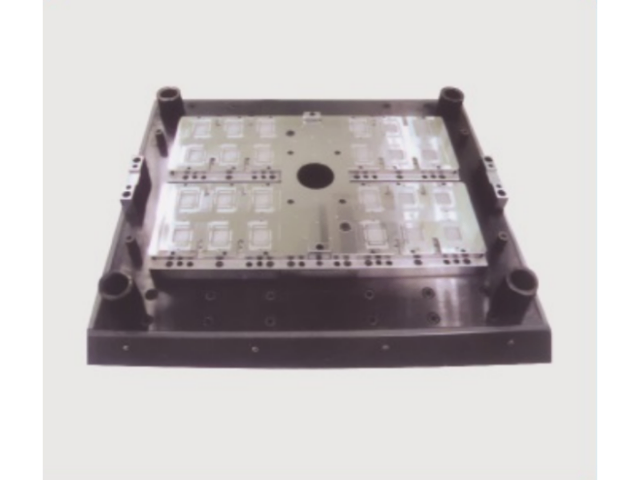
冷冲模具的冲裁断面质量是衡量模具水平的重要指标。冲压件断面通常由塌角、剪切带、断裂带和毛刺组成,断面质量与冲裁间隙、刃口状态、材料性能密切相关。高高精密模具通过合理控制冲裁间隙,使冲压件断面剪切带比例提高,断裂带减小,毛刺高度控制在较低水平。模具刃口经精密磨削,刃口圆角小,冲裁时材料受力集中,有利于获得光洁断面。对于断面质量要求较高的产品,可采用精密冲裁工艺,通过V形环压边圈与小间隙冲裁,获得接近切削加工的光洁断面。模具设计时根据产品断面要求确定工艺方案,在模具成本与产品质量之间取得平衡。上海铝合金冷冲模具高高精密模具 2007 年建厂,依托精密设备保障冷冲模具微米级加工公差要求。

冷冲压工艺可分为下列五类:1、冲裁-沿封闭的或敞开的轮廓将材料的一部分与另一部分分离的工艺。2、弯曲-对平的坯料或弯曲件的半成品,将其一部分相对另一部分转过一定的角度的变形工艺。3、拉伸-将平的坯料变成任一形状的空心件,或将空心件半成品的尺寸和形状作进一步改变的工艺。4、成形-用各种性质的局部变形,来改变零件或毛坯的形状的工艺。5、立体冲压-利用金属材料在压力作用下的塑性流动,按材料体积作重新分配的方法,使毛坯或半成品改变其形状,轮廓或厚度的工艺。
高高精密模具深耕冷冲模具领域多年,积累了丰富的设计与制造经验,产品 应用于电子、汽车、家电等行业。公司配备多台高精度加工设备,模具尺寸精度可控制在0.01mm以内,累计交付冷冲模具超过数千套,服务客户遍布全国。冷冲模具采用质优合金工具钢制造,经真空热处理后硬度可达HRC58-62,耐磨性能良好,能够满足大批量冲压生产需求。模具结构设计合理,导向精度高,冲裁间隙均匀,有效减少毛刺和塌角现象。适用于硅钢片、不锈钢板、铝板等材料的冲裁、落料、冲孔、成型等工序,可根据客户产品图纸进行定制化开发,从方案设计到成品交付提供完整服务流程。高高精密模具具备丰富经验,可处理复杂异形结构冷冲模具的加工难题。
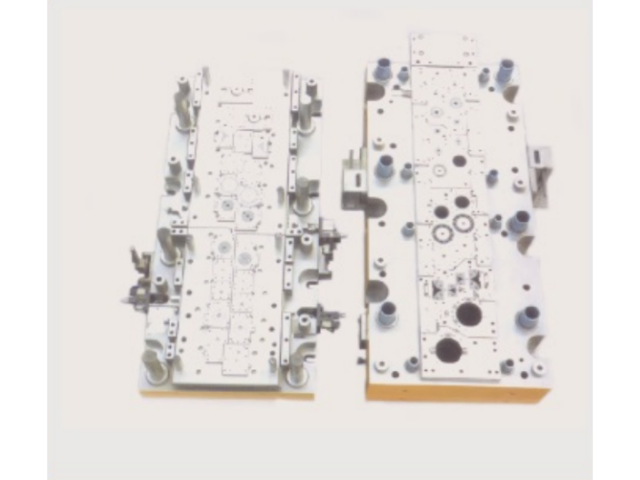
20年代开始,金属制品、玩具和小五金等行业就使用冲床、压机等简易机械设备及相应的模具加工产品的毛坯或某些零部件,其中有用于落料、冲孔的“刀口模子”,用于金属拉伸的“坞工模子”。当时各厂使用的冲压设备功率不大,且大多还是手扳脚踏。模具加工除使用少量简陋的通用设备外,以手工为主,故而模具的精度不高,损坏率大。直到40年代初,才出现水压机冷冲模具。50年代公私合营后,由于增添了磨床、铣床和锯床等设备,又配上硬度计、外径内径测定器和块规等,使冷冲模具的精度得以提高。高高精密模具经过热处理工艺优化,增强冷冲模具整体硬度与抗冲击性。湖州冷镦冷冲模具厂家报价
高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。金华铝合金冷冲模具联系人
冷冲模具的冲裁力计算与设备匹配是模具设计的前置环节。高高精密模具在承接冷冲模具项目时,根据制件材料牌号、料厚与冲裁轮廓周长,计算所需冲裁力并叠加卸料力与压料力,得出模具工作时的总负荷。依据总负荷为客户建议匹配的冲床吨位,避免设备选型偏小导致冲压不足或偏大造成能源浪费。模具的闭合高度与冲床行程参数进行核对,确保模具安装后能够正常开合。对于多工位级进模具,公司按各工位冲裁力的分布情况评估冲床台面受力均衡性,必要时在模具结构上采取平衡措施。冲裁力计算的准确性,关系到模具投产后的运行平稳性与冲压件质量一致性。金华铝合金冷冲模具联系人