商机详情 -
杭州精密冷冲模具服务电话
冷冲模具在仪器仪表零件冲压中注重细节控制。仪器仪表中的金属零件往往尺寸较小、精度要求明确,冲压后需要保持外形整齐与孔位准确。高高精密模具在仪表零件模具设计中,对小型凸模的固定与导向给予关注,防止细弱凸模在冲压时折断。凹模刃口采用慢走丝线切割加工,轮廓精度得到保证。模具设置压料结构,冲裁前将薄料压紧,减少冲压件翘曲。对于有多个小孔冲裁的零件,模具采用阶梯布置凸模,降低同时冲裁的负荷峰值。公司在试模阶段对首件进行测量,确认孔位与外形尺寸符合图纸要求后交付客户。此类冷冲模具适用于仪表指针、固定片、屏蔽罩等小型零件的批量冲压。高高精密模具坐落无锡新吴区,就近为华东客户提供冷冲模具上门对接。杭州精密冷冲模具服务电话
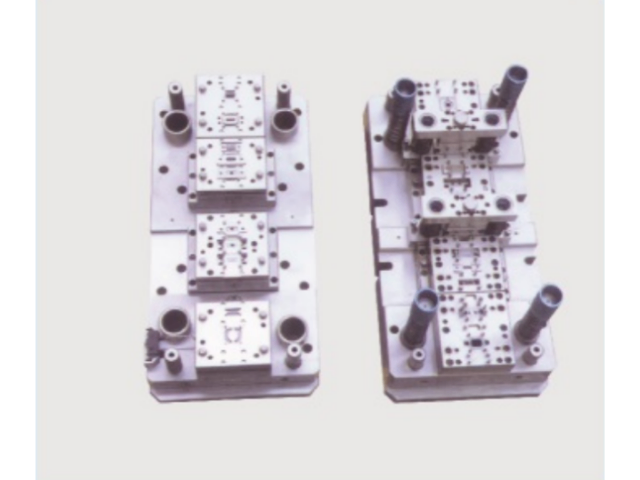
冷冲模具的定位与送料结构影响冲压生产的稳定性与效率。高高精密模具在模具设计中设置可靠的定位装置,包括导料板、侧压板、挡料销等结构,保证材料在冲压过程中位置准确。对于级进模具,采用侧刃定距或导正销精确定位,确保每一工位冲压位置一致。自动送料装置与模具配合时,模具设置送料让位空间与料带浮动结构,避免送料过程中料带与模具干涉。误送检测销与传感器配合,当材料送进异常时及时停机,保护模具不受损坏。合理的定位与送料结构设计,使模具适应高速冲床自动化生产,减少人工调整时间,提高生产效率。镇江铝合金冷冲模具哪家好高高精密模具做好生产排期规划,保障冷冲模具项目按约定时间交付。
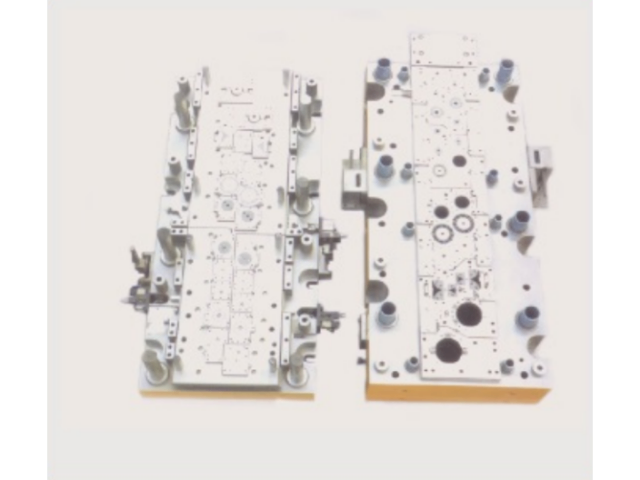
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。
冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。高高精密模具采用沙迪克线切割设备,提升冷冲模具凸凹模加工表面光洁度。
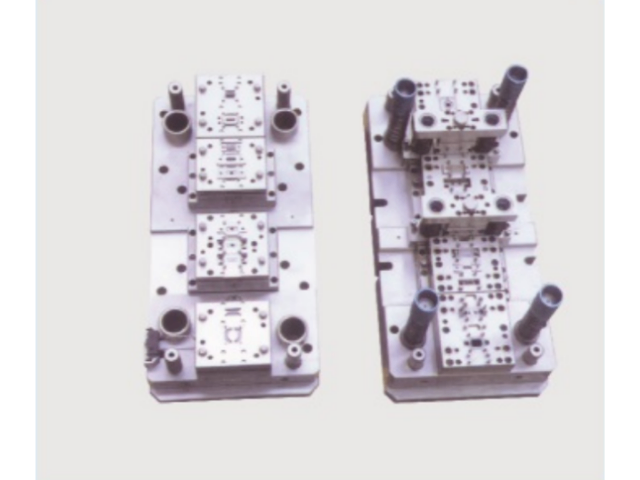
冷冲模具在连接器与端子类零件生产中发挥重要作用。此类零件通常材料薄、形状复杂、精度要求高,对模具的冲裁间隙与成型精度提出较高要求。高高精密模具在端子模具设计中,采用精密慢走丝加工凸凹模刃口,配合光学曲线磨床加工成型部位,保证端子外形轮廓与尺寸精度。模具设置多道弯曲成型工位,通过合理的回弹补偿设计,使端子弯曲角度稳定。对于插针类零件,模具采用精密冲裁与挤压成型相结合的工艺,保证针脚尺寸一致。模具配备料带浮动与误送检测结构,适应高速冲压生产。产品适用于电子连接器、汽车端子、通讯接口等零件的批量冲压。高高精密模具 2007 年建厂,依托精密设备保障冷冲模具微米级加工公差要求。杭州冲击材料冷冲模具大概费用
高高精密模具拥有 1800㎡生产厂房,可承接高精度冷冲模具定制加工业务。杭州精密冷冲模具服务电话
模具CAD/CAE/CAM是改造传统模具生产方式的关键技术,是一项高科技、高效益的系统工程。它以计算机软件的形式,为企业提供一种有效的辅助工具,使工程技术人员借助于计算机对产品性能、模具结构、成形工艺、数控加工及生产管理进行设计和优化。模具CAD/CAE/CAM技术能明显缩短模具设计与制造周期,降低生产成本和提高产品质量已成为模具界的共识。模具CAD/CAE/CAM在近20年中经历了从简单到复杂,从试点到普及的过程。进入本世纪以来,模具CAD/CAE/CAM技术发展速度更快,应用范围更广。杭州精密冷冲模具服务电话