商机详情 -
上海六角形冷冲模具订做价格
高高精密模具支持冷冲模具来样复刻开发业务,客户提供冲压成品样件或者废旧模具零件,企业技术人员开展测绘解析,复刻适配工况的冷冲模具。拿到实物样品之后,工作人员借助各类检测设备采集产品外形、孔位、折弯角度全部尺寸,反向推导冲压工序排布方案,同步评估原有模具结构存在的短板,在复刻过程做结构优化。加工全程跟进尺寸检测,重点把控冲裁间隙、导向结构精度,复刻完成之后上机试冲比对样件。这项服务适合图纸丢失、老款模具停产的制造企业,省去重新研发工序的时间,复刻后的冷冲模具可以直接对接原有冲压设备,降低设备改造投入,交付时同步整理测绘数据文件给到客户留存。高高精密模具专注微米级精度,冷冲模具尺寸误差可控制在极小范围内。上海六角形冷冲模具订做价格
车床,车床是利用工件转动加刀具的移动来完成回转体加工的设备,种类虽多,但工作原理大致相同。图5-26所示是-一台比较常见的普通多功能型车床。(1)工件的安装固定。工件在普通车床上,可根据形状、大小、加工内容的不同,分别采用三爪卡盘、四爪卡盘,花盘,莫氏锥孔或顶上的尖来实现安装固定。必要时还可借助弯板、中心架、甚至车床夹具。(2)刀具及其安装固定。常用车刀如用于内外圆加工、端面加工,镗孔、倒角、切槽切断刀具,内外螺纹加工刀具、滚花刀具等,均安装固定在刀架上。其余如丝锥、板牙、钻头、饺刀等则借助辅助工具安装在尾座上。(3)车床的基本动作。变速箱将通过带传来的电动机固定的旋转运动,经多次齿轮变速,使主轴获得正、反两个方向多种不同的转速,并带动工件按不同加工需要的转速转动。苏州拉丝冷冲模具定制高高精密模具重视售后响应,接到反馈可及时处理冷冲模具各类故障。
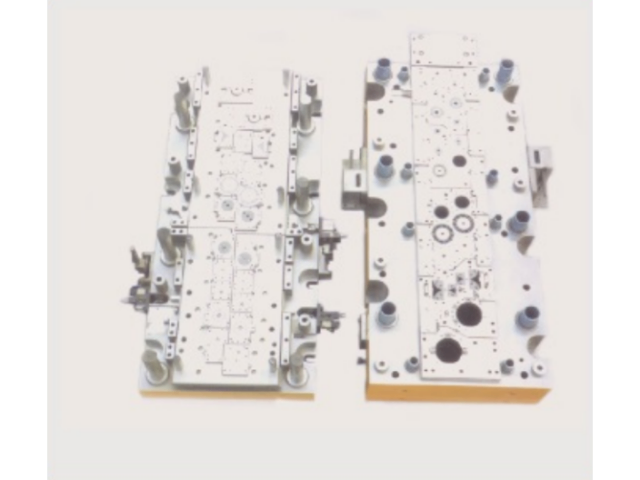
冷冲模具的凹模结构形式对模具强度与维修便利性有实际影响。高高精密模具根据制件外形与冲裁轮廓,在整体式凹模与镶拼式凹模之间做出选择。整体式凹模结构紧凑、刚性较好,适合轮廓相对简单、批量适中的冲裁件;镶拼式凹模便于局部更换与刃口研磨,适合轮廓复杂或易磨损部位集中的模具。镶拼凹模的拼块结合面经精密磨削,装配后接缝错位量控制在较小范围,避免冲裁时在制件断面留下明显痕迹。凹模刃口高度依据料厚与冲裁间隙确定,刃口下方设置漏料斜度,使废料顺畅排出。公司在凹模加工后进行硬度检测与刃口检查,确保凹模在批量冲压中具备足够的耐磨储备。
冷冲模具在建筑五金件冲压中具备适用性。建筑五金中的连接件、固定片、通风管道配件等零件采用冷冲压方式生产,对模具的耐用性与生产效率有实际要求。高高精密模具针对建筑五金件材料较厚、批量较大的特点,在模具结构上加强模座刚度与导向件规格,适应较大冲裁力的工作条件。凸凹模选用耐磨性较好的模具钢,经热处理后刃口保持性良好。模具设置可靠的卸料与出件结构,冲裁后的零件能够顺利脱模,减少人工取件时间。对于长条形零件,模具采用多工位排样,提高材料利用率。公司可根据客户冲压设备条件与产能规划,设计适合连续生产的冷冲模具方案。高高精密模具可做级进式冷冲模具,助力客户实现连续高速冲压作业。
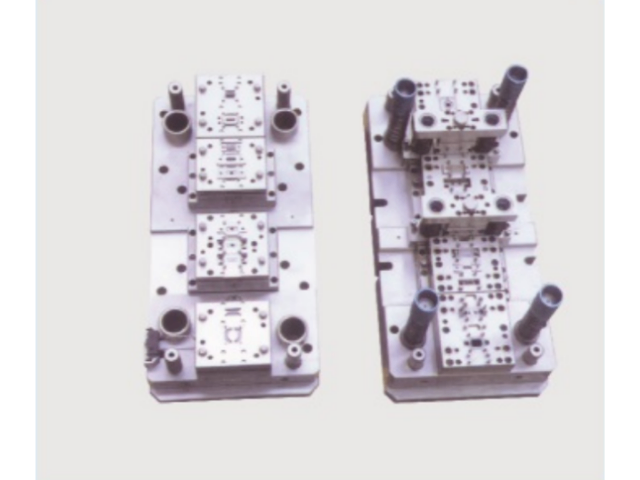
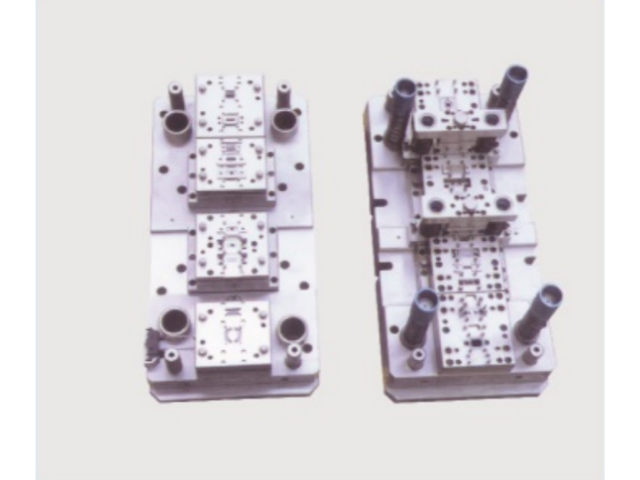
冷冲模具的冲裁间隙设计直接影响冲压件断面质量与模具使用寿命。高高精密模具根据材料厚度、材质特性及产品精度要求,合理计算并分配冲裁间隙,确保冲压件断面光洁、毛刺小。模具刃口采用慢走丝线切割加工,配合精密磨削工艺,刃口直线度与垂直度控制在微米级范围,保证冲裁时受力均匀。模具工作零件选用Cr12MoV、SKD11等材料,经淬火回火处理后具备良好的抗冲击韧性,适合高速冲床连续作业。针对不同厚度板材,模具设计时充分考虑卸料力与压料力的平衡,避免冲压过程中材料偏移。产品适用于电机定转子、连接器端子、五金支架等零件的批量生产,模具寿命可达百万次以上。高高精密模具加工冷冲模具零件,做到部件互换性好便于后期维修更换。苏州冷镦冷冲模具大概费用
高高精密模具可协助客户评估方案,判断冷冲模具工艺实现可行性。上海六角形冷冲模具订做价格
冷冲模具的刃口研磨周期需要依据冲压工况灵活掌握。高高精密模具在冷冲模具交付时向客户说明,刃口研磨间隔并非固定值,而是取决于冲压材料强度、料厚、冲压速度以及模具刃口材料等因素。客户可通过观察冲压件毛刺高度与断面光亮带比例的变化来判断研磨时机,当毛刺明显增大或断面质量下降时安排研磨。研磨作业使用平面磨床或工具磨床,控制单次研磨量,避免刃口过度去除导致间隙变大。研磨后对刃口进行去磁与清洁处理,防止铁屑吸附影响冲裁。公司在模具维护说明中列出刃口检查要点,帮助客户建立规范的研磨作业习惯,使冷冲模具在寿命周期内保持稳定的冲裁质量。上海六角形冷冲模具订做价格