商机详情 -
衢州冲击材料冷冲模具定制
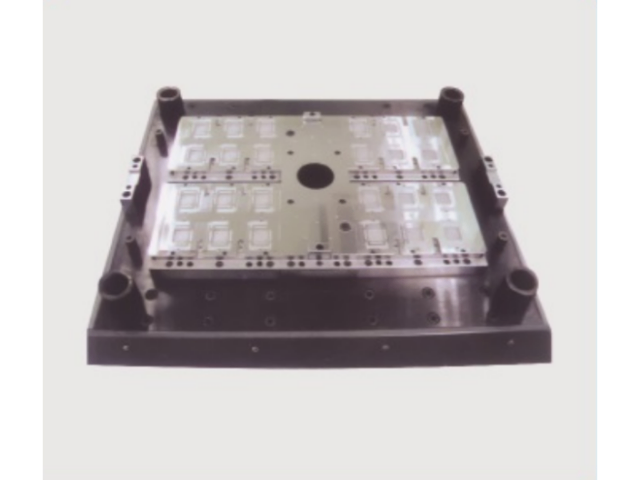
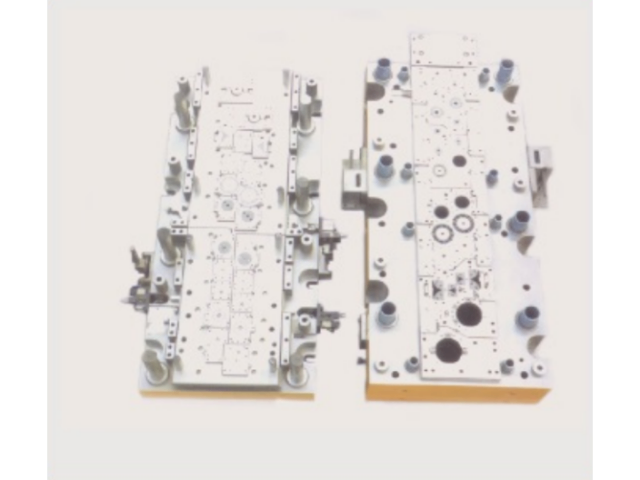
标志冲模技术先进水平的多工位级进模和多功能模具,是我国重点发展的精密模具品种,在制造精度、使用寿命、模具结构和功能上,与国外多工位级进模和多功能模具相比,存在一定差距。基体钢,模具常用的基体钢有6cr4w3mo2nb、7Cr7Mo2V2Si、5cr4mo3imnval等。基体钢普遍应用于厚板的冷挤压、冷冲压、冷镦等模具制造,特别是难变形材料的大型复杂模具制造,也可用作黑色金属的热挤压模具。这是一种冷热两用的模具钢。随着高速多工位自动冷镦机的普遍使用和强钢、高韧性不锈钢冲压件的普遍应用,冷冲压模具的使用条件更加恶劣。电渣重熔复合强化012Al基钢冷冲压模具的使用寿命可明显延长。高高精密模具的冷冲模具在设计和制造过程中,展现了公司对创新和精度的重视。衢州冲击材料冷冲模具定制
铣床。铣床是利用刀具的旋轴和工件各种移动或转动动作的配合来完成加工的。铣床通常分为卧式和立式两大类。卧式铣床。是一台普通的卧式铣床。工件的安装。被加工工件可以直接,也可通过夹具或辅助工具安装固定在工作台上,随工作台、回转台、溜板、升降台等,作纵、横方向移动和升降移动,或倾斜一定角度,来实现吃刀、进给和走刀。工作台的横向、纵向溜板及升降台的运动,都可以分别采用手动、快速和慢速的自动方式来完成,以便适应不同工作状态的需要。如手动用于调整吃刀深度,快速自动用于调整工件加工面与刀具的位置,以便尽快进入加.工状态,或脱离加工状态,方便检查或检测。慢速自动则用于走刀,可以减轻工人劳动强度。衢州冲击材料冷冲模具定制无锡市高高精密模具有限公司的冷冲模具在现代制造业中的应用体现了公司对技术发展的不断追求。
大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。高高精密模具的冷冲模具在成型打弯和LDE料盒制造中表现出色,提升了产品的加工质量。
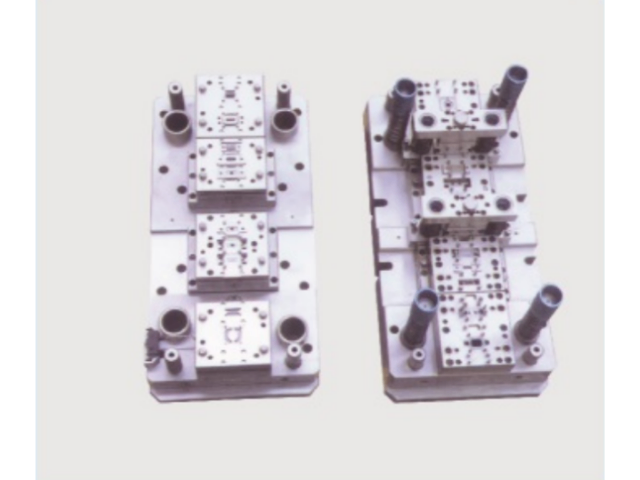
冲压模具的形式很多,一般可按以下几个主要特征分类:根据工艺性质分类:(1)冲裁模沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。(2)弯曲模使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。(3)拉深模是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。(4)成形模是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身只产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。无锡市高高精密模具有限公司的冷冲模具在诚实守信、精益求精、锐意创新的质量方针下生产。宁波铝冷冲模具大概费用
高高精密模具的冷冲模具在推动冷冲模具行业的发展与进步中发挥了重要作用。衢州冲击材料冷冲模具定制
冷冲压模具:1.压力机的闭合高度:它是指滑块在下止点时,滑块下平面到工作台上平面的距离。当闭合高度调节装置将滑块调到上位置时,闭合高度,称为闭合高度;将滑块调整到下位置时,闭合高度小,称为小闭合高度。闭合高度从到小可以调节的范围,称为闭合高度的调节量;2.模具的闭合高度:是指模具在工作位置时,上、下模之间的距离。冷冲压模具热处理工艺。退火与正火选用应当根据模具钢的种类、冷却加工工艺、模具的使用性能及经济性综合考虑。衢州冲击材料冷冲模具定制