商机详情 -
辽宁激光焊接焊接机器人技术参数
客户挑选焊接机器人,第一步梳理自身需要落地的加工工艺。只做钣金点焊,优先配置点焊机器人与对应焊钳;管件、容器密封焊缝,偏向氩弧焊机型;精密薄板、要求低变形的工件,选用激光焊接机型;磨损零件修复、表面强化,选择激光熔覆焊方案;需要自主开料下料,搭配激光切割模块。部分工厂多种工艺都有需求,可以选择多工艺兼容工作站,本体不变,更换执行头切换工艺。确定工艺之后,再匹配激光器功率、焊接电源规格、送粉系统配置。不同工艺对传感要求不同,来料公差大、焊缝位置不固定的工况,增加激光跟踪模块。工艺类型确定之后,再核算工件尺寸、重量,选择对应臂展、负载的机器人本体。同时评估车间供电、供气、水冷条件,确认配套基础设施能够支撑设备运行。图灵国产六轴焊接机器人本体自主可控,适配氩弧焊、激光、点焊等多种焊接工艺。辽宁激光焊接焊接机器人技术参数
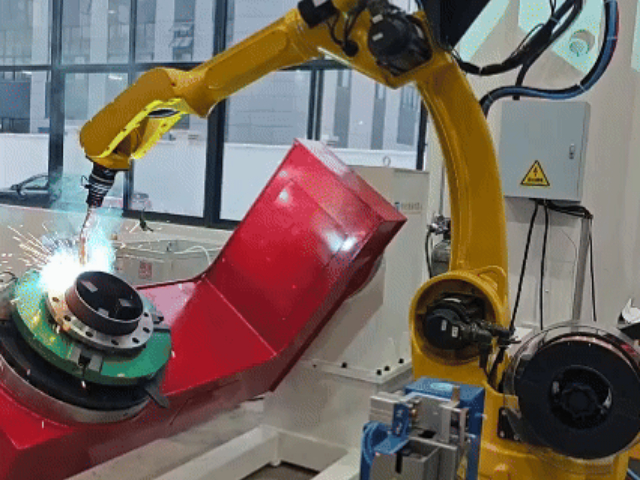
图灵智造焊接机器人支持客户开展工艺打样验证,客户提供工件图纸或者实物样品,技术人员评估适配工艺,选定氩弧焊、激光焊、熔覆焊或者点焊方案。打样阶段使用对应设备和参数制作试样,完成焊接之后开展外观检查,按需做探伤、硬度、拉力测试。打样过程记录整套参数,包含功率、速度、气体流量、跟踪设置,形成工艺报告,附带试样照片与检测结果。客户拿到试样之后评估焊缝成型、变形量、强度是否满足图纸要求。打样通过之后,再规划工作站配置、工装方案与产能测算。如果试样效果未达到预期,调整工艺参数重新试焊,直到找到合适方案。打样可以提前暴露材料适配、焊缝可达性、变形控制等潜在问题,避免设备进场之后才发现工艺不匹配,降低项目试错成本。河北激光焊接焊接机器人联系方式自主总线控制系统赋能图灵焊接机器人,高速运动无抖动,空走效率提升 40%。
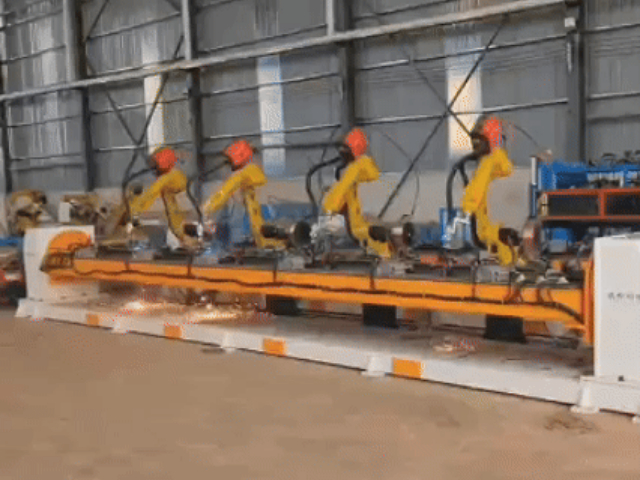
点焊机器人依靠电阻热完成板材连接,焊钳电极压紧两层或者多层金属板材,短时间通入大电流,电流流经接触位置产生热量,局部金属熔化形成熔核,断电冷却之后熔核固化,实现板材连接。机器人带动焊钳移动到预设点位,依次完成压紧、通电、保压、松开整套动作。点焊工艺不需要填充焊丝,加工节奏快,适合大批量钣金构件生产。系统可以设置通电时间、电极压力、维持时间等参数,参数组合直接影响熔核大小与连接强度。点焊机器人常成组布置在产线当中,多台机器人协同完成框架、壳体类工件的全部点位加工。焊钳分为 C 型、X 型,按照工件空间结构选型。电极帽属于高频消耗备件,磨损之后会影响熔核成型,需要定期修磨或者更换。设备调试阶段需要做拉力、撕裂试样检测,确认焊点强度满足规范,同时规划焊点顺序,降低工件累积变形。
焊接机器人备件更换需要结合点检制度同步推进,日常点检时观察部件外观、运行声音、加工效果,判断损耗状态。导电嘴孔径变大之后,送丝不稳,焊缝会出现断续,需要及时更换;激光镜片出现烧蚀、污渍,光束能量下降,切割和焊接效果变差。管线包长期反复弯折,外皮开裂之后内部线缆容易受损,发现破损尽早替换。更换备件之前执行断电、断气、泄压流程,确认设备处于安全状态。替换完成之后执行空载试运行,再试焊试样,确认加工效果恢复正常。建立备件更换台账,记录更换时间、部件型号、更换原因,统计损耗周期,优化备货量。部分备件可以提前预装组件,故障时直接总成替换,缩短停机维修时长。备件存放做好防尘防潮,光学镜片、传感器单独包装,避免存放过程造成损伤。航空钛合金焊接选用图灵焊接机器人,严控热输入,保障特种构件强度性能。

激光切割工艺依靠激光熔化材料,辅助气体吹除熔融物质,分离工件轮廓。碳钢切割多用氧气,氧气和金属反应释放热量,提升切割效率;不锈钢、铝合金多用氮气,获得无氧化切面;压缩空气用于要求偏低的薄板加工。切割参数重点控制功率、行走速度、气压、焦点位置。焦点位置决定能量集中在板材上表面还是板材内部,厚板切割焦点偏向板材下方。切割速度过快会出现切不透、挂渣;速度过慢切口宽度变大,热影响区扩大。喷嘴高度跟随传感维持恒定距离,避免喷嘴触碰板材。切割断面粗糙度、挂渣量是直观评判指标,挂渣牢固附着断面时,调整气压或者焦点参数。切割路径规划时优先处理内轮廓,再切割外轮廓,防止工件提前脱离支撑,位置偏移。切割完成之后清理板材残渣,再流转到焊接工序。焊接后可同步完成焊缝打磨工序,图灵智造方案帮助企业减少工序周转成本。河北激光焊接焊接机器人联系方式
图灵复合焊接机器人融合移动底盘,自主转运工件焊接,打通仓储、焊装一体化自动化流程。辽宁激光焊接焊接机器人技术参数
工件参数是焊接机器人选型的重要依据,包含工件外形尺寸、单件重量、板材厚度、材质、焊缝空间位置。工件尺寸决定机器人臂展,焊缝在工件背面、内侧,需要足够的活动空间,保证焊枪抵达焊缝。工件重量决定工装、变位机负载,工装连同工件总重量不能超过变位机额定承载。板材厚度影响热输入需求,厚板需要更大功率配置或者多层多道工艺;薄板优先低热输入方案。碳钢、不锈钢、铝合金、钛合金各自适配不同焊接参数,铝合金对清理、保护气体要求更高。焊缝分为直缝、环缝、空间异形焊缝,异形焊缝对机器人自由度、轨迹规划能力要求更高。同时统计单批次产能、每日计划产量,核算所需节拍,确定单工位还是多工位布局。汇总工件信息之后,可以对接方案人员做工艺打样,提前验证加工可行性。辽宁激光焊接焊接机器人技术参数