商机详情 -
重庆点焊焊接机器人注意事项
五金工具、安防机柜、防护栏、仓储支架等产品,产量大、款式更新频繁,适合焊接机器人自动化生产。机柜钣金壳体以点焊为主,快速完成板材拼接;护栏、支架长焊缝采用氩弧焊连续焊接;部分装饰类精密五金件选用激光焊接,减少后续打磨。这类产品外观要求高,焊缝飞溅少、成型均匀,可以降低表面处理成本。订单经常小批量多批次,机器人调用不同程序快速换款,不用长时间停线改工装。激光切割模块可用于管材、板材开料,下料之后直接焊接,缩短生产链路。工作站做成双工位轮换形式,持续产出,匹配电商订单、工程订单交替的节奏。备件备货以喷嘴、电极帽这类消耗件为主,现场维保简单。企业可以逐步替换人工焊接工位,缓解熟练焊工招募压力,稳定交付周期。图灵氩弧焊机器人工作站搭配变位机,实现工件多角度无死角自动化氩弧焊接作业。重庆点焊焊接机器人注意事项
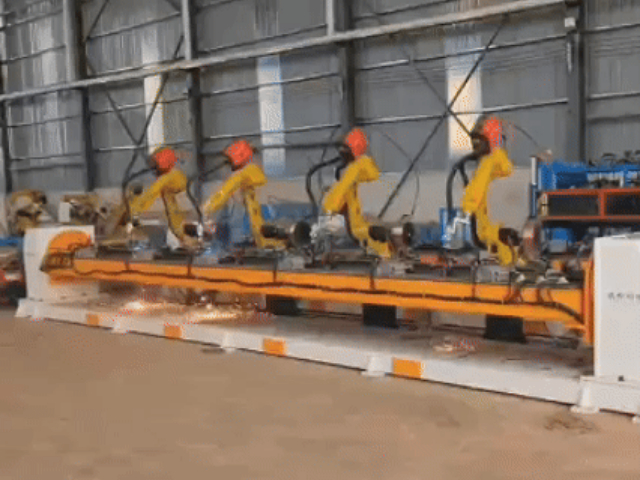
轨道交通配套构件包含内饰框架、走行部小件、线缆支架、风道管路等,这类工件对焊接稳定性、安全性要求较高。支架、钣金框架多用点焊与氩弧焊结合;风道管路优先氩弧焊,控制泄漏风险;部分耐磨衬件采用激光熔覆提升使用寿命。工件材料包含碳钢、不锈钢、铝合金,不同材料切换对应工艺包。轨道交通工件验收流程严格,焊缝留存检测记录,焊接参数可追溯。激光跟踪系统降低工装制造难度,减少工装加工成本。工作站防护结构完善,烟尘收集配套到位,满足车间现场管理要求。构件外形多样,很多焊缝处于空间位置,六轴机器人多角度调整焊枪姿态,抵达各个焊缝点位。新项目开发阶段,可以先做试样焊接、探伤验证,工艺稳定之后再上线批量生产,降低批量工件不合格风险。山东激光熔覆焊焊接机器人哪家强图灵焊接机器人激光跟踪视觉系统,实时采集焊缝位置,降低工装定位精度要求。
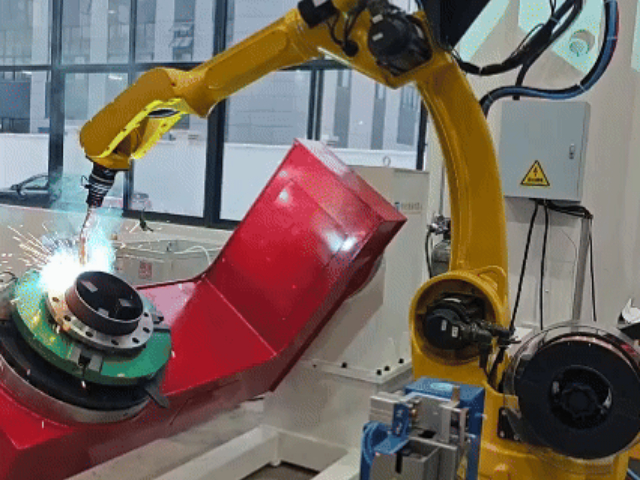
工程机械配套构件多为中厚板材,承受载荷较大,焊缝承载要求高,图灵智造焊接机器人可承接这类工件加工。结构支架、油缸底座、连接耳板等构件,常选用氩弧焊工艺完成坡口焊接,多层多道焊程序可在系统内设置摆动模式。部分易磨损销轴、衬套、液压阀体,采用激光熔覆焊修复表面磨损区域,降低新品采购成本。工件外形尺寸偏大,可搭配伺服变位机,带动工件旋转翻转,让焊缝调整到便于焊接的姿态,减少焊枪姿态受限的情况。这类工件焊缝长、加工周期久,机器人支持长时间连续作业,稳定维持行走速度与热输入。设备调试时重点关注层间温度、道间清理要求,减少夹渣、未熔合缺陷。工作站可以按照工件外形尺寸定制防护框架,配套除尘系统。维保计划重点检查机器人减速机、管线包磨损情况,提前储备结构备件,减少故障停机时长。
一体化焊接工作站落地分为方案确认、厂内预装、发货运输、现场安装调试、培训交付几个阶段。方案阶段确认工艺、工件、产能、场地参数,输出布局与配置清单。厂内阶段完成机架、机器人、工装组装,通电联调,使用客户试样完成工艺验证,记录稳定参数。验证完成之后拆解打包,光学、传感组件单独防护包装。运抵现场之后,就位找平,对接动力、气源、水冷、除尘管路,重新组装联调。再次使用工件试样复现工艺,确认参数和厂内调试状态一致。调试达标之后开展人员培训,覆盖开机、程序调用、示教、日常点检、基础报警处理。交付资料包含图纸、电气清单、备件表、工艺卡、操作维保手册。交付之后进入维保周期,出现异常可以远程接入排查,复杂故障安排工程师上门处理。搭载激光视觉焊缝追踪系统,图灵智造焊接机器人可自动修正轨迹适配工件偏差。
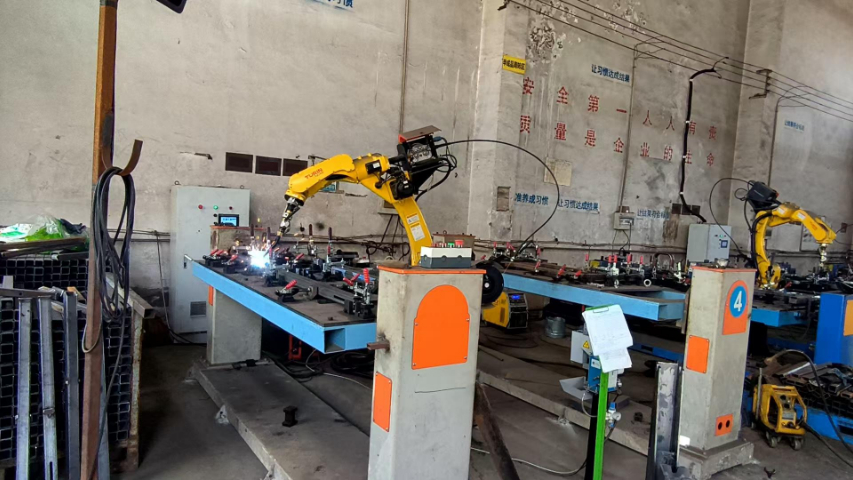
氩弧焊工艺依靠惰性氩气隔绝空气,保护熔池不受氧化,分为直流氩弧焊与脉冲氩弧焊两类。直流模式热量稳定,适合厚板连续焊接;脉冲模式电流周期性变化,平均热输入更低,适合薄板、热敏感材料。焊接时焊丝送入熔池,焊枪可以设置摆动轨迹,加宽焊缝,改善坡口填充效果。摆动样式包含锯齿形、梯形、正弦形,摆动幅度、停留时间根据坡口宽度调整。起弧阶段设置预通气,提前排出管路空气;收弧阶段设置滞后送气,熔池冷却之后再停止供气,防止收弧点氧化。多层多道焊用于厚板坡口,后一道焊缝覆盖前一道,层间清理飞溅,控制层间温度。焊缝成型之后,根据规范开展外观检查,必要时做渗透探伤。氩弧焊工艺参数组合较多,同材质不同厚度,都需要单独建立工艺包。上海图灵智造焊接机器人,45 年机器人研发积淀,拥有大量焊接行业落地应用案例。山东激光熔覆焊焊接机器人哪家强
图灵重载焊接机器人适配钢结构、冶金小件焊接,多机协同联动,整条产线产能提升 30%。重庆点焊焊接机器人注意事项
压力容器、流体管路类工件对焊缝致密性要求较高,图灵智造氩弧焊焊接机器人在这类场景使用较多。管件对接、法兰连接、筒体环缝,都可以依托机器人带动焊枪匀速行走,配合保护气体形成成型均匀的焊缝。工件可以搭载变位机做回转运动,实现环缝连续焊接,减少人工起弧收弧带来的缺陷。部分薄壁管路选用激光焊接,降低热变形,保证管路同轴度。这类工件完工之后一般需要无损检测,工艺调试阶段制作试样,开展渗透、射线检测,确认气孔、未焊透等缺陷控制在允许范围。激光跟踪模块识别管口对接偏差,自动补偿轨迹,降低工装定位难度。工作站配套气体稳压装置,稳定保护气供给,避免气流波动影响焊缝成型。操作人员需要记录每一批次焊接参数,形成工艺记录,方便追溯。备件清单重点储备送丝组件、气路阀件、焊枪本体,建立定期更换台账。重庆点焊焊接机器人注意事项