商机详情 -
上海激光切割焊接机器人优势
图灵智造焊接机器人具备柔性加工属性,能够适配多品种、小批量交替生产的制造模式。单台机器人本体,通过更换焊枪、激光器、送粉组件,切换氩弧焊、点焊、激光焊、熔覆焊等不同工艺。产品更新之后,不需要更换主机设备,只修改程序、调整工装夹具即可投产。系统可以存储数十套工艺方案,切换型号时直接调取参数,缩短换型耗时。搭配激光跟踪传感之后,对来料公差包容度提升,工装加工成本可以适当降低。工作站布局支持模块化组合,初期可以搭建单工位基础版本,产能提升之后,增加变位机、上下料机构、检测单元扩展功能。对比固定专业工装设备,柔性焊接机器人适配产品迭代节奏更快,适合产品型号持续更新的企业。设备支持离线编程,工程师在电脑端提前绘制路径,不占用机台生产时间,进一步提升设备有效产出时长。船舶小型构件焊接依靠图灵焊接机器人,异种金属拼接强度达标稳定。上海激光切割焊接机器人优势
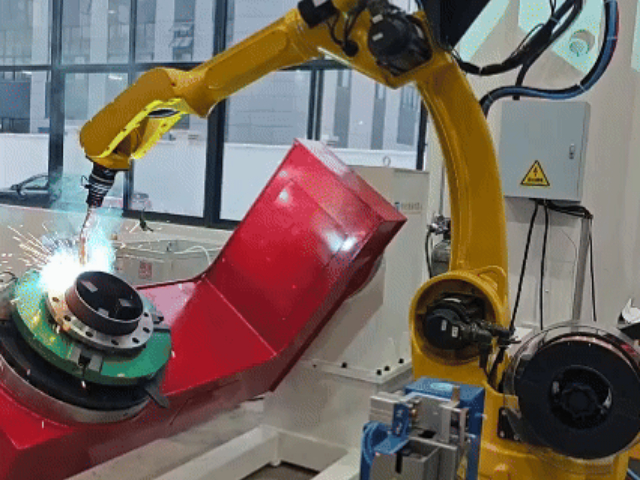
激光切割机器人借助激光能量熔化、气化金属材料,辅助气体吹除熔渣,在板材上切割出设定轮廓。机器人带动切割头灵活运动,不受直线导轨限制,可以加工异形轮廓、空间曲面工件。辅助气体可选氧气、氮气、压缩空气,不同气体适配碳钢、不锈钢、铝合金等不同材料。切割头高度传感维持喷嘴和板材之间距离稳定,保障切割质量。该设备常和焊接单元组合,工件完成切割下料之后,直接流转进入焊接工位,减少中间转运环节。切割缝宽度可控,切口断面光洁度较好,减少后续打磨工作量。切割参数包含激光功率、行走速度、气压、焦点位置,厚板加工需要降低速度、调整功率。机器人离线编程软件可以导入图纸文件,自动生成切割路径,降低示教工作量。设备运行时,除尘装置同步收集烟尘与熔渣,维持工位环境,喷嘴、保护镜片属于消耗件,纳入定期维护清单。浙江激光熔覆焊焊接机器人加盟图灵焊接机器人可对接工厂 MES 系统,焊接参数全程留存,实现生产工艺标准化可追溯。
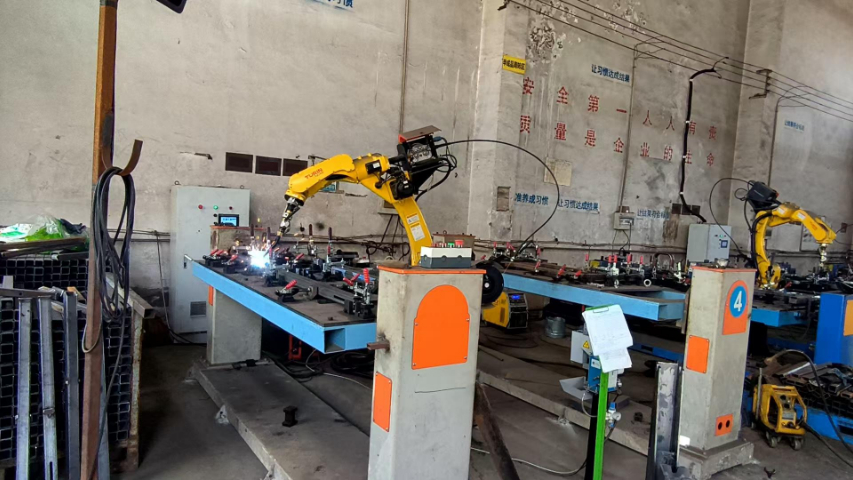
激光焊接对机器人运动精度、激光与机械臂协同控制要求很高,图灵激光焊接机器人实现机器人运动控制系统和激光系统深度适配,激光启停、功率调节与机械臂轨迹同步响应及时,保障焊接熔池稳定成型。针对不同材质工件,可调用对应激光工艺包,完成连续激光焊、脉冲激光焊;拓展激光熔覆焊功能,实现零件表面修复强化。选配激光跟踪模块,实时感知焊缝位置动态修正轨迹,处理工件装配误差。机身防护适配激光加工车间工况,配套激光安全防护房、烟尘处理工装。上海图灵智造可承接单机、工作站、焊接单元项目,依托国产本体优势,交付周期可控,备件供应便捷,服务新能源、精密五金等激光焊接需求旺盛行业。
五金钣金品类繁杂,工件更新频次高,对设备柔性能力有一定要求,图灵智造焊接机器人能够适配这类生产模式。小型机架、箱体、护栏配件、设备外壳等构件,可根据材质与焊缝要求选择氩弧焊、点焊或者激光焊接。订单批次浮动较大的工厂,可以选用多工艺兼容机型,切换产品只调用存储程序,不用更换整套设备。激光切割模块可用于钣金开料,和焊接单元组成一体化工作站,在同一区域完成下料和焊接。钣金工件来料容易存在拼接间隙变化,激光跟踪系统识别缝隙位置,实时调整焊头轨迹,降低对工装加工精度的要求。钣金加工车间空间布局多样,可定制单工位、双工位轮换结构,双工位模式下一边装夹工件一边焊接,减少机器人等待时长。操作人员经过基础培训后,可以完成示教、程序调用、日常点检工作,备件备货以导电嘴、喷嘴、镜片这类高频消耗件为主。图灵焊接机器人程序一键存档调取,多规格工件换产调试时长直接缩短 50%。
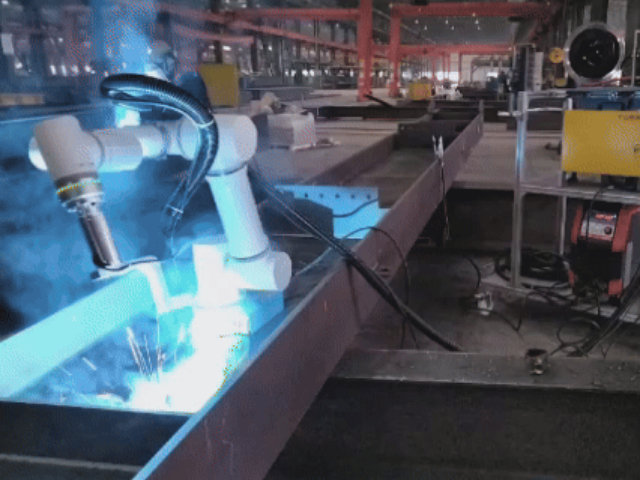
离线编程是焊接机器人另一种操作方式,在配套软件内导入工件三维模型,在虚拟环境中规划焊接路径,不用占用实体机台。工程师在软件内设置焊枪姿态、行走速度、摆动样式、起弧收弧参数,软件自动检测碰撞风险,提前调整轨迹。程序生成之后导出,传输到机器人控制器内,再做小幅现场微调。离线编程适合复杂工件、多道焊缝的项目,缩短现场示教占用时间。产品改型时,直接修改三维模型,重新生成路径,不用逐点重新示教。激光跟踪点位也可以在软件内预定义,设定传感器触发时机。离线编程可以多人并行工作,一台设备生产时,其他人员在电脑端准备下一批工件程序。软件内置多种焊接工艺模板,对应氩弧焊、激光焊、点焊,直接调用模板填入参数。这套方式适合订单迭代快、工件结构复杂、调试工作量大的生产场景。消防管道加工搭配图灵焊接机器人,大批量管件焊缝标准统一,合格率高。焊接机器人备件
IP65 高防护图灵焊接机器人,抵御车间高温烟尘,24 小时两班连续稳定运转。上海激光切割焊接机器人优势
点焊机器人依靠电阻热完成板材连接,焊钳电极压紧两层或者多层金属板材,短时间通入大电流,电流流经接触位置产生热量,局部金属熔化形成熔核,断电冷却之后熔核固化,实现板材连接。机器人带动焊钳移动到预设点位,依次完成压紧、通电、保压、松开整套动作。点焊工艺不需要填充焊丝,加工节奏快,适合大批量钣金构件生产。系统可以设置通电时间、电极压力、维持时间等参数,参数组合直接影响熔核大小与连接强度。点焊机器人常成组布置在产线当中,多台机器人协同完成框架、壳体类工件的全部点位加工。焊钳分为 C 型、X 型,按照工件空间结构选型。电极帽属于高频消耗备件,磨损之后会影响熔核成型,需要定期修磨或者更换。设备调试阶段需要做拉力、撕裂试样检测,确认焊点强度满足规范,同时规划焊点顺序,降低工件累积变形。上海激光切割焊接机器人优势