商机详情 -
北京氩弧焊焊接机器人操作
图灵智造可为焊接机器人提供配套备件供应,备件按照损耗特点分为消耗件、易损件、结构备件、电控备件四大类。消耗件包含导电嘴、喷嘴、保护镜片、电极帽,使用频次高,磨损速度快,需要持续备货更换。易损件包含送丝轮、管线包、密封垫圈、气路接头,随运行时长逐步老化。结构备件包含减速机、焊枪支架、变位机轴承等,更换周期更长。电控备件包含传感器、通讯模块、驱动板卡,用于电路故障替换。企业可以根据开机时长,制定备件安全库存,高频消耗件保持常备库存,大件备件按需求提前下单。备件和设备机型匹配,不同工艺组件备件型号不通用,备货时核对机型与工艺类型。原厂备件和设备参数匹配度更高,减少替换之后出现精度异常、密封漏气等问题。同时配套备件更换指引文档,写明拆装顺序、校准要点,方便现场维保人员操作。图灵焊接机器人集成激光切割功能,一台设备完成切割与焊接,提升设备利用率。北京氩弧焊焊接机器人操作
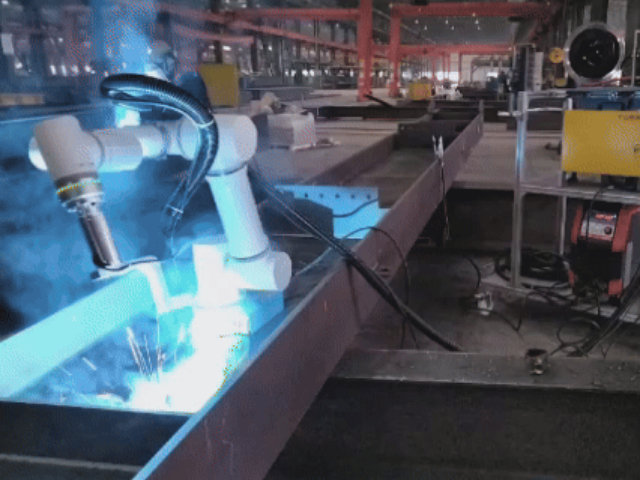
通用装备制造品类繁多,包含机架、底座、油缸支架、箱体、传动配件等构件,图灵智造焊接机器人可以承接这类工件加工。机架框架类钣金构件采用点焊或者氩弧焊组合工艺,批量完成框架拼接;油缸筒、油路管件选用氩弧焊,保证焊缝密封性;耐磨衬套、轴类零件磨损之后使用激光熔覆修复;部分精密阀块采用激光焊接降低变形。装备零件批量浮动大,机器人工作站柔性切换产品,适配多型号并行生产。加工之后的焊缝强度、外观满足整机装配要求,减少人工焊接带来的返修工作量。装备制造企业很多需要同步开发新品,焊接机器人支持快速打样,新品样品焊接验证工艺,定型之后转入批量生产。工作站可以和机加工、涂装工序衔接,规划车间物流流转路径,打通构件加工环节。辽宁激光焊接焊接机器人注意事项焊接全过程数据自动记录存储,图灵智造设备助力企业实现焊接品质可追溯。

人工焊接受身体状态、熟练度影响,同批次工件焊缝质量波动区间大,返修率存在不确定性。焊接机器人参数固定,轨迹重复,焊缝一致性更好,返修占比下降。熟练焊工培养周期长,人员流失之后,新上手人员需要一段时间才能稳定产出。机器人操作岗位培训周期短,人员重点学习程序调用、装夹、点检工作,上手门槛更低。长时间高强度焊接作业,人工容易疲劳,机器人不受疲劳因素影响,夜班、节假日排班生产更容易落地。同时机器人作业隔离操作人员,劳保投入、职业病相关风险管控成本有所降低。当然机器人前期需要一次性投入,配套工装、供电、除尘基础设施。适合订单具备持续性、对焊缝一致性有要求、焊工招聘压力大的制造企业。可以先上马一台工作站试运行,对比一段时间人工和自动化的生产数据,再决定后续扩产计划。
钣金加工行业大量存在薄板点焊、后续焊接复合工序,工件规格型号多,换产比较频繁。图灵点焊焊接机器人适配钣金外壳、机箱柜体零部件点焊作业,准确控制焊接压力与通电时间,焊点牢固、外观整齐。可搭配快换工具机构,在点焊钳与氩弧焊枪之间快速切换,同一台机器人完成点焊和后续氩弧补焊。选配激光跟踪系统,应对钣金件冲压带来的尺寸偏差,避免焊偏。机器人支持拖拽示教,新产品换产调试简单,不用复杂编程。上海图灵智造面向钣金加工厂提供标准化与定制化点焊焊接工作站,提供本体、工装、防护设备一体化交付,本地服务团队完成调试培训,帮助中小钣金厂低成本推进焊接自动化。图灵焊接机器人激光跟踪视觉系统,实时采集焊缝位置,降低工装定位精度要求。
点焊机器人依靠电阻热完成板材连接,焊钳电极压紧两层或者多层金属板材,短时间通入大电流,电流流经接触位置产生热量,局部金属熔化形成熔核,断电冷却之后熔核固化,实现板材连接。机器人带动焊钳移动到预设点位,依次完成压紧、通电、保压、松开整套动作。点焊工艺不需要填充焊丝,加工节奏快,适合大批量钣金构件生产。系统可以设置通电时间、电极压力、维持时间等参数,参数组合直接影响熔核大小与连接强度。点焊机器人常成组布置在产线当中,多台机器人协同完成框架、壳体类工件的全部点位加工。焊钳分为 C 型、X 型,按照工件空间结构选型。电极帽属于高频消耗备件,磨损之后会影响熔核成型,需要定期修磨或者更换。设备调试阶段需要做拉力、撕裂试样检测,确认焊点强度满足规范,同时规划焊点顺序,降低工件累积变形。图灵激光焊接机器人热变形小,焊接热影响区域窄,适合高精度精密构件焊接加工。江苏激光焊接焊接机器人怎么用
图灵复合焊接机器人融合移动底盘,自主转运工件焊接,打通仓储、焊装一体化自动化流程。北京氩弧焊焊接机器人操作
焊接机器人新机进场之后,按规范流程开展调试工作。第一步完成机械安装、水平校准,固定机器人底座、变位机、工装支架,连接动力线缆、信号线缆、气路、水冷管路。完成接线之后检查线路标识,确认接线相序、通讯接口无误。随后上电开展零点标定,恢复机器人各轴基准原点,保证定位精度。接着安装焊枪或者激光加工头,做工具中心点标定,也就是 TCP 标定,让系统识别焊枪头部位置。标定完成之后导入基础工艺程序,空载运行,排查干涉、异响。之后开展工艺试焊,选用和正式工件一致材质的试板,逐步调整功率、电流、速度、气体参数,检测焊缝成型、熔深。激光跟踪机型还要标定传感器,校准视觉和机器人坐标系。全部指标达标之后,编写调试记录,交付操作培训,移交设备投入生产。北京氩弧焊焊接机器人操作