商机详情 -
湖北激光焊接焊接机器人标准
激光焊接对机器人运动精度、激光与机械臂协同控制要求很高,图灵激光焊接机器人实现机器人运动控制系统和激光系统深度适配,激光启停、功率调节与机械臂轨迹同步响应及时,保障焊接熔池稳定成型。针对不同材质工件,可调用对应激光工艺包,完成连续激光焊、脉冲激光焊;拓展激光熔覆焊功能,实现零件表面修复强化。选配激光跟踪模块,实时感知焊缝位置动态修正轨迹,处理工件装配误差。机身防护适配激光加工车间工况,配套激光安全防护房、烟尘处理工装。上海图灵智造可承接单机、工作站、焊接单元项目,依托国产本体优势,交付周期可控,备件供应便捷,服务新能源、精密五金等激光焊接需求旺盛行业。图灵激光切割焊接一体机,兼顾切割下料与焊接成型,减少企业多套设备采购投入。湖北激光焊接焊接机器人标准

通用装备制造品类繁多,包含机架、底座、油缸支架、箱体、传动配件等构件,图灵智造焊接机器人可以承接这类工件加工。机架框架类钣金构件采用点焊或者氩弧焊组合工艺,批量完成框架拼接;油缸筒、油路管件选用氩弧焊,保证焊缝密封性;耐磨衬套、轴类零件磨损之后使用激光熔覆修复;部分精密阀块采用激光焊接降低变形。装备零件批量浮动大,机器人工作站柔性切换产品,适配多型号并行生产。加工之后的焊缝强度、外观满足整机装配要求,减少人工焊接带来的返修工作量。装备制造企业很多需要同步开发新品,焊接机器人支持快速打样,新品样品焊接验证工艺,定型之后转入批量生产。工作站可以和机加工、涂装工序衔接,规划车间物流流转路径,打通构件加工环节。浙江激光熔覆焊焊接机器人应用范围自研全域力控加持图灵焊接机器人,自适应工件形变,多层多道焊缝均匀成型。
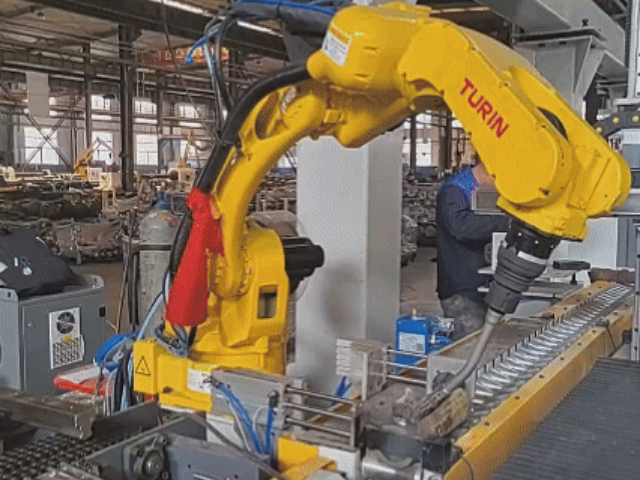
氩弧焊工艺依靠惰性氩气隔绝空气,保护熔池不受氧化,分为直流氩弧焊与脉冲氩弧焊两类。直流模式热量稳定,适合厚板连续焊接;脉冲模式电流周期性变化,平均热输入更低,适合薄板、热敏感材料。焊接时焊丝送入熔池,焊枪可以设置摆动轨迹,加宽焊缝,改善坡口填充效果。摆动样式包含锯齿形、梯形、正弦形,摆动幅度、停留时间根据坡口宽度调整。起弧阶段设置预通气,提前排出管路空气;收弧阶段设置滞后送气,熔池冷却之后再停止供气,防止收弧点氧化。多层多道焊用于厚板坡口,后一道焊缝覆盖前一道,层间清理飞溅,控制层间温度。焊缝成型之后,根据规范开展外观检查,必要时做渗透探伤。氩弧焊工艺参数组合较多,同材质不同厚度,都需要单独建立工艺包。
激光跟踪是焊接机器人提升容错能力的关键传感配置,图灵焊接机器人可搭载自研激光跟踪系统,针对氩弧焊、点焊、激光焊等工艺做适配优化。实际生产中工件存在装配间隙、错边、工装定位偏差,激光跟踪传感器实时扫描焊缝,将位置数据反馈机器人控制系统,实时修正运动轨迹,避免虚焊、漏焊、焊偏等不良问题。不需要很高精度工装定位,降低客户工装制作成本。跟踪系统可兼容直线、圆弧、空间曲线等各类焊缝形态,支持厚板、薄板、异形构件。上海图灵智造可提供带激光跟踪的焊接机器人交钥匙方案,完成硬件集成、工艺参数调试,培训操作人员掌握跟踪系统使用,有效提升焊接产线的良品率与生产稳定性。搭载激光视觉焊缝追踪系统,图灵智造焊接机器人可自动修正轨迹适配工件偏差。
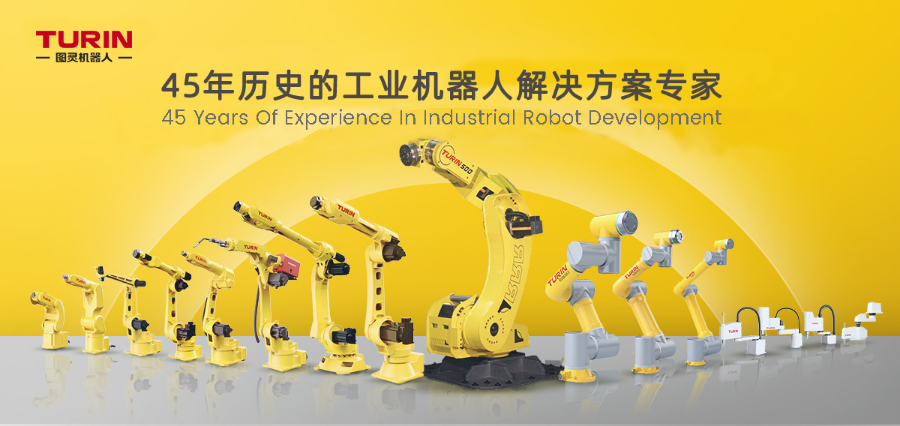
点焊广泛应用于钣金外壳、汽车零部件等薄板连接场景,传统人工点焊劳动强度大,焊点一致性难以把控。图灵点焊焊接机器人适配各类薄板构件点焊作业,准确控制焊钳加压、通电焊接时序,实现单点、多点连续点焊,焊点位置稳定可靠。机器人机身耐受点焊车间飞溅、粉尘工况,可长时间不间断批量生产。可搭配工装夹具、变位机构,完成多角度焊点作业;接入激光跟踪视觉模块,应对工件来料轻微偏差。图灵既可以提供点焊机器人单机本体,也可交付完整点焊工作站,包含焊钳、冷却系统、防护设施。依托上海、江苏本地服务网点,提供方案评估、现场调试、操作培训,帮助加工厂实现点焊工序自动化升级。图灵焊接机器人支持拖拽示教,技工手动走一遍轨迹,十分钟生成完整焊接程序。辽宁激光跟踪焊接机器人怎么用
轻量化协作款图灵焊接机器人无需安全围栏,人机同工位协同,老旧厂房无需土建改造。湖北激光焊接焊接机器人标准
很多制造企业同时拥有多种焊接加工需求,氩弧焊、点焊、激光焊交替生产,多台设备投入成本高。图灵多工艺兼容焊接机器人,可快速更换焊枪、激光头、点焊钳末端工具,一台机器人切换氩弧焊、点焊、激光焊接、激光熔覆焊等多种作业。机器人本体硬件基础统一,依靠更换末端执行部件与调用不同工艺包实现工艺切换,适配多品种小批量混线生产模式。选配激光跟踪系统,不同工艺下都可以实现焊缝位置自适应补偿。既可以单机部署解决单工位焊接,也可集成变位机、工装夹具搭建完整焊接工作站。上海图灵智造结合客户产品工况输出定制方案,国内多地服务网点完成交付调试,帮助企业控制自动化设备采购投入。湖北激光焊接焊接机器人标准