商机详情 -
河北激光熔覆焊焊接机器人调试
上海图灵智造机器人股份有限公司推出的焊接机器人,可承载氩弧焊、激光焊接、点焊、激光熔覆焊、激光切割等多种加工工艺。设备依托六轴机器人本体结构,配合可快速更换的焊接执行组件,在同一台机器人基础上切换不同加工方式。不同工艺组件搭配对应的电源、激光器、送粉机构与传感模块,满足不同金属构件的加工需求。氩弧焊组件适配密封类工件,激光组件偏向精密加工,点焊组件适合大批量钣金点位连接,熔覆组件面向工件表面改性与修复,切割组件用于工件开料成型。企业可根据自身产品品类,选择单工艺配置或者多工艺兼容配置,也可以分阶段增配模块。整套设备支持示教编程与离线编程两种方式,工艺参数可以保存调用,产品换型时不用重新搭建整套设备。设备配套标准化管线包,降低焊枪运动过程中管线拉扯损耗,为长期稳定运行提供支撑。 江苏海安量产基地现货直发图灵焊接机器人,订单交付周期缩短至 15 天。河北激光熔覆焊焊接机器人调试
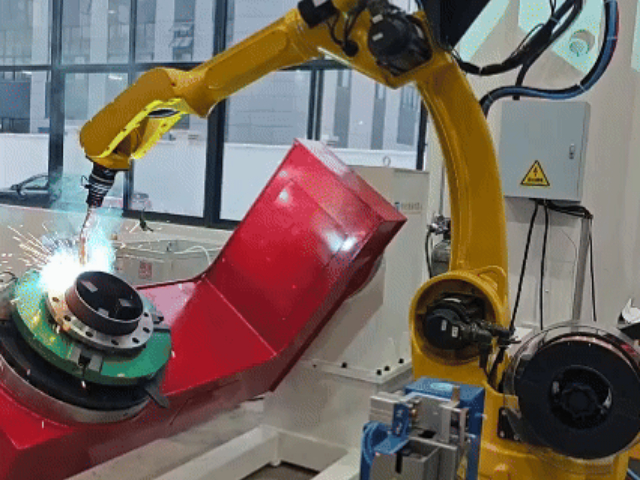
车间现场工况会影响焊接机器人机型与配套配置选型。粉尘较多的车间,关注设备防护等级,选择密封结构完善的机型,定期维护散热与传感镜头;潮湿环境做好电控柜防潮处理,增加除湿配件。场地面积有限,优先紧凑式单工位方案;场地充裕可以规划连续产线、多机协同布局。车间供电容量、电压稳定度需要提前确认,激光类设备瞬时功率较高,配套稳定供电线路。有防爆、特殊洁净要求的车间,对应调整电气元件配置。工位通风条件不足,配套大功率烟尘净化装置。地面承重也需要核算,重载变位机、机器人底座对地面荷载有要求。如果车间存在多班次生产,优先选择结构稳定性强、维保便捷的配置,降低夜间故障处理难度。工况信息收集完整之后,方案规划可以规避后续使用当中的适配问题。河北激光熔覆焊焊接机器人调试焊接全过程数据自动记录存储,图灵智造设备助力企业实现焊接品质可追溯。
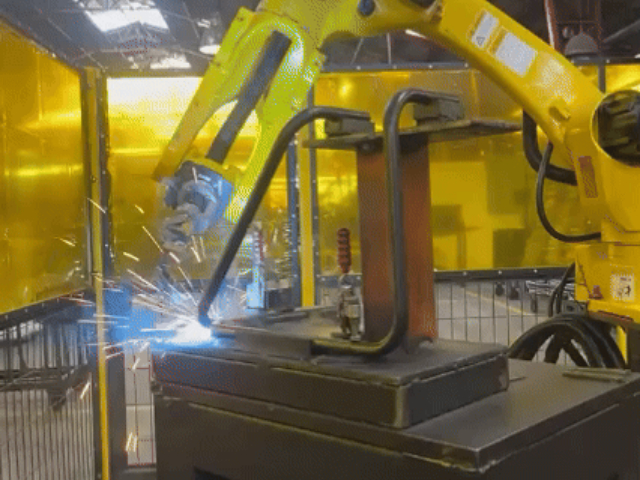
点焊机器人运行重点管控电极状态与水路冷却系统。电极帽直接接触工件,磨损之后端面变形,电流分布改变,熔核大小不稳定,需要定期修磨或者更换。水冷回路持续给焊钳电极降温,水路堵塞、流量不足会造成电极过热,粘料严重。焊钳气缸压力保持稳定,压力不足会导致板材接触电阻波动,焊点强度不一致。焊点位置排布避开工件尖角、折边位置,防止电流分流。多焊点加工时,规划焊接顺序,控制工件热变形。焊钳开合位置预留足够空间,避免运动中和工装碰撞。控制器记录焊接电流、通电时长,出现参数偏离阈值时触发报警。操作人员定期清理焊钳表面飞溅残渣,检查导线接头有无发热松动。点焊工件表面镀层、油漆会影响导电效果,焊接点位区域提前做清洁处理。
焊接机器人备件更换需要结合点检制度同步推进,日常点检时观察部件外观、运行声音、加工效果,判断损耗状态。导电嘴孔径变大之后,送丝不稳,焊缝会出现断续,需要及时更换;激光镜片出现烧蚀、污渍,光束能量下降,切割和焊接效果变差。管线包长期反复弯折,外皮开裂之后内部线缆容易受损,发现破损尽早替换。更换备件之前执行断电、断气、泄压流程,确认设备处于安全状态。替换完成之后执行空载试运行,再试焊试样,确认加工效果恢复正常。建立备件更换台账,记录更换时间、部件型号、更换原因,统计损耗周期,优化备货量。部分备件可以提前预装组件,故障时直接总成替换,缩短停机维修时长。备件存放做好防尘防潮,光学镜片、传感器单独包装,避免存放过程造成损伤。图灵焊接机器人交钥匙工作站,集成本体、焊机、激光系统、工装,调试即可投产使用。
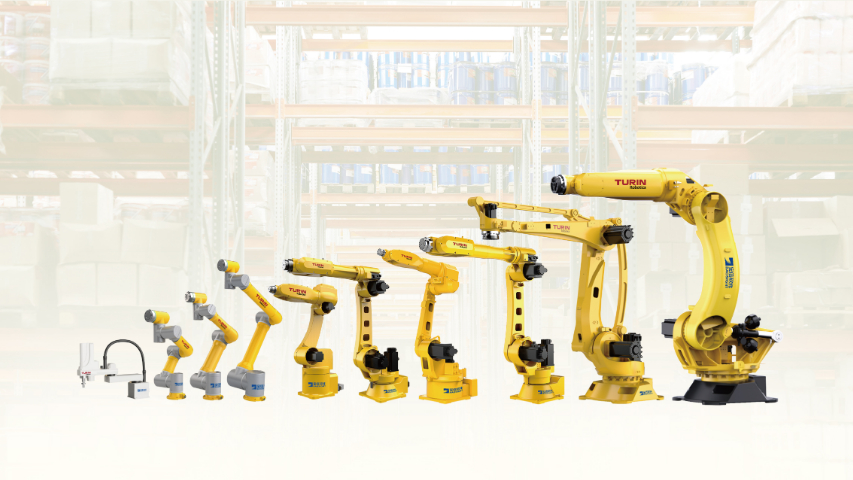
一体化焊接工作站落地分为方案确认、厂内预装、发货运输、现场安装调试、培训交付几个阶段。方案阶段确认工艺、工件、产能、场地参数,输出布局与配置清单。厂内阶段完成机架、机器人、工装组装,通电联调,使用客户试样完成工艺验证,记录稳定参数。验证完成之后拆解打包,光学、传感组件单独防护包装。运抵现场之后,就位找平,对接动力、气源、水冷、除尘管路,重新组装联调。再次使用工件试样复现工艺,确认参数和厂内调试状态一致。调试达标之后开展人员培训,覆盖开机、程序调用、示教、日常点检、基础报警处理。交付资料包含图纸、电气清单、备件表、工艺卡、操作维保手册。交付之后进入维保周期,出现异常可以远程接入排查,复杂故障安排工程师上门处理。亮相 WAIC 人工智能大会,图灵焊接机器人展示重工业智能焊装方案,彰显国产机器人硬实力。山东激光熔覆焊焊接机器人注意事项
上海图灵智造焊接机器人搭载激光视觉跟踪,焊缝成型均匀稳定,适配五金、新能源车架批量焊接生产。河北激光熔覆焊焊接机器人调试
很多制造企业同时拥有多种焊接加工需求,氩弧焊、点焊、激光焊交替生产,多台设备投入成本高。图灵多工艺兼容焊接机器人,可快速更换焊枪、激光头、点焊钳末端工具,一台机器人切换氩弧焊、点焊、激光焊接、激光熔覆焊等多种作业。机器人本体硬件基础统一,依靠更换末端执行部件与调用不同工艺包实现工艺切换,适配多品种小批量混线生产模式。选配激光跟踪系统,不同工艺下都可以实现焊缝位置自适应补偿。既可以单机部署解决单工位焊接,也可集成变位机、工装夹具搭建完整焊接工作站。上海图灵智造结合客户产品工况输出定制方案,国内多地服务网点完成交付调试,帮助企业控制自动化设备采购投入。河北激光熔覆焊焊接机器人调试