商机详情 -
辽宁氩弧焊焊接机器人执行标准
人工焊接受身体状态、熟练度影响,同批次工件焊缝质量波动区间大,返修率存在不确定性。焊接机器人参数固定,轨迹重复,焊缝一致性更好,返修占比下降。熟练焊工培养周期长,人员流失之后,新上手人员需要一段时间才能稳定产出。机器人操作岗位培训周期短,人员重点学习程序调用、装夹、点检工作,上手门槛更低。长时间高强度焊接作业,人工容易疲劳,机器人不受疲劳因素影响,夜班、节假日排班生产更容易落地。同时机器人作业隔离操作人员,劳保投入、职业病相关风险管控成本有所降低。当然机器人前期需要一次性投入,配套工装、供电、除尘基础设施。适合订单具备持续性、对焊缝一致性有要求、焊工招聘压力大的制造企业。可以先上马一台工作站试运行,对比一段时间人工和自动化的生产数据,再决定后续扩产计划。图灵氩弧焊机器人工作站搭配变位机,实现工件多角度无死角自动化氩弧焊接作业。辽宁氩弧焊焊接机器人执行标准
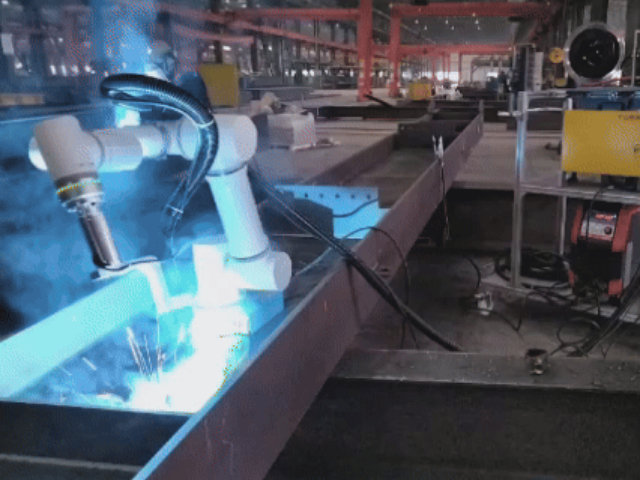
压力容器、流体管路类工件对焊缝致密性要求较高,图灵智造氩弧焊焊接机器人在这类场景使用较多。管件对接、法兰连接、筒体环缝,都可以依托机器人带动焊枪匀速行走,配合保护气体形成成型均匀的焊缝。工件可以搭载变位机做回转运动,实现环缝连续焊接,减少人工起弧收弧带来的缺陷。部分薄壁管路选用激光焊接,降低热变形,保证管路同轴度。这类工件完工之后一般需要无损检测,工艺调试阶段制作试样,开展渗透、射线检测,确认气孔、未焊透等缺陷控制在允许范围。激光跟踪模块识别管口对接偏差,自动补偿轨迹,降低工装定位难度。工作站配套气体稳压装置,稳定保护气供给,避免气流波动影响焊缝成型。操作人员需要记录每一批次焊接参数,形成工艺记录,方便追溯。备件清单重点储备送丝组件、气路阀件、焊枪本体,建立定期更换台账。广东激光跟踪焊接机器人用户体验图灵激光焊接机器人热变形小,焊接热影响区域窄,适合高精度精密构件焊接加工。
智能制造浪潮之下,焊接自动化是制造企业转型升级的关键环节,上海图灵智造机器人股份有限公司,背靠中国宝武宝信软件国资平台,深耕国产焊接机器人领域。全系列六轴焊接机器人可实现氩弧焊、点焊、激光焊接、激光熔覆焊、激光切割作业,可搭载激光跟踪视觉系统,解决工件装配偏差带来的焊接难题。企业具备机器人本体自研生产、焊接工作站集成、焊接工艺开发、交钥匙项目实施综合能力,可承接单机采购、定制工作站、焊接自动化单元项目。依托上海总部、江苏生产基地、深圳分公司本地服务网络,保障项目交付、工艺调试与售后运维,以自主可控国产焊接机器人技术,助力国内制造企业实现焊接工序自动化、数字化转型。
激光切割与焊接复合化需求越来越多,图灵激光切割焊接一体化机器人,同一套机械臂可切换激光切割、激光焊接两种作业模式,实现下料切割与焊接成型工序集成,减少设备采购成本,节约车间占地空间。机器人搭载激光跟踪传感模块,切割阶段跟随工件轮廓,焊接阶段跟踪焊缝位置,保障加工精度。可处理碳钢、不锈钢、铝合金等多种材质,完成板材坡口切割、构件焊接成型。整套系统协同控制机器人运动、激光功率、保护气体供给,保障切割切面平整、焊缝成型稳定。上海图灵智造可根据工件尺寸、加工节拍定制切割焊接工作站,依托江苏生产基地保障交付,本地工程师完成现场调试,适合中小型加工厂实现切焊复合自动化。搭载激光跟踪的图灵焊接机器人,来料存在装配误差也可保障焊缝焊接质量稳定。
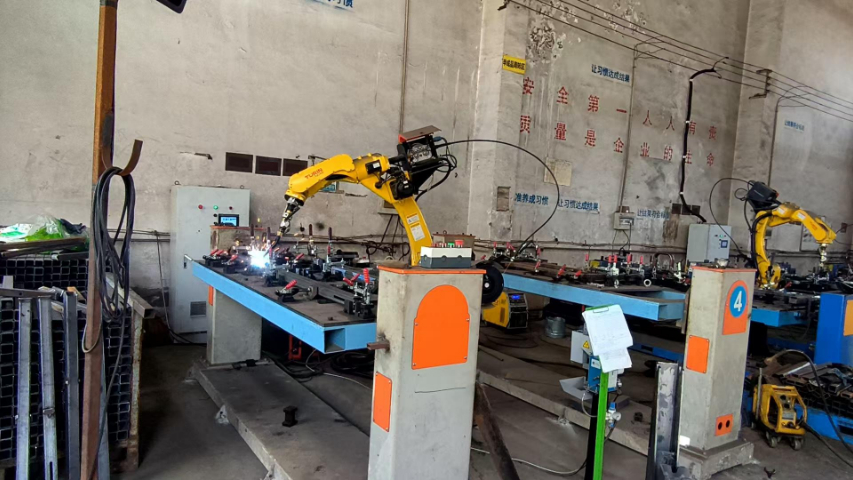
市场上焊接机器人品牌较多,评估对比可以从多个维度开展,不局限于设备售价。首先看工艺积累,是否具备氩弧焊、激光焊、熔覆焊等多工艺落地经验,能否提供工艺试样验证。其次看备件供给,备件品类是否齐全、供货周期长短,备件定价水平。维保服务包含响应方式,是否支持远程诊断、现场调试、定期巡检服务。控制系统易用程度,编程逻辑是否容易上手,培训体系是否完善。机器人本体、传感组件的标定方式,故障报警信息是否清晰,方便现场人员排查。配套软件功能,离线编程、跟踪软件迭代维护情况。项目案例可以参考同行业相近工件的落地效果,了解实际长期运行表现。综合对比之后,结合自身预算、工艺难度、长期维保投入,确定适配的品牌与方案。图灵焊接机器人模块化机身,易损件快速拆装,日常运维简单省时。江苏激光焊接焊接机器人标准
3D 视觉引导图灵焊接机器人自主寻缝,坡口不规则工件也能一次焊接成型。辽宁氩弧焊焊接机器人执行标准
氩弧焊工艺依靠惰性氩气隔绝空气,保护熔池不受氧化,分为直流氩弧焊与脉冲氩弧焊两类。直流模式热量稳定,适合厚板连续焊接;脉冲模式电流周期性变化,平均热输入更低,适合薄板、热敏感材料。焊接时焊丝送入熔池,焊枪可以设置摆动轨迹,加宽焊缝,改善坡口填充效果。摆动样式包含锯齿形、梯形、正弦形,摆动幅度、停留时间根据坡口宽度调整。起弧阶段设置预通气,提前排出管路空气;收弧阶段设置滞后送气,熔池冷却之后再停止供气,防止收弧点氧化。多层多道焊用于厚板坡口,后一道焊缝覆盖前一道,层间清理飞溅,控制层间温度。焊缝成型之后,根据规范开展外观检查,必要时做渗透探伤。氩弧焊工艺参数组合较多,同材质不同厚度,都需要单独建立工艺包。辽宁氩弧焊焊接机器人执行标准