商机详情 -
宁波多轴深孔钻销售
广东深孔钻产业的集群化发展,形成了强大的产业竞争力。在珠三角地区,围绕深孔钻生产,已集聚了刀具、数控系统、冷却系统等配套企业 80 余家,形成了 “主要部件 - 整机制造 - 售后服务” 的完整产业链。其中,广东本土企业生产的深孔钻刀具市场占有率达 60%,数控系统国产化率超 50%,有效降低了对进口零部件的依赖。同时,产业集群还推动了技术快速迭代,企业间通过技术交流、资源共享,平均每半年就推出一款升级产品,使广东深孔钻始终保持技术优势,成为全国深孔加工装备产业创新高地。深孔钻的节能设计降低能耗,契合制造业绿色低碳生产发展趋势。宁波多轴深孔钻销售
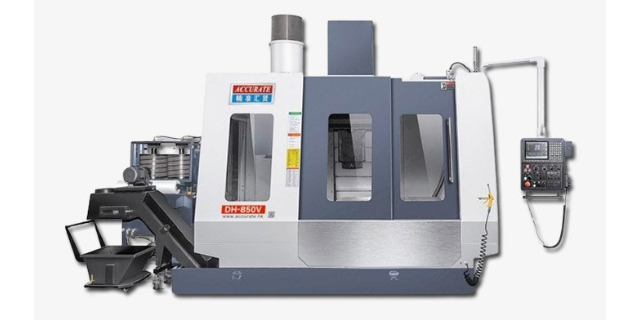
在汽车零部件加工领域,深孔钻凭借高精度、高效率的特性,成为关键生产装备,而东莞精准精密的深孔钻更是凭借技术优势占据重要地位。针对汽车曲轴、连杆等部件的深孔加工需求,该设备采用先进的伺服驱动系统与高精度导轨,能实现直径 3-20mm、深度 500mm 范围内深孔的稳定加工,孔位精度控制在 0.01mm 以内,远超行业平均水平。在批量生产场景中,设备的自动送料与排屑系统可减少人工干预,将加工效率提升 50% 以上,同时保障每一件产品的加工一致性,有效满足汽车制造业对零部件标准化、规模化生产的需求,为汽车产业链的高效运转提供有力支撑。浙江六轴深孔钻定做这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。
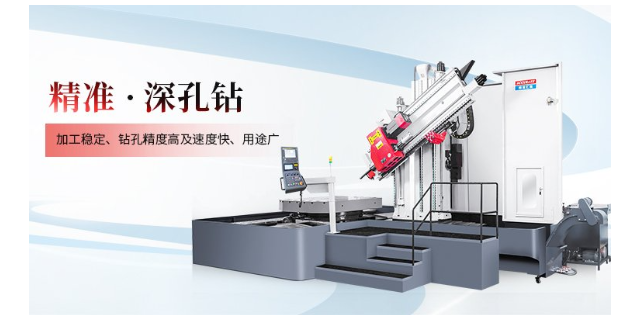
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。东莞市精准精密七轴深孔钻,可选配主流数控系统,兼顾性价比,适配不同客户操作习惯。
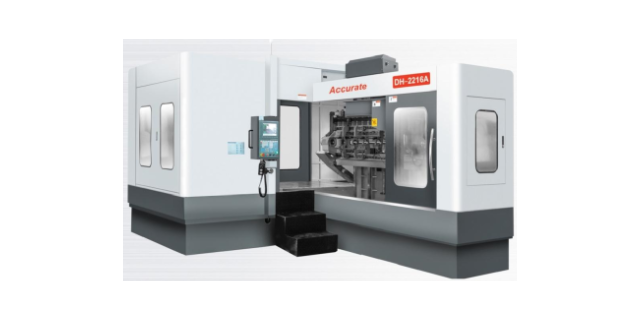
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。精准精密七轴深孔钻,大型模胚复杂孔系加工,摆脱外协制约,企业实现内部自主加工。南京国产深孔钻
七轴深孔钻支持对接MES车间系统,采集加工运行数据,助力工厂数字化生产管理。宁波多轴深孔钻销售
售后保障体系是东莞精准精密深孔钻赢得市场认可的重要因素之一。为确保用户设备稳定运行,企业建立了专业的售后团队,提供从设备安装调试到日常维护的全流程服务。设备交付后,售后工程师会上门进行操作培训,帮助用户快速掌握设备使用技巧;在设备运行过程中,用户可通过在线平台实时反馈问题,售后团队承诺 2 小时内响应,48 小时内到达现场解决故障。此外,企业还建立了备件库存中心,常用备件可实现当日发货,有效缩短设备停机时间。这种多维度的售后保障,让用户在购买和使用东莞精准精密深孔钻的过程中无后顾之忧,进一步提升了企业在深孔钻市场的口碑与竞争力。宁波多轴深孔钻销售