商机详情 -
上海数控深孔钻源头厂家
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。选用精准深孔钻攻克深孔加工难题,精度达标效率翻倍,助力精密制造把控零件孔位品质。上海数控深孔钻源头厂家
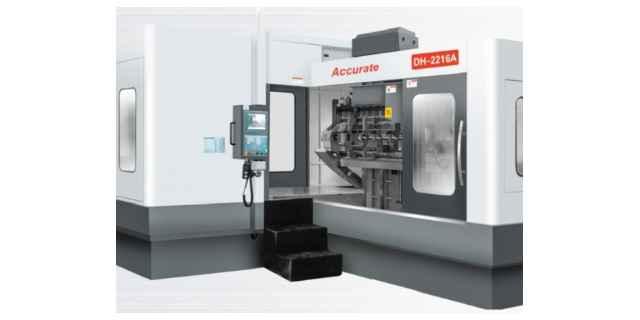
售后保障体系是东莞精准精密深孔钻赢得市场认可的重要因素之一。为确保用户设备稳定运行,企业建立了专业的售后团队,提供从设备安装调试到日常维护的全流程服务。设备交付后,售后工程师会上门进行操作培训,帮助用户快速掌握设备使用技巧;在设备运行过程中,用户可通过在线平台实时反馈问题,售后团队承诺 2 小时内响应,48 小时内到达现场解决故障。此外,企业还建立了备件库存中心,常用备件可实现当日发货,有效缩短设备停机时间。这种多维度的售后保障,让用户在购买和使用东莞精准精密深孔钻的过程中无后顾之忧,进一步提升了企业在深孔钻市场的口碑与竞争力。上海高精度深孔钻零售精准精密七轴深孔钻,可实现超大深径比加工,有效改善深孔加工轴线偏移的行业痛点。
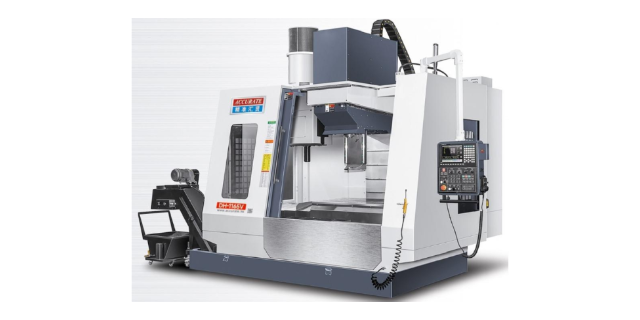
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。
粉尘防护的 “洁净加工管家”在加工铸铁、石墨等易产生粉尘的材料时,粉尘不*污染环境,还会磨损设备部件,精准精密七轴深孔钻的粉尘防护设计有效解决这一问题。设备加工区域采用全封闭防护罩,配合负压除尘系统,可收集 95% 以上的加工粉尘,防护罩内侧加装防静电涂层,防止粉尘吸附;导轨、丝杠等精密部件配备自动伸缩防尘罩,避免粉尘进入内部影响精度;设备底部设置粉尘收集抽屉,便于定期清理,减少粉尘对车间环境的污染。在石墨模具加工车间,使用该设备后,车间粉尘浓度从 10mg/m³ 降至 0.5mg/m³,符合国家车间空气质量标准,设备导轨磨损率下降 40%,延长了精密部件的更换周期,降低设备维护成本。东莞市精准精密七轴深孔钻,一次装夹完成钻、铣、攻牙复合工序,省去工件多次拆装调机。
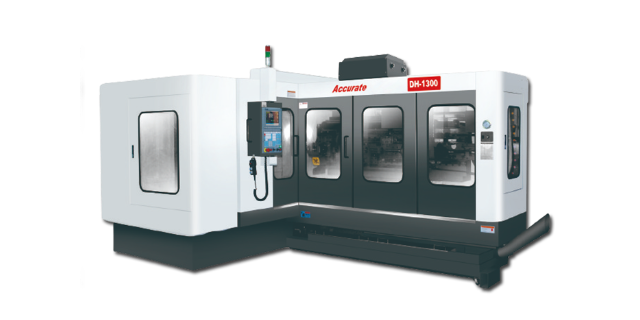
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。七轴深孔钻高精度滚珠丝杠与线性导轨配置,各轴传动平稳,进给定位精准可靠。上海数控深孔钻源头厂家
模块化控制系统简化深孔钻操作,降低企业人力培训与运维成本。上海数控深孔钻源头厂家
在精细机械的深孔钻产品矩阵中,深孔棒材深孔钻凭借其独特的性能优势,在行业内占据重要地位。这款设备专门针对棒材类工件的深孔加工需求设计,能够精细应对不同材质、不同规格棒材的加工挑战。无论是强度较高的度合金棒材,还是精密不锈钢棒材,深孔棒材深孔钻都能通过优化的切削路径与先进的控制系统,实现高效、精细的钻孔作业。其加工精度可控制在微米级别,有效满足了模具行业对高精度零部件的加工需求,为客户提升产品质量、提高生产效率提供了有力支持。上海数控深孔钻源头厂家