商机详情 -
南京国产深孔钻机床
液压缸筒的深孔加工对孔壁粗糙度、直线度和尺寸精度有较高要求。缸筒内孔需要与活塞配合工作,孔壁粗糙度直接影响密封性能和使用寿命。深孔钻通过导向套定位和高压切削油排屑,实现稳定的孔壁质量。在加工长缸筒时,钻杆需要穿过整个工件长度,钻杆的刚性和支撑系统的稳定性尤为重要。加工完成后,孔壁通常还需要进行珩磨或滚压处理,进一步提高表面质量和尺寸精度。深孔钻在液压缸筒加工中的应用,为液压设备的制造提供了关键加工手段,保证了缸筒内孔的加工质量,支撑了液压缸的密封性能和使用可靠性。七轴深孔钻内置智能工艺参数库,依据工件材质自动匹配进给转速,降低调试难度。南京国产深孔钻机床
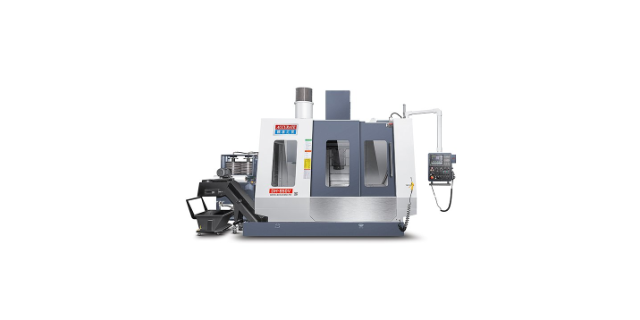
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。南京复合深孔钻直销东莞市精准精密七轴深孔钻,面向多品种小批量生产场景,柔性强,可承接高难度外协订单。
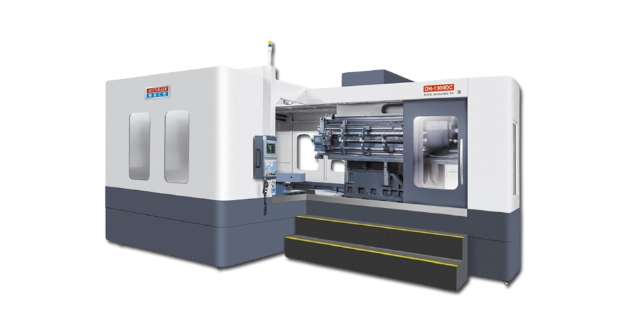
精细深孔钻技术的发展与智能制造技术的融合,正推动深孔加工领域迈向智能化、无人化新时代。当前,越来越多的精细深孔钻设备开始集成工业机器人、视觉检测系统、物联网模块等智能组件,构建全流程智能化加工体系。通过视觉检测系统,可实现工件的自动定位与偏差校正,无需人工干预即可完成工件的精细装夹;工业机器人则负责工件的自动上下料,实现加工过程的连续化作业,大幅提升生产效率的同时降低人工成本。此外,借助物联网模块,设备可实现加工数据的实时采集与远程传输,管理人员通过后台系统即可实时监控设备运行状态、加工进度以及关键加工参数,及时发现并处理加工过程中的异常问题。部分先进企业还引入了AI算法,通过对大量加工数据的分析与学习,实现加工参数的智能优化,根据不同的工件材料、孔径尺寸自动匹配比较好加工方案,进一步提升加工质量与效率,推动精细深孔钻技术从“精细加工”向“智能精细加工”跨越。
深孔钻的加工精度受到多种因素的影响,包括机床刚性、导向精度、钻杆挠曲和热变形等。机床刚性好可以减少切削过程中的振动,为钻孔提供稳定的支撑基础。导向套与钻头的配合精度直接影响入钻位置的准确性,导向间隙过大容易导致钻孔偏斜。钻杆在长径比较大的深孔加工中会产生挠曲,使钻头偏离理论轴线,造成孔的直线度误差。切削过程中产生的热量会引起机床、刀具和工件的热变形,影响尺寸精度。通过优化机床结构、提高导向精度、合理选择切削参数和加强冷却,可以有效控制这些因素对加工精度的影响。七轴深孔钻双螺杆驱动有效分散载荷,重载连续作业,设备长期运行不易出现精度衰减。
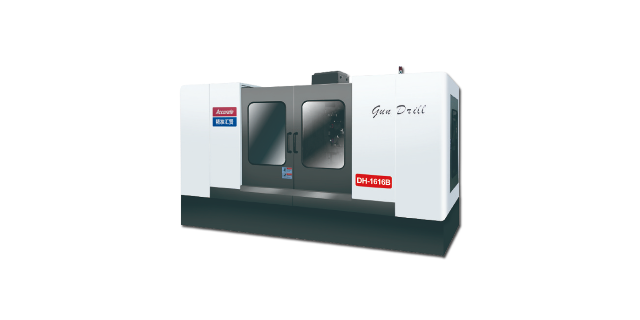
节能降耗的 “绿色加工先锋”精准精密七轴深孔钻在追求高精度的同时,将节能设计贯穿设备全生命周期。其主轴采用变频节能电机,根据加工负载自动调节转速与功率,空载运行时功率消耗降低 60%,连续加工 8 小时可节省电能约 12 度;液压系统配备节能型油泵,流量按需分配,避免传统设备 “大流量小需求” 的能源浪费;设备外壳采用轻量化度合金材料,减少机身自重的同时,降低运输与安装阶段的能耗。某机械制造企业引入 10 台该设备后,年度总能耗较传统深孔钻设备下降 28%,不*降低生产成本,还助力企业达成绿色生产目标,获得当地环保部门的节能表彰。东莞市精准精密七轴深孔钻,回转工作台搭配移动立柱,复杂工件装夹后实现多面加工。嘉兴多轴深孔钻源头厂家
东莞市精准精密七轴深孔钻,适配模具钢、不锈钢、钛合金,多类难加工材料稳定切削。南京国产深孔钻机床
新能源装备制造领域,深孔钻为储能电池壳的散热孔加工提供高效解决方案。新能源汽车电池壳需加工数百个直径 2mm-5mm、深度 30mm-80mm 的微型散热孔,孔道密度大、分布均匀,传统钻削易出现断刀与孔位偏差问题。深孔钻采用多轴联动钻削系统,搭配高频振动切削技术,可实现每分钟 120 孔的加工效率,孔位偏差控制在 ±0.01mm,同时通过负压排屑设计,避免碎屑划伤电池壳内壁。某新能源企业采用该技术后,电池壳散热孔加工效率提升 60%,产品散热性能提升 20%,有效延长电池使用寿命。南京国产深孔钻机床