商机详情 -
广东六轴深孔钻生产厂家
断迭代升级,始终保持着行业水平。该设备采用单管排屑方式,通过优化的排屑结构设计,有效解决了深孔加工过程中排屑困难的问题,大幅降低了因排屑不畅导致的加工误差和刀具损耗。同时,单管钻配备了先进的数控系统,能够实现自动化加工,减少人工干预,提高加工效率和精度稳定性。在模具制造、汽车零部件加工等领域,单管钻凭借其可靠的性能,成为众多企业的优先设备,为行业的高质量发展提供了坚实的设备保障。双坐标数控深孔钻的推出,标志着精细机械在深孔钻技术领域实现了新的突破智能进给自适应系统,可根据材料参数自动调整加工参数。广东六轴深孔钻生产厂家
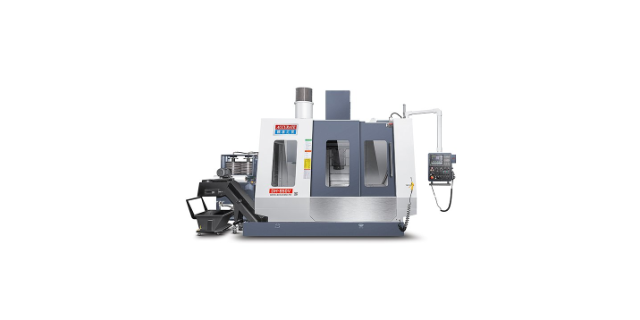
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。嘉兴多轴深孔钻零售磁悬浮高速主轴设计,确保高速运行时振动控制在极低范围。
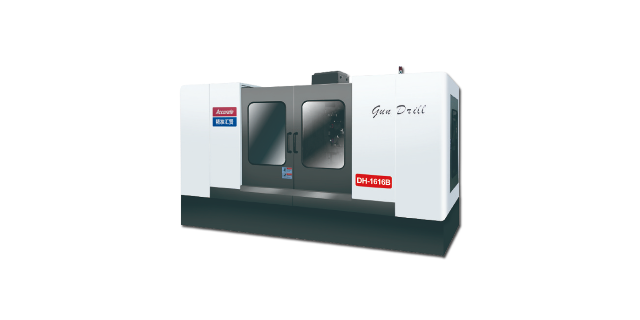
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。
高效低成本的运营优势三轴深孔钻通过简化操作与优化能耗,实现加工效率与运营成本的平衡。相比传统摇臂钻,其自动化加工能力可将单件加工时间缩短 40%,某液压配件厂加工 φ15mm 深孔时,效率从每小时 15 件提升至 25 件。设备无复杂多轴联动系统,操作界面简洁,普通技工经 1-2 周培训即可操作,降低人力成本。能耗方面,整机功率比多轴设备低 20%,搭配循环冷却系统,切削液利用率达 85% 以上;且易损件(如钻头、导轨)采购成本低、更换便捷,某五金加工厂年均维护成本为多轴设备的一半,特别适合批量小、品类多的生产模式。深孔钻的自动换刀系统,大幅缩短多工序加工时间提升生产效率。
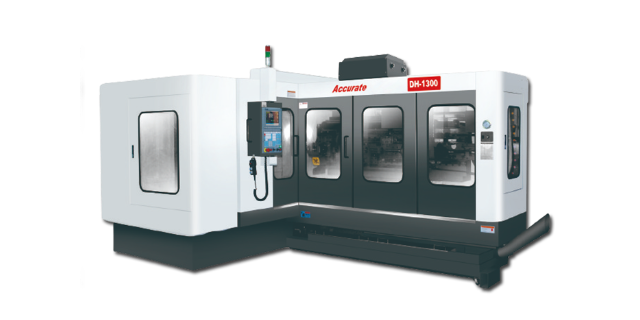
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。高压内冷系统直达切削区域,快速带走热量与铁屑。嘉兴多轴深孔钻零售
东莞市精准精密七轴深孔钻,解决交叉相贯孔加工难题,孔口无崩边,满足精密零部件标准。广东六轴深孔钻生产厂家
数控板管深孔钻的研发,体现了精准精密机械对市场需求的敏锐洞察和快速响应能力。这款设备专门针对板材和管材类工件的深孔加工需求设计,能够灵活应对不同厚度、不同材质板材以及不同直径、不同长度管材的加工挑战。其独特的夹具系统能够确保工件在加工过程中的稳固夹持,避免因工件变形导致的加工误差。同时,数控板管深孔钻配备了智能化的加工参数优化功能,可根据不同的工件材质和加工要求,自动调整切削速度、进给量等参数,实现比较好的加工效果。在医疗器械、电子设备等行业,数控板管深孔钻为各类板材、管材零部件的精密加工提供了高效解决方案,推动了相关行业的技术进步与产品升级。广东六轴深孔钻生产厂家