商机详情 -
宁波复合深孔钻设备
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。东莞市精准精密七轴深孔钻,整机防护结构完善,阻隔铁屑切削液飞溅,保护操作人员安全。宁波复合深孔钻设备
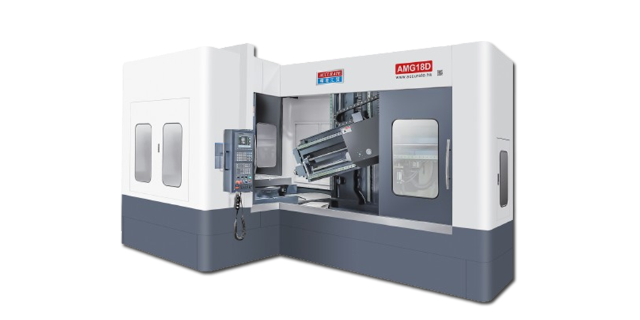
深孔钻的导向系统是保证钻孔精度的关键部件。导向套在入钻阶段对钻头进行定位,使钻尖准确地从预定位置切入工件表面,防止钻孔初期偏斜。导向套内径与钻头外径精密配合,间隙控制在极小范围内,为钻头提供稳定的径向支撑。在加工长径比较大的深孔时,钻杆中部设置支撑架,减少钻杆在切削力作用下的弯曲变形。支撑架通常采用可调结构,适应不同直径钻杆的支撑需求。导向套和支撑架的材料需要具备良好的耐磨性,以减少长期使用中的磨损,维持导向精度。导向套与工件表面的贴合程度也会影响导向效果,加工时需确保导向套端面与工件表面紧密接触。江苏五轴深孔钻招商东莞市精准精密七轴深孔钻,适配模具钢、不锈钢、钛合金,多类难加工材料稳定切削。
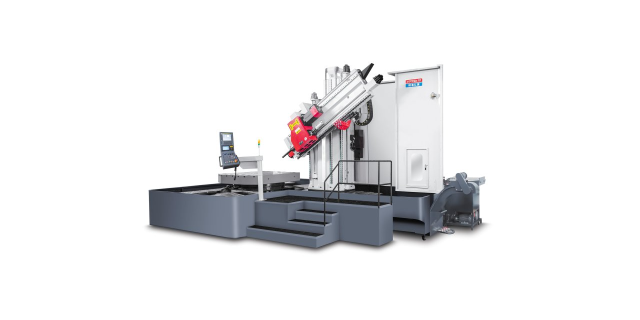
广东深孔钻的高性价比优势,为中小制造企业降低设备投入门槛提供了有力支持。相较于进口深孔钻动辄百万的采购成本,广东本土生产的普通数控深孔钻单价只需 30 万 - 50 万元,且设备操作门槛低,操作人员经 15 天培训即可熟练上手。同时,企业还提供灵活的付款方案,如分期付款、以旧换新等,减轻企业资金压力。中山某五金配件厂此前因进口设备成本过高,深孔加工依赖外发,引入 2 台广东深孔钻后,不*加工成本降低 40%,还缩短了交货周期,客户满意度从 82% 提升至 96%,成功拓展了 3 家大型家电企业客户。
深孔钻在装备制造中,承担着导弹发射筒、装甲车辆炮管等关键部件的深孔加工任务。导弹发射筒需加工直径 150mm-300mm、深度 3000mm-5000mm 的高精度孔道,孔壁圆度误差需≤0.03mm,且需具备抗高压冲击性能。深孔钻采用深孔镗钻复合工艺,搭配级精度检测系统,加工过程中通过激光干涉仪实时校正轴线偏差,加工后孔道表面粗糙度达 Ra0.2μm,同时通过应力消除处理,提升孔道抗疲劳强度。某企业采用该技术后,导弹发射筒加工周期缩短 40%,产品抗冲击性能提升 15%,满足装备严苛标准。东莞市精准精密七轴深孔钻,工程师上门安装调试实操培训,帮助客户设备快速投产使用。
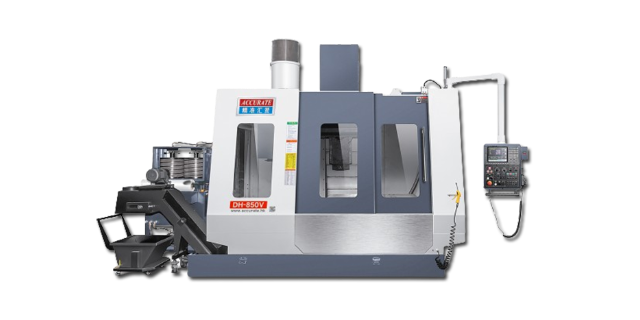
深孔钻的加工精度受到多种因素的影响,包括机床刚性、导向精度、钻杆挠曲和热变形等。机床刚性好可以减少切削过程中的振动,为钻孔提供稳定的支撑基础。导向套与钻头的配合精度直接影响入钻位置的准确性,导向间隙过大容易导致钻孔偏斜。钻杆在长径比较大的深孔加工中会产生挠曲,使钻头偏离理论轴线,造成孔的直线度误差。切削过程中产生的热量会引起机床、刀具和工件的热变形,影响尺寸精度。通过优化机床结构、提高导向精度、合理选择切削参数和加强冷却,可以有效控制这些因素对加工精度的影响。东莞市精准精密七轴深孔钻,可根据客户工件需求做非标定制,调整行程摆角适配特殊工况。无锡五轴深孔钻定制
进口精密滚珠丝杠搭配线性导轨,提升运动平顺性与准确性。宁波复合深孔钻设备
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。宁波复合深孔钻设备