商机详情 -
宁波高精度深孔钻定做
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。精准精密七轴深孔钻,重复定位精度表现优异,批量生产保障孔位、孔径公差高度一致。宁波高精度深孔钻定做
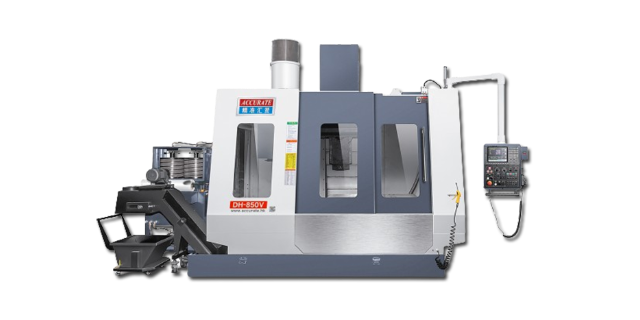
批量加工一致性的 “标准化推动者”在批量生产中,保证每一件产品的加工一致性是主要需求,精准精密七轴深孔钻通过精细控制与标准化流程,实现高一致性加工。设备采用高精度定位系统,重复定位精度达 ±0.001mm,确保每一件工件的装夹位置一致;加工参数采用闭环控制,实时补偿刀具磨损、温度变化等因素带来的误差,批量加工时尺寸偏差波动范围≤0.003mm;配备自动检测系统,每加工 10 件工件自动抽取 1 件进行精度检测,检测数据实时上传至数据库,形成批量加工质量追溯体系。在汽车零部件批量生产中,该设备加工的 1000 件发动机缸体深孔,尺寸偏差均控制在 ±0.004mm 以内,一致性合格率达 100%,为汽车零部件的标准化生产提供有力支撑。无锡六轴深孔钻销售进口精密滚珠丝杠搭配线性导轨,提升运动平顺性与准确性。
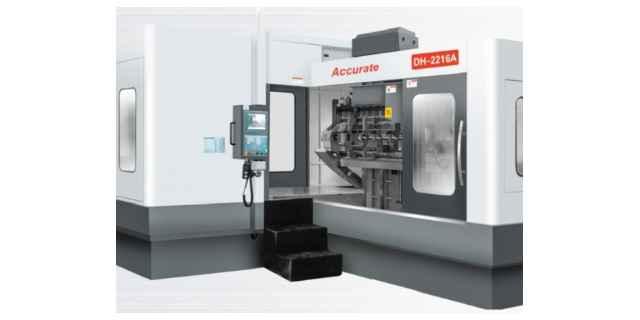
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。
重型机械制造中,深孔钻的大孔径加工能力解决了大型齿轮轴的油孔加工难题。大型齿轮轴直径可达 500mm-1000mm,需加工深度 500mm-1500mm、直径 50mm-100mm 的润滑油孔,用于齿轮传动系统的润滑与冷却。深孔钻采用 BTA 深孔钻削工艺,搭配重型机床床身与液压顶紧装置,可承受比较大切削力 15kN,加工过程中通过扭矩监测系统实时调整切削参数,避免刀具磨损导致的孔径偏差,加工后孔道直线度误差≤0.05mm/m,满足重型机械长期高负荷运行需求。某重型机械厂商引入深孔钻设备后,齿轮轴加工周期缩短 35%,设备故障率降低 25%。精准精密七轴深孔钻,替代多台单机设备,缩减厂房占用,降低设备采购与维护综合成本。
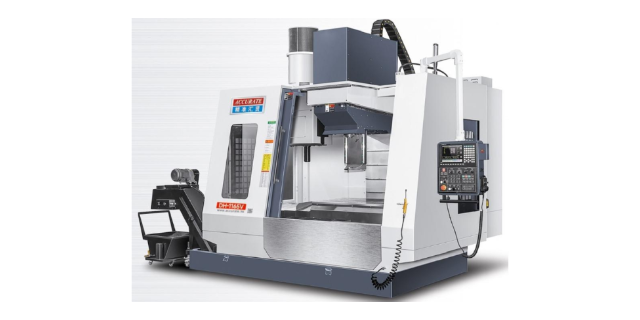
双坐标数控深孔钻的推出,标志着精准精密机械在深孔钻技术领域实现了新的突破。这款设备具备双坐标联动功能,能够完成复杂曲面、多方位孔系的加工任务,打破了传统深孔钻设备在加工范围和复杂度上的限制。其高精度的导轨系统与先进的伺服驱动技术相结合,确保了设备在高速运行过程中的定位精度和运动稳定性。在航空航天、精密模具等对加工精度和复杂度要求较高的领域,双坐标数控深孔钻能够精准精密完成各种高难度的深孔加工任务,助力相关行七轴深孔钻针对大型模具运水孔加工,多向冷却孔一次成型,保障模具散热均匀性。无锡六轴深孔钻销售
深孔钻可适配多材质加工,从铝合金到高硬度模具钢均能稳定作业。宁波高精度深孔钻定做
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。宁波高精度深孔钻定做