商机详情 -
六轴深孔钻床
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。七轴深孔钻配备高压冷却排屑系统,快速带走热量切屑,规避孔壁划伤、刀具崩损问题。六轴深孔钻床
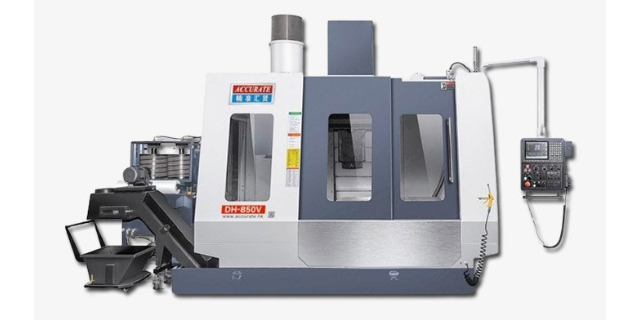
广东深孔钻产业的集群化发展,形成了强大的产业竞争力。在珠三角地区,围绕深孔钻生产,已集聚了刀具、数控系统、冷却系统等配套企业 80 余家,形成了 “主要部件 - 整机制造 - 售后服务” 的完整产业链。其中,广东本土企业生产的深孔钻刀具市场占有率达 60%,数控系统国产化率超 50%,有效降低了对进口零部件的依赖。同时,产业集群还推动了技术快速迭代,企业间通过技术交流、资源共享,平均每半年就推出一款升级产品,使广东深孔钻始终保持技术优势,成为全国深孔加工装备产业创新高地。嘉兴三轴深孔钻定制深孔钻的高精度定位系统,保障汽车零部件深孔加工尺寸一致性。
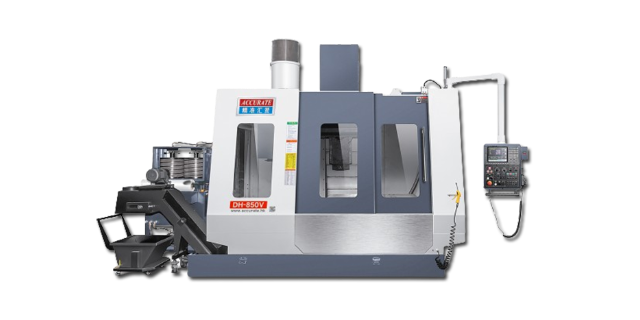
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。深孔钻的自动换刀系统,大幅缩短多工序加工时间提升生产效率。
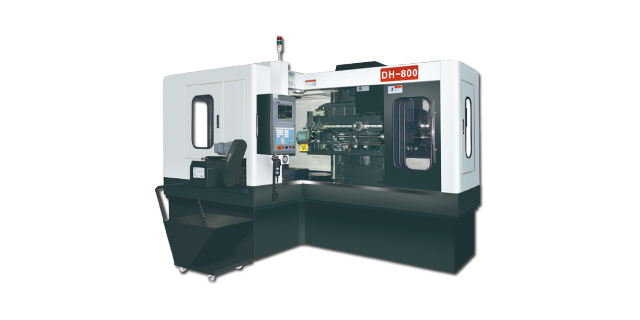
广东深孔钻在液压零部件加工领域展现出极强的实用性,完美适配珠三角液压产业集群的生产需求。液压阀块作为液压系统的 “控制重心”,需在内部加工大量深孔用于油路连通,这些孔道孔径小只 3mm,且需保证不同孔道间的垂直度误差不超过 0.02mm。传统加工设备易出现孔道偏移、堵塞等问题,而广东深孔钻通过高精度主轴与伺服进给系统,可一次性完成阀块多深孔加工,加工效率较传统设备提升 1.8 倍。东莞某液压企业引入 10 台广东深孔钻后,阀块加工不良率从 5% 降至 1.2%,每月产能提升 3000 余件,有效满足了工程机械、机床设备对液压阀块的批量需求。定位精度优异,为高精密零部件加工提供稳定精度保障。广东五轴深孔钻设备
深孔钻的节能设计降低能耗,契合制造业绿色低碳生产发展趋势。六轴深孔钻床
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。六轴深孔钻床