商机详情 -
上海数控卧式加工中心客服电话
自动换刀功能是数控卧加加工中心提高加工效率的重要手段之一。如前所述,自动换刀装置能够在短时间内完成刀具的更换,使机床能够连续进行多种工序的加工。此外,数控卧加加工中心还可以配备自动化上下料系统、工件检测系统等,实现加工过程的自动化。自动化上下料系统可以根据加工节拍自动将待加工工件搬运至机床工作台,并将加工完成的工件取出,减少了人工操作时间和劳动强度。工件检测系统则能够在加工过程中对工件的尺寸、形状等进行实时监测,一旦发现加工误差超出允许的范围,及时进行调整或报警,避免了废品的产生,提高了加工的可靠性和效率。多面体复合加工能力强大,可替代多台立式机床完成复杂工序。上海数控卧式加工中心客服电话
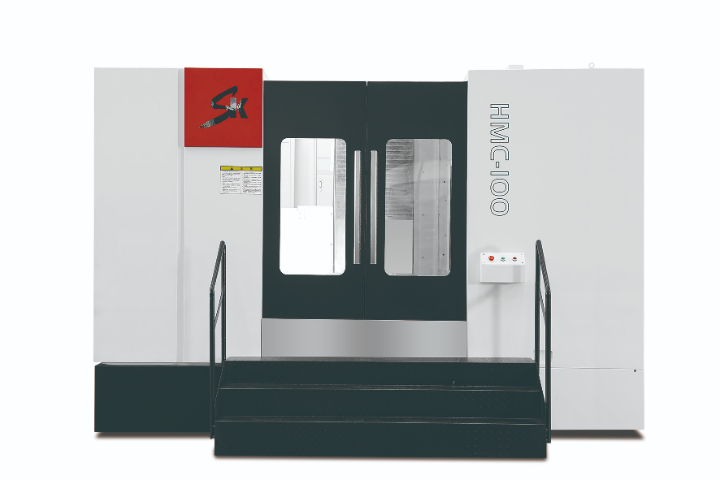
高传四开卧式加工中心在石墨电极加工领域可提供配置,石墨材料粉尘大、对设备密封与除尘要求高,卧式布局配合全封闭防护可有效控制粉尘扩散。石墨电极加工以模具 EDM 用电极为主,材料 ISO-63 或 EDM-3,形状复杂,尺寸精度 ±0.01 mm。设备选配石墨防护,导轨与丝杠采用双密封结构,电气柜正压防尘,石墨粉尘无法进入传动部件与电气系统。高速主轴 15000 rpm 配合金刚石涂层刀具,石墨铣削效率高,电极表面无崩边。配备大功率吸尘装置,吸尘量 300 m³/h,加工区粉尘浓度低于 2 mg/m³。在机测量可检测电极尺寸,自动补偿。某模具企业导入石墨机型后,电极加工周期缩短 40%,电极损耗一致性好,模具电火花加工时间减少 20%,车间环境明显改善。安徽直销卧式加工中心常见问题多工位加工可实现“加工-装卸”并行,实现近乎不停机生产。
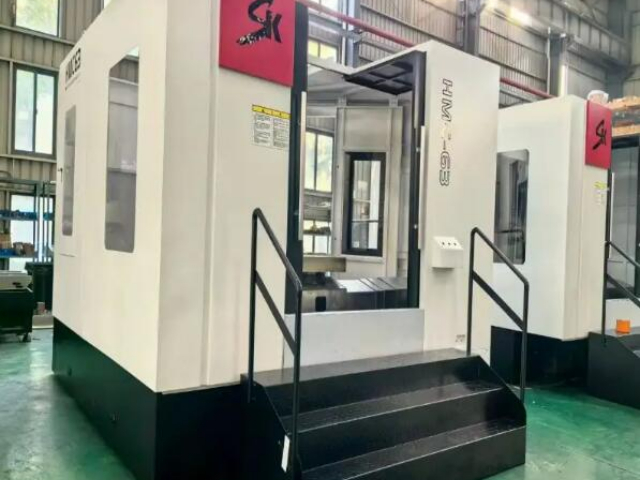
高传四开卧式加工中心出口机型面向海外市场,提供多语言操作系统(中文、英文、西班牙语、俄语等)、电压频率适配(380V/50Hz、440V/60Hz、480V/60Hz)与 CE/UL 认证配置,满足不同国家与地区的准入要求。出口机型包装采用熏蒸木箱与防锈处理,海运条件下防锈期 6 个月,设备到港后状态良好。海外服务网络覆盖东南亚、中东、欧洲、南美等地区,当地代理商可提供安装调试与日常维护,总部技术团队远程支持,关键备件海外仓储备,发货周期 7 天内。出口机型说明书与操作手册提供当地语言版本,培训可通过现场或远程视频进行。某东南亚客户采购 3 台出口机型,当地代理商 5 天完成安装调试,培训 3 天即可投产,设备运行 1 年稼动率 85%,客户追加订单 2 台,海外市场口碑逐步建立。
高传四开卧式加工中心在新能源汽车零部件领域可用于电机壳、减速器壳体、电池托盘连接件等零件的加工,这类零件材料以铝合金为主,对加工效率与表面质量要求较高。高速主轴 12000 rpm,在 ADC12 铝合金电机壳上采用 φ16 mm 立铣刀、切深 8 mm、切宽 12 mm、进给 2500 mm/min 时,材料去除率 240 cm³/min。电机壳止口圆度 0.008 mm,端面平面度 0.01 mm,满足电机装配要求。设备可配微量润滑系统(MQL),油量 5–50 mL/h,铝合金加工时无大量切削液飞溅,车间环境更清洁,废液处理成本降低。双工作台配置下,单台设备日加工电机壳 120 件,节拍 4 分钟。在线测量探头可检测止口与轴承孔尺寸,自动补偿刀具磨损,批量一致性好,适合新能源行业快速爬坡的产能需求。支持柔性制造,高传四开卧式加工中心快速切换加工品种,适应多品种小批量生产。
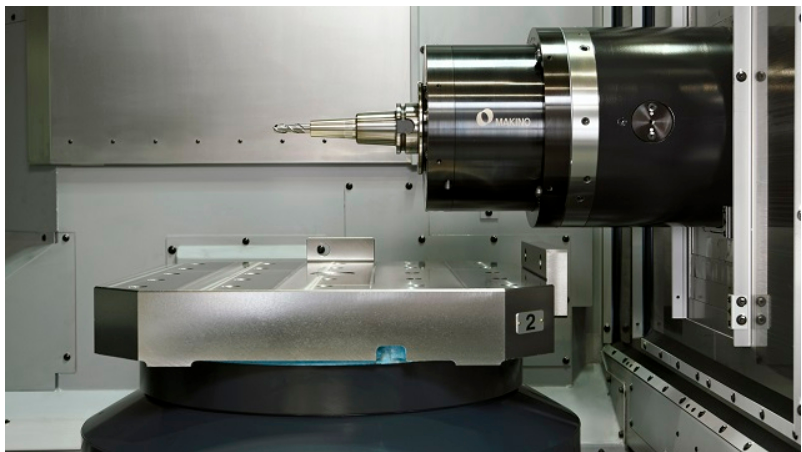
高传四开卧式加工中心噪音控制符合国标要求,空运转噪音低于 75 dB (A),切削加工噪音低于 83 dB (A),低于 GB/T 16769 规定的限值。降噪措施包括:主轴电机与冷却泵加装减振垫,管路采用柔性接头,减少振动传递;防护门内衬 20 mm 厚吸音棉,吸音系数 0.6,加工区噪音向外衰减 10 dB;液压站采用变量泵 + 蓄能器,卸荷时噪音低于 60 dB;排屑机链条运行速度可调,低速时噪音 65 dB。车间内多台设备并排布置时,操作员工位噪音可控制在 78 dB 以下,符合职业健康要求。设备可选配全封闭隔音罩,进一步将噪音降至 70 dB 以下,适合对噪音敏感的精密车间或居民区附近工厂。低噪音环境有助于操作员集中注意力,减少疲劳,加工质量更稳定。具备镜像加工功能,高传四开卧式加工中心简化对称零件编程,提高加工效率。江苏直销卧式加工中心怎么用
进给系统采用高精度滚珠丝杠,传动平稳,高传四开卧式加工中心定位精度高。上海数控卧式加工中心客服电话
高传四开卧式加工中心三轴传动均采用 C3 级滚珠丝杠,丝杠直径 40–63 mm,导程 10–16 mm,经预拉伸安装后,热伸长量在全行程内被补偿至 0.01 mm 以下。丝杠支撑端采用固定 — 固定配对方式,临界转速高于实际运行转速 40%,高速移动时振动幅值小于 0.02 mm。直线导轨选用 35–45 mm 宽幅滚柱导轨,单条导轨额定动载荷 38 kN,X 轴双导轨四滑块配置,承载与抗倾覆能力优于同规格线轨机型。三轴快移速度 24/24/20 m/min,加速度 0.5 g,在典型箱体件 50 次换刀循环加工中,非切削时间占比可压缩至 35% 以内。各轴均配备双螺距误差补偿与反向间隙补偿,补偿点数 128 点,激光干涉仪检测后写入系统,长期使用后可再次标定恢复精度。上海数控卧式加工中心客服电话