商机详情 -
江苏可靠卧式加工中心保养
龙门高速铣床采用高刚性铸铁或焊接钢结构,横梁和立柱经过有限元优化设计,确保在高速切削时仍能保持较好的稳定性。相比传统C型机床,龙门结构在加工大型工件(如模具、航空航天结构件)时能有效分散切削力,减少振动,提高加工精度。例如,某些**机型采用双层壁箱型结构,刚性提升30%以上,即使在重切削(如钛合金粗加工)时也能保持±0.01mm的定位精度。此外,部分机型还配备液压平衡系统,确保横梁在Z轴移动时的平稳性,避免因自重导致的精度损失。具备镜像加工功能,高传四开卧式加工中心简化对称零件编程,提高加工效率。江苏可靠卧式加工中心保养
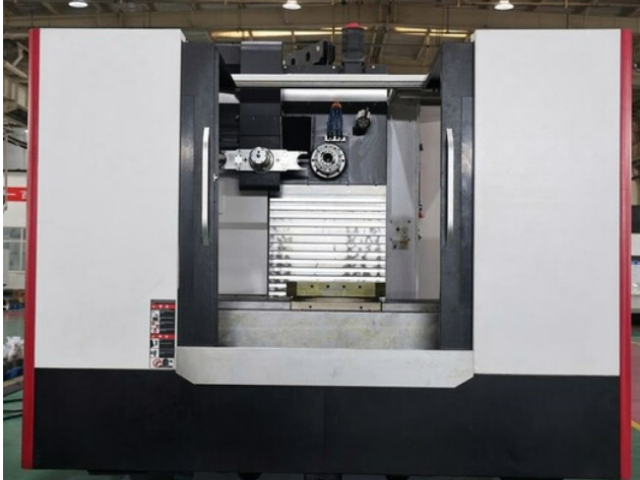
高传四开卧式加工中心面向船舶重工行业的柴油机缸体、液压马达壳体、阀门阀体、锚机零件等大型重型零件加工,提供大承重、大行程、大扭矩机型。以船用柴油机缸体为例,材料 HT300,长度 1800 mm,重量 2500 kg,X 轴行程 2000 mm 机型可一次装夹完成。主轴低速档扭矩 1200 N・m,铸铁粗铣切深 10 mm,金属去除率 150 cm³/min。工作台面 1600×1600 mm,T 型槽 22 mm,均布承重 5000 kg,可直接装夹大型缸体。三轴定位精度 0.012 mm,缸孔同轴度 0.015 mm,满足船用发动机装配要求。设备防护等级高,适合船厂车间多粉尘、多油污环境。排屑机 500 kg/h 大流量,铸铁屑及时排出。某船舶配套企业导入后,缸体加工周期从 8 小时缩短至 5 小时,加工精度稳定,船级社检验一次通过。浙江可靠卧式加工中心设备制造配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。
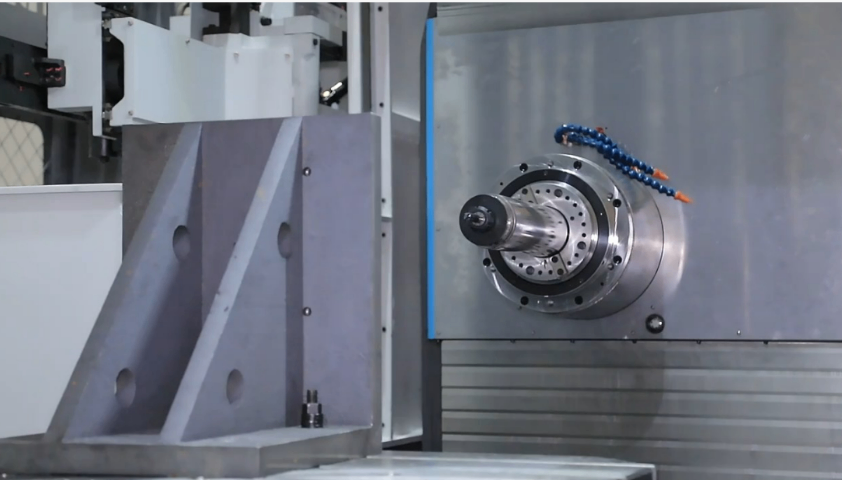
高传四开卧式加工中心可服务于轨道交通行业的转向架零件、制动系统零件、牵引电机壳体等加工,这类零件材料以合金钢与铸钢为主,对可靠性与尺寸稳定性要求。以转向架轴箱为例,材料 G20Mn5,轴承孔公差 H6,圆度 0.005 mm,位置度 0.02 mm。设备采用大刚性结构与重切削主轴,粗铣时金属去除率 120 cm³/min,精镗后轴承孔精度稳定。工作台承重 3000 kg,可装夹大型构架类零件,X 轴行程 2000 mm 覆盖全长。设备通过 ISO 9001 与 IRIS 相关质量体系要求,加工过程可追溯,每批零件保留加工参数与检测记录。某轨道交通配套企业导入后,轴箱加工节拍 40 分钟,月产量 1500 件,良品率 99.3%,满足主机厂的稳定供货要求。
高传四开卧式加工中心在轴承座与轴承套加工中表现稳定,这类零件要求内孔圆度、圆柱度与同轴度高,批量生产时一致性尤为重要。以剖分式轴承座为例,材料 HT200,轴承孔 φ120 mm,圆度 0.008 mm,圆柱度 0.008 mm,中心高公差 ±0.02 mm。采用粗镗 — 半精镗 — 精镗工艺,精镗余量 0.1 mm,孔径公差 H7。工作台可一次装夹 4 件,配合液压夹具,批量加工效率高。主轴热伸长补偿功能开启后,连续加工 4 小时孔径变化小于 0.005 mm。在机测量可检测孔径与中心高,自动补偿刀具磨损。某轴承座企业导入后,单件节拍 12 分钟,日产量 300 件,轴承装配合格率从 94% 提升至 99%,批量产品的尺寸离散度控制在公差带的 1/3 以内。适用于阀门制造,加工阀门阀体、阀盖,高传四开卧式加工中心密封面加工精度高。
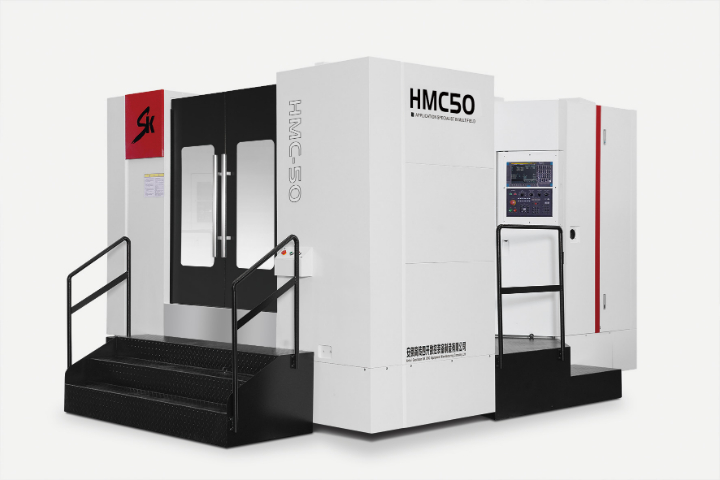
高传四开卧式加工中心工艺支持团队可协助用户解决加工难题,针对难加工材料、复杂结构、高精度要求等场景提供工艺方案。团队配备材料实验室与切削试验中心,可进行切削参数试验、刀具选型对比与工艺验证,出具工艺报告。针对钛合金、高温合金等难加工材料,可推荐刀具与切削参数,在 TC4 钛合金上采用 φ10 mm 硬质合金铣刀、切深 3 mm、切宽 5 mm、进给 300 mm/min 时,刀具寿命 60 分钟。针对薄壁零件变形问题,可提供分层切削、对称加工与应力释放工艺方案,薄壁 2 mm 零件加工后平面度 0.02 mm。工艺支持包含在售后服务中,用户遇到加工问题可随时咨询,工程师 4 小时内响应,必要时上门指导,帮助用户持续优化工艺、提升效率。重心低且结构稳定,在重型切削时能保证优异的动态精度。上海定制卧式加工中心欢迎选购
适用于农机零件加工,如齿轮、轴承座,高传四开卧式加工中心高效耐用。江苏可靠卧式加工中心保养
高传四开卧式加工中心程序管理功能强大,系统内存 4 GB,可存储 1000 个以上加工程序,程序按目录分类管理,查找调用方便。支持 U 盘、CF 卡、以太网 DNC 多种传输方式,大型程序(100 MB 以上)可在线加工,无需分段。程序编辑支持后台编辑,加工中可同时编辑下一个工件程序,减少等待。系统内置图形模拟功能,加工前可三维模拟刀具路径,检查干涉与过切,降低撞机风险。程序版本管理可记录修改历史,支持回退到上一版本,避免误改导致的问题。宏程序与子程序嵌套支持 8 层,复杂零件编程灵活。程序可通过网络集中管理,工艺员在办公室编写程序后下发到设备,车间程序版本统一,减少因程序不一致导致的质量波动。江苏可靠卧式加工中心保养