商机详情 -
数控卧式加工中心优势
数控卧加加工中心采用高速切削技术,通过提高主轴转速、切削速度和进给速度来实现加工效率的大幅提升。高速切削能够使刀具在单位时间内切除更多的材料,缩短加工时间。同时,由于切削速度快,切削热来不及传递给工件,减少了工件的热变形,有利于提高加工精度。在高速切削过程中,需要匹配高性能的刀具、先进的冷却润滑系统和优化的加工参数。例如,使用涂层硬质合金刀具或陶瓷刀具等具有高硬度、高耐热性的刀具材料,采用高压冷却或微量润滑技术,以及通过切削试验和仿真优化确定合理的切削速度、进给量和切削深度等参数,以充分发挥高速切削的优势。高传四开卧式加工中心工作台承重能力强,可加工大型重型工件,适应性广。数控卧式加工中心优势
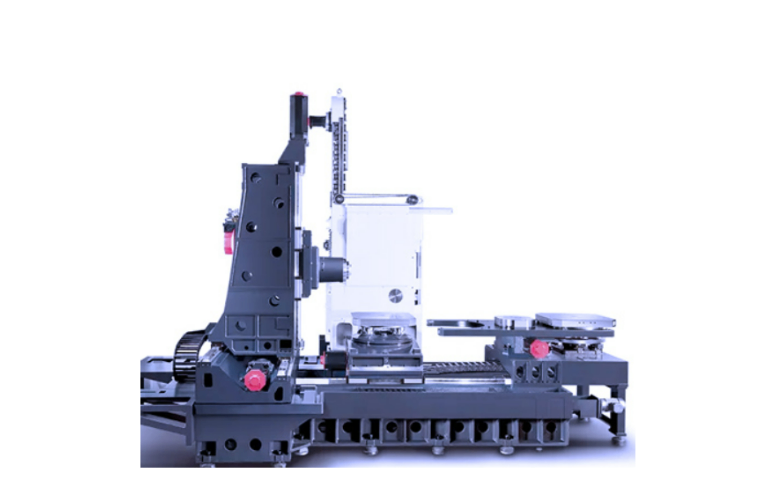
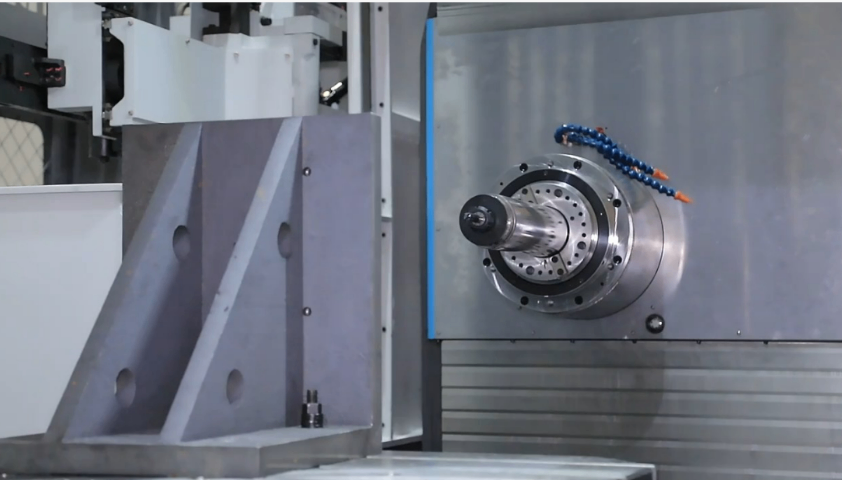
在长时间的加工过程中,机床部件会因发热而产生热变形,影响加工精度。卧式加工中心通过优化设计和采用先进的热管理技术,具备良好的热稳定性。例如,在主轴箱、电机等发热部件上设置了高效的冷却装置,通过循环冷却液带走热量,控制部件的温度上升。同时,在机床结构设计上,考虑了热变形的补偿措施,如采用热对称结构、安装热位移传感器等,使机床在热态下依然能够保持较高的加工精度。此外,一些卧式加工中心还配备了智能热管理系统,能够根据机床的运行状态和环境温度,自动调整冷却系统和润滑系统的工作参数,确保机床在各种工况下都能保持良好的热稳定性 。浙江直销卧式加工中心客服电话主轴可实现高速旋转,高传四开卧式加工中心提升切削效率,缩短加工时间。
20世纪90年代,国外数控卧式加工中心进入高速发展阶段。电主轴技术成熟,主轴转速突破15000r/min,快移速度达40m/min,加工效率较80年代提升3倍。直线电机驱动技术应用,实现纳米级定位精度。日本马扎克推出的卧式加工中心,采用模块化设计,可根据需求配置不同轴数和工作台,满足个性化加工需求。此时,汽车制造业的规模化生产推动卧式加工中心向柔性生产线集成,与机器人、自动化物流系统结合,实现24小时无人值守生产。国内在90年代加快追赶步伐。1992年,北京机床研究所研制出具有自主知识产权的五轴卧式加工中心,**。1998年,大连机床集团通过并购美国英格索尔公司部分资产,获得卧式加工中心**技术,产品精度提升至±。这一时期,国内汽车工业快速发展,对卧式加工中心需求激增,年需求量从1990年的不足百台增至2000年的1200台,带动沈阳机床、昆明机床等企业扩大产能,但**市场仍被进口产品占据。
国内企业加快国际化步伐。2019 年,沈阳机床在德国设立研发中心,吸收欧洲先进技术。山东永华的卧式加工中心出口至东南亚、欧洲,年出口量突破 1000 台。但国内产品主要集中在中低端市场,出口均价*为国外**产品的 1/3,在欧美市场份额不足 5%。国外卧式加工中心深度融入工业 4.0 体系。2022 年,德国西门子的卧式加工中心通过数字孪生技术,实现加工过程虚拟仿真,提前预判加工缺陷,产品合格率提升至 99%。美国哈斯的设备接入工业互联网平台,实现全球设备数据共享,生产调度效率提升 40%。智能化工厂中,卧式加工中心与机器人、AGV 组成柔性生产线,可快速切换生产品种,适应多品种小批量生产需求。机床结构刚性良好,适合进行大切削量的重型切削与强力加工。
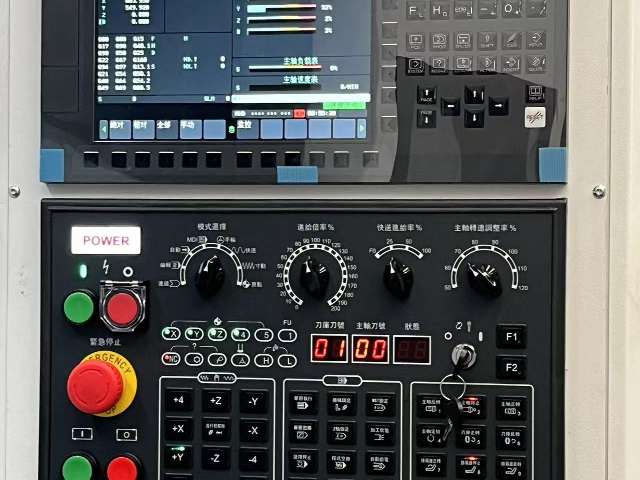
数控卧加加工中心:现代制造业的精密利器,本文详细介绍了数控卧加加工中心的特点,包括其结构特性、高精度加工能力、高刚性与稳定性、多样化的加工功能、高效的加工效率以及先进的自动化与智能化水平等方面。通过对这些特点的深入阐述,展现了数控卧加加工中心在现代制造业中,尤其是在大型、复杂零件加工领域的重要地位和广泛应用前景,为机械加工行业的专业人士、相关企业以及对数控卧加加工中心感兴趣的读者提供了深入的知识参考。在现代制造业不断追求高精度、高效率和高复杂性加工的背景下,数控卧加加工中心作为一种大型、高性能的机床设备应运而生。它融合了先进的机械设计、数控技术和自动化控制理念,能够满足航空航天、汽车制造、能源装备、船舶工业等众多领域对于大型零件精密加工的严苛需求,成为推动这些行业发展的技术装备之一。高传四开卧式加工中心配备润滑系统,自动润滑运动部件,延长零件使用寿命。江苏制造卧式加工中心哪家强
配备冷却系统,有效控制加工温度,高传四开卧式加工中心保障零件加工精度稳定。数控卧式加工中心优势
卧式加工中心在设计和制造过程中,充分考虑了稳定性与抗震性。床身、立柱等关键部件采用厚重的结构设计,并通过优化筋板布局,提高了部件的刚性。例如,床身内部采用箱型结构,增加了其抗弯和抗扭能力。同时,在机床的装配过程中,采用高精度的定位和调整工艺,确保各部件之间的连接紧密、稳固。此外,一些好的卧式加工中心还采用了先进的减震技术,如在关键部位安装减震垫、使用阻尼材料等,有效吸收和衰减加工过程中产生的震动,保证机床在高速、重载切削条件下,依然能够稳定运行,为高精度加工提供保障 。数控卧式加工中心优势