商机详情 -
江苏直销龙门加工中心使用方法
现代龙门加工中心普遍集成自动化接口,可连接自动换刀系统(刀库容量达300把)、工件自动测量系统和机器人上下料单元。柔性制造系统(FMS)中的龙门机床可实现72小时无人化运行。***的智能机型配备自适应控制系统,能根据切削振动自动优化加工参数,生产效率提升25%。部分工厂已实现龙门加工中心与AGV小车的全自动物流对接。新一代龙门加工中心采用多项节能设计:主轴电机使用永磁同步技术,能耗降低20%;液压系统改用变频控制,空载功耗减少40%;再生制动装置可将减速能量回馈电网。热回收系统利用主轴冷却油的热量为车间供暖。这些技术使现代龙门机床的能耗比十年前机型降低35%,符合绿色制造标准。数控龙门加工中心,经严格的出厂检测流程,质量层层把关,交付用户放心设备。江苏直销龙门加工中心使用方法
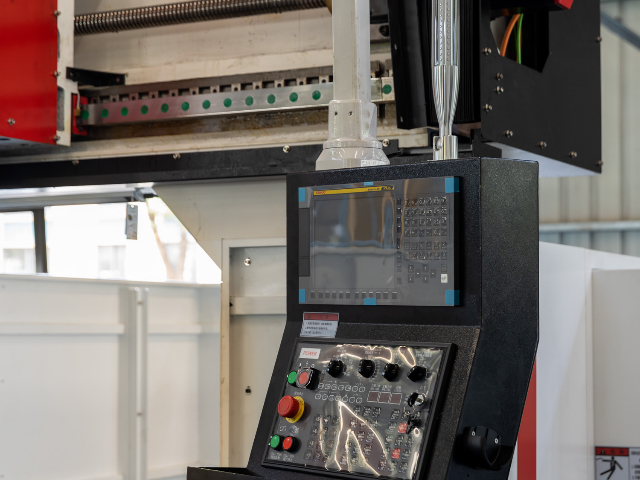
21 世纪初,为了进一步提高生产效率,降低人工成本,龙门加工中心的自动化上下料系统得到了快速发展。**初的自动化上下料系统相对简单,主要通过机械手臂或传送带实现工件的装卸。随着技术的不断进步,如今的自动化上下料系统已经具备了高度的智能化和柔性化。例如,一些自动化上下料系统可以根据工件的形状、尺寸和加工要求,自动调整抓取和放置的动作,实现对不同类型工件的高效装卸。同时,与机床的数控系统实现了无缝对接,能够在加工过程中快速准确地完成工件的更换,**提高了机床的利用率和生产效率。江苏直销龙门加工中心使用方法数控系统支持 CAD/CAM 编程,高传四开龙门加工中心适合单件定制与小批量生产。
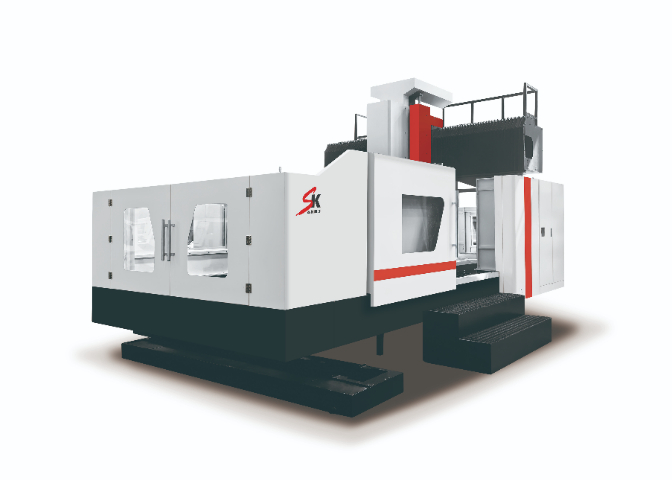
操作相对简单,普通工人经过一定时间的培训即可上岗操作,不像传统机床那样依赖经验丰富的老师傅。而且自动化程度高,减少了人工操作环节,一台数控龙门铣床往往只需少量人员进行监控和维护。在人力成本不断攀升的***,使用数控龙门铣床能有效降低企业的人工成本支出,提高经济效益。加工过程数字化,便于实现生产管理的现代化。可精确计算零件的加工时间,合理安排生产计划。同时,数字信息易于存储和传输,方便与企业的计算机辅助设计(CAD)、计算机辅助制造(CAM)系统以及企业资源计划(ERP)系统集成,实现从设计到生产的一体化管理,提高企业整体运营效率。
技术创新,**行业前沿在技术创新的道路上,龙门加工中心始终勇立潮头。部分机型配备的 A/C 轴摆动头,实现五轴联动,让复杂曲面加工变得轻而易举,一次装夹即可完成多面成型,有效避免重复定位误差,大幅提升加工精度与效率。智能化功能更是为其增色不少,自动换刀系统(ATC)快速响应,缩短辅助时间;在线测量与补偿技术实时监测,精细调整加工参数。此外,一些先进的龙门加工中心还搭载了主轴热补偿功能,应对加工过程中的热变形问题,确保加工精度始终如一。同时,节能模式(ECO)的应用,如液压系统间隙式启动、待机自动闭灯、润滑系统智能供给等,既节能环保,又为企业降低运营成本,以创新技术行业迈向新高度 。滑枕结构分闭式和开式,高传四开龙门加工中心满足不同加工需求,适应性强。
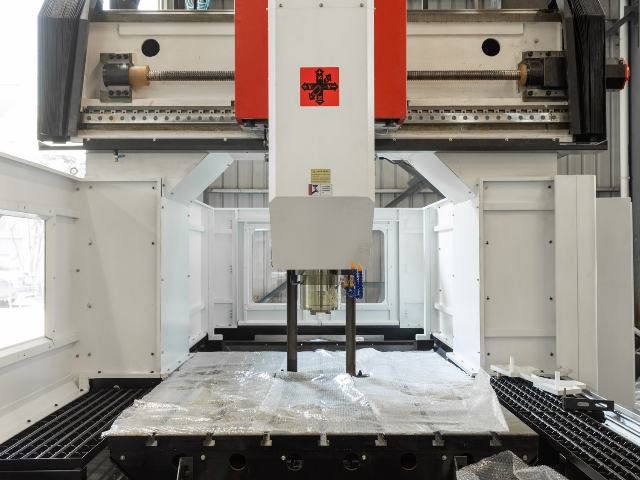
龙门加工中心采用门式框架结构,由横梁、立柱、工作台和主轴组成,通过数控系统控制各轴联动。其刚性强,适合重切削,工作台通常为固定式或移动式,主轴在X/Y/Z三轴方向移动完成加工。例如,在加工大型模具时,龙门结构能有效分散切削力,减少振动,确保精度。典型品牌如德玛吉、马扎克的机型采用高刚性铸铁材料,搭配滚柱导轨,定位精度可达±0.005mm。
五轴龙门加工中心通过附加A/C旋转轴,实现复杂曲面的一次成型。例如航空航天叶轮加工,传统三轴需多次装夹,而五轴可完成叶片基座到流道的全工序,节省50%以上时间。海天精工的GMB系列五轴机型采用摆头式设计,主轴转速达12,000rpm,配合动态误差补偿技术,曲面精度达IT6级。 定期备份数控系统参数,以防数据丢失导致设备无法正常运行。江苏直销龙门加工中心使用方法
高传四开龙门加工中心采用轻量化运动部件与高性能导轨,提高进给速度。江苏直销龙门加工中心使用方法
针对风电轮毂、船舶螺旋桨等超尺寸工件,龙门加工中心提供定制化方案。工作台宽度可达5米,承重10吨以上,如科德数控的KMC系列配备全闭环光栅尺,确保大行程下的稳定性。某案例显示,加工直径8米的风电齿轮箱时,通过分度头与机床联动,圆度误差控制在0.02mm内。
汽车覆盖件模具要求表面粗糙度Ra0.8μm以内,龙门加工中心通过高速主轴(18,000rpm)和微量润滑技术实现镜面效果。日本森精机的NMV系列采用热对称设计,温升控制在±1℃内,避免热变形导致的尺寸偏差。某模具厂使用后,修模率降低30%。 江苏直销龙门加工中心使用方法