商机详情 -
精密龙门加工中心联系人
钛合金切削需大扭矩和散热能力,龙门机床的50 taper主轴可提供200Nm扭矩,搭配高压内冷(70bar)断屑。例如西安铂力的钛合金航空框架加工,采用链式刀库换刀,金属去除率提升至500cm³/min,刀具寿命延长2倍。
龙门加工中心可对接AGV和机器人,实现24小时无人化生产。广州某企业配置FANUC机械手自动上下料,加工效率提升40%。模块化设计还支持后续添加激光熔覆或超声振动加工单元。
石油钻探设备中的井架横梁(长12米)需多面铣削,龙门机床通过U轴延伸功能完成侧壁钻孔,替代传统镗床。某项目使用武重WKX的90kW电主轴,单件工时从72小时缩短至28小时。 刀库型式丰富,高传四开龙门加工中心有转塔型、轮鼓型、链长型,换刀高效。精密龙门加工中心联系人
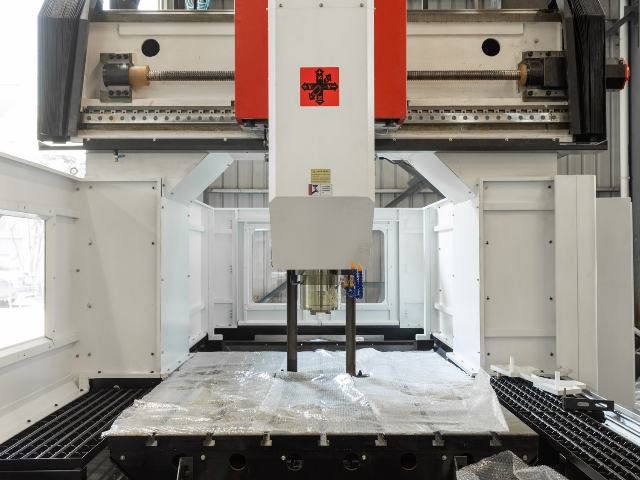
进入21世纪,国外数控龙门铣床技术日臻成熟,向更高精度、更高效率、智能化方向大步迈进。智能化技术融入机床,使其能实现自我诊断、自适应控制等功能,进一步提升加工质量和效率。高精度加工技术让数控龙门铣床能满足如芯片制造等超精密加工需求。在大型零部件加工领域,机床的加工尺寸范围不断扩大,加工精度却丝毫不减,满足了航空航天、能源等行业对大型复杂零部件的严苛要求。国内数控龙门铣床行业在21世纪也迎来重大机遇。**开放持续深入,企业实力增**始加大研发投入。2005年,北一机床并购德国科堡公司,数控重型龙门发展出现质的飞跃。产品从重型向超重型迈进,向多功能、复合、多轴方向发展。2010年交付哈尔滨汽轮机有限公司的XKA28105X300机床成为标志性成果,该机床龙门比较大通过宽度,比较大加工高度达,具备五坐标联动加工能力等多项先进功能,是当时世界上综合指标规格比较大的数控龙门铣床,实现了从标准到超大、多功能、复合及多轴机床的跨越。 精密龙门加工中心联系人凭借强大加工能力,高传四开龙门加工中心适用于航空航天、造船等多行业,尽显非凡实力。
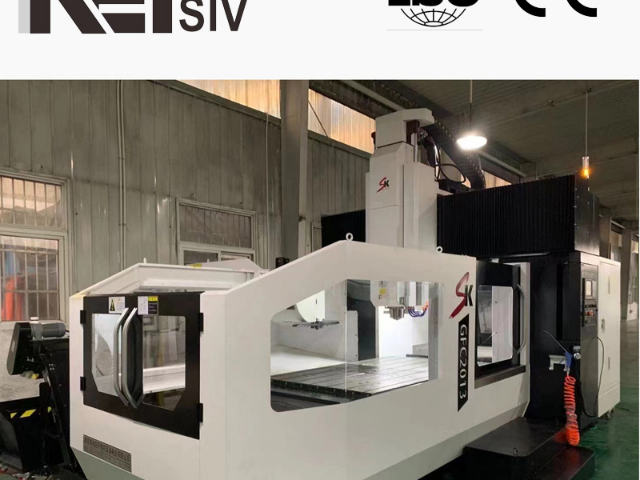
强大加工,满足多元需求龙门加工中心拥有令人惊叹的强大加工能力,堪称制造业的 “全能战士”。大功率主轴宛如强劲心脏,输出高扭矩动力,无论是铸件、钢件的粗加工,将原材料快速塑形,展现出强大的重切削能力;还是模具、精密零件的精加工,凭借微米级定位精度与高速进给,精雕细琢每一处细节,实现高精度铣削,都能轻松胜任。其集成铣削、镗孔、铰孔等复合加工功能,如同一位技艺精湛的工匠,在一次装夹中完成多道工序,减少工序转换时间,提高生产效率。从航空航天的复杂零件,到汽车制造的高精度部件,再到模具行业的大型模具,龙门加工中心以其强大的加工能力,满足各行各业严苛的加工需求,为您的生产注入强大动力 。
技术创新,**行业前沿在技术创新的道路上,龙门加工中心始终勇立潮头。部分机型配备的 A/C 轴摆动头,实现五轴联动,让复杂曲面加工变得轻而易举,一次装夹即可完成多面成型,有效避免重复定位误差,大幅提升加工精度与效率。智能化功能更是为其增色不少,自动换刀系统(ATC)快速响应,缩短辅助时间;在线测量与补偿技术实时监测,精细调整加工参数。此外,一些先进的龙门加工中心还搭载了主轴热补偿功能,应对加工过程中的热变形问题,确保加工精度始终如一。同时,节能模式(ECO)的应用,如液压系统间隙式启动、待机自动闭灯、润滑系统智能供给等,既节能环保,又为企业降低运营成本,以创新技术行业迈向新高度 。集成自动排屑、冷却液循环系统,高传四开龙门加工中心减少人工干预,保障加工顺畅。
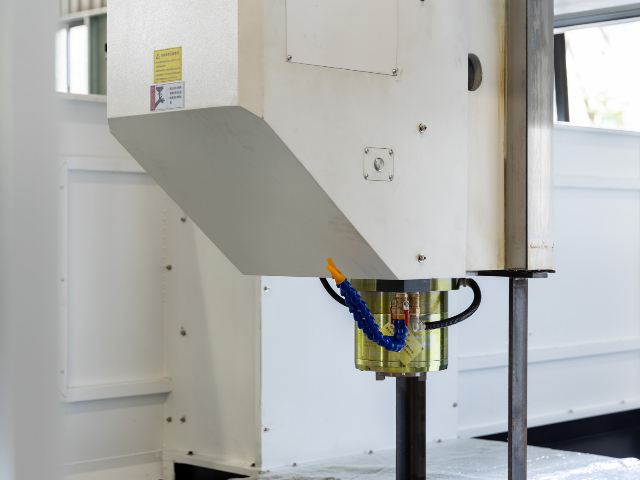
国外数控龙门铣床不断拓展功能,向复合化方向发展。除了传统的铣削功能,还集成了车削、镗削、钻削等多种加工功能。一台数控龙门铣床可在一次装夹中完成多种加工工序,不*提高了生产效率,还减少了多次装夹带来的定位误差,提升了加工精度。例如在加工大型复杂零件时,通过车铣复合功能,可对零件的回转体部分和非回转体部分进行连续加工,**提高了加工的便利性和效率。国内数控龙门铣床也积极向功能复合方向发展。如北一机床的部分产品,通过增加双速车铣转台等配置,具备了车铣复合功能,实现大型复杂零件一次装夹***加工。在一些大型机械制造企业**能复合的数控龙门铣床得到广泛应用,用于加工大型船用柴油机零部件、大型矿山设备零件等,提高了企业的生产效率和产品质量,增强了企业在市场中的竞争力。自动换刀功能与自动化加工特性,助力高传四开龙门加工中心实现高效连续生产。精密龙门加工中心联系人
机床可与企业内部及外部系统无缝对接,实现信息实时共享,高传四开龙门加工中心促进协同创新。精密龙门加工中心联系人
激光干涉仪实时检测各轴位置误差,数控系统动态修正。德国兹默曼的FZ100系列通过AI算法预测热漂移,定位精度长期保持±0.003mm,适合光学器件加工。
碳纤维切削易分层,需低转速(6,000rpm)高进给(10m/min),龙门机床配备粉尘回收系统和金刚石涂层刀具。欧洲某航天企业采用米克朗的HSM机型,实现机翼蒙皮无毛刺加工。
牧野的D200Z机型集成车铣功能,模具淬火后(HRC60)直接精加工,省去电火花工序。某案例显示,齿轮模加工周期从5天压缩至1.5天。 精密龙门加工中心联系人