商机详情 -
山东航空钣金快速检测有哪些
实际生产环境中,温度、湿度、振动等因素可能对检测结果产生干扰,因此快速检测技术需具备强环境适应性。硬件层面,传感器与机械结构采用防护等级较高的材料,可抵御粉尘、油污等污染物的侵蚀。温度补偿算法通过实时监测环境温度,自动修正传感器读数,消除热胀冷缩对尺寸测量的影响。例如,在高温车间中,激光传感器的测量值可能因材料膨胀而偏大,补偿算法会结合材料热膨胀系数进行修正。振动隔离技术则通过减震台或主动降噪算法,抑制机械振动引起的数据波动,确保检测稳定性。此外,软件系统支持动态校准功能,可根据环境变化自动调整检测参数,维持高精度检测能力。检测过程安静无噪音,适合办公环境。山东航空钣金快速检测有哪些
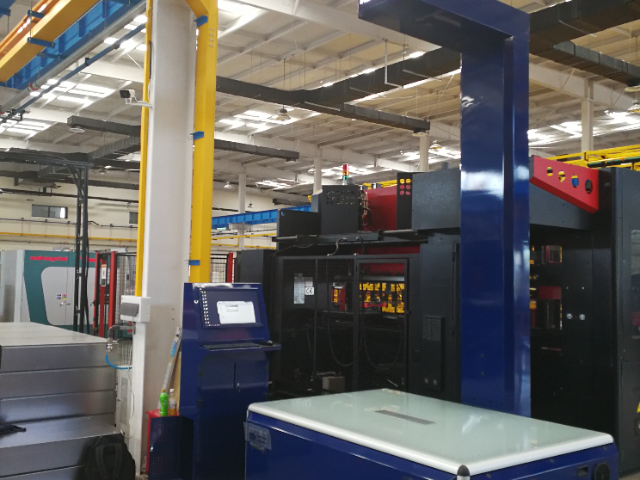
实现平板零件尺寸快速检测需要一套完整的设备系统。通常包括光源装置,它为检测提供稳定、均匀的光线,确保成像清晰;图像采集设备,如高分辨率摄像头,能够快速捕捉平板零件的图像信息;数据处理单元,这是检测设备的关键部分,负责对采集到的图像或数据进行快速分析和处理,运用预设的算法计算出零件的尺寸参数;以及显示与输出设备,用于将检测结果直观地展示给操作人员,并可将数据传输至其他生产管理系统。这些设备相互协作,形成一个有机的整体,共同完成平板零件尺寸的快速检测任务。浙江零件快速测量检测机构检测结果可上传MES系统,实现质量数据追溯。
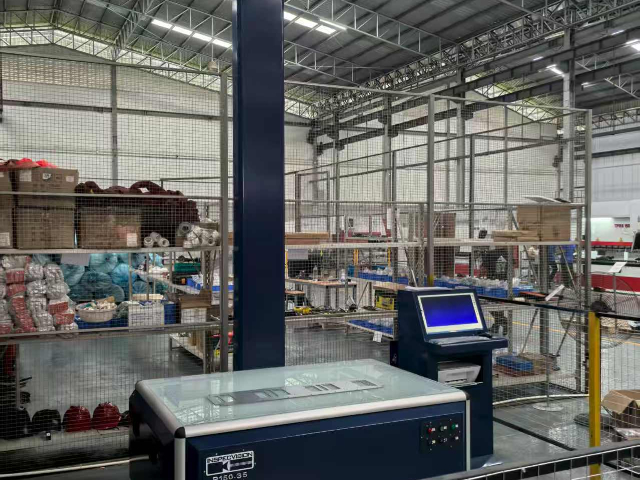
检测系统涉及激光、高速运动部件等潜在危险源,需设计多层次安全防护机制。激光安全方面,采用Class 1激光器(输出功率低于0.4mW)可确保人眼安全,同时设置激光互锁装置,当防护门打开时自动切断激光发射。机械安全则通过光幕传感器监测操作区域,若检测到人体或异物进入,立即停止运动平台运动。数据安全方面,采用加密通信协议(如TLS)保护检测数据传输,防止数据泄露或篡改;存储在本地或云端的数据需进行备份,避免因硬件故障导致数据丢失。安全防护的本质是通过技术手段降低操作风险,同时符合国际安全标准(如IEC 60825-1激光安全标准),确保检测系统在安全前提下高效运行。
平板零件尺寸快速检测的关键在于高效、准确地获取零件的几何参数,以判断其是否符合设计要求。这一过程依赖于先进的测量技术与算法的深度融合。传统检测方法往往受限于人工操作或单一传感器的局限性,而快速检测技术通过集成激光、视觉、超声波等多类型传感器,实现对零件表面及内部结构的多方位扫描。传感器阵列的协同工作能够捕捉微米级甚至纳米级的形变,确保检测结果的全方面性。同时,算法层面采用深度学习与模式识别技术,对采集到的海量数据进行实时处理,自动剔除噪声干扰,提取关键特征参数。这种技术组合不只提升了检测速度,还明显增强了结果的可靠性,为后续的质量控制提供了坚实基础。平板零件放置于检测平台后,系统自动识别并测量特征。

在平板零件尺寸快速检测过程中,误差是不可避免的。误差来源主要包括设备误差、环境误差、人为误差等。设备误差是由于测量设备的精度限制、零部件磨损等原因导致的,如激光扫描仪的激光发射频率不稳定、工业相机的镜头畸变等。环境误差主要受温度、湿度、振动等环境因素影响,温度变化会引起测量设备和零件的热胀冷缩,从而影响尺寸测量结果。人为误差则是在操作过程中产生的,如零件定位不准确、参数设置错误等。通过对误差进行分析和评估,采取相应的补偿和校正措施,能够有效减小误差,提高检测精度。快速检测是实现智能制造质量控制的关键环节。杭州航空钣金快速检测推荐
平板零件检测可验证孔距、行距是否符合设计。山东航空钣金快速检测有哪些
单一检测方法可能存在局限性,混合检测策略通过结合多种技术优势,提升检测全方面性。例如,视觉检测擅长捕捉表面缺陷与轮廓特征,而激光检测则更适用于三维尺寸测量。系统可根据零件类型自动切换检测模式,或同步运行多种传感器,将结果融合分析。混合检测策略还可通过冗余设计提高可靠性,当某一传感器出现故障时,其他传感器仍能维持基本检测功能。此外,不同检测方法的互补性有助于发现隐蔽缺陷,如内部孔洞或材料不均匀性。例如,在检测金属平板零件时,视觉传感器可识别表面划痕,超声波传感器可检测内部裂纹,两者结合提供更可靠的质量评估。山东航空钣金快速检测有哪些