商机详情 -
福建数控冲床零件快速检测去哪找
软件算法是快速检测技术的“大脑”,负责将硬件采集的原始数据转化为可解读的检测报告。特征提取算法通过边缘检测、轮廓拟合等技术,准确定位零件的关键尺寸位置,如孔径中心、槽宽边界等。三维重建算法则利用多视角图像或点云数据,构建零件的数字化模型,直观展示其形貌偏差。异常检测算法基于统计学习或机器学习模型,自动识别超出公差范围的尺寸参数,并标记缺陷位置。为提升实时性,算法需在保证精度的前提下优化计算复杂度,例如采用并行计算架构或轻量化神经网络结构。此外,软件界面的人性化设计使操作人员能够快速设置检测参数、查看结果并生成报告,降低了技术使用门槛。快速检测大幅提升质检效率,降低人工成本。福建数控冲床零件快速检测去哪找

环境因素对平板零件尺寸快速检测的结果会产生一定的影响。温度、湿度、振动等环境条件的变化可能导致测量传感器的性能发生变化,从而影响检测精度。例如,温度升高可能会使激光传感器的激光波长发生变化,导致测量误差增大;湿度过大可能会使图像传感器的镜头起雾,影响图像采集的质量。因此,在进行快速检测时,要尽量控制检测环境,将温度、湿度等环境参数控制在合适的范围内。同时,要采取相应的防振措施,减少外界振动对检测设备的干扰,确保检测结果的准确性和稳定性。福建数控冲床零件快速检测去哪找系统可自动保存检测图像用于问题分析。
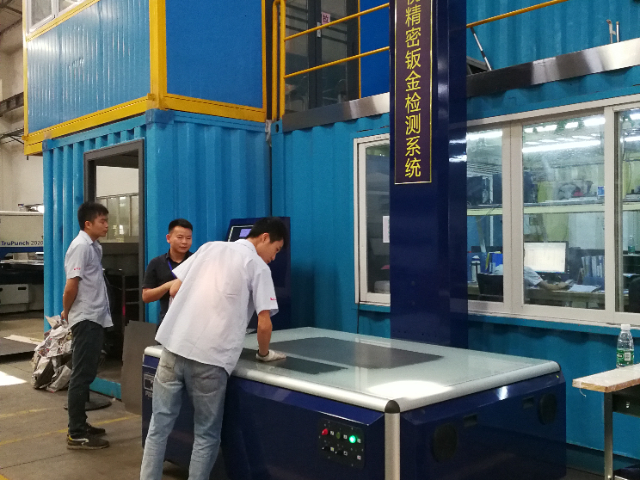
现代制造业中,平板零件往往需满足多项尺寸要求,快速检测技术需支持多任务协同处理。硬件系统通过多传感器融合,可同时测量长度、宽度、厚度、平面度等参数,避免了单一传感器反复扫描的时间消耗。例如,在检测一个复杂平板零件时,视觉传感器可捕捉轮廓特征,激光传感器可测量厚度变化,超声波传感器可检测内部孔洞,三者数据同步传输至软件系统。软件算法则采用并行计算架构,将不同检测任务分配至多个计算关键,明显提升处理速度。多任务协同能力不只缩短了检测周期,还为质量追溯提供了更全方面的数据支持。
在与前道工序的衔接上,要及时反馈检测结果,以便前道工序及时调整生产工艺,保证生产出的平板零件符合尺寸要求。在与后道工序的配合上,要确保合格的零件能够顺利进入下一道工序,不合格的零件能够及时进行处理,避免影响后续生产。通过加强与其他工序的协同,可以提高整个生产过程的流畅性和效率。平板零件尺寸快速检测工作需要不断进行持续改进,以适应企业生产发展和市场需求的变化。企业应定期对检测工作进行总结和评估,分析检测过程中存在的问题和不足之处,制定相应的改进措施。例如,根据检测数据的分析结果,优化检测设备的参数设置,提高检测精度;根据生产过程中的反馈信息,改进检测流程,提高检测效率。同时,要关注行业内的新技术、新方法的发展动态,及时引进和应用先进的检测技术和设备,不断提升平板零件尺寸快速检测的水平。检测结果可上传MES系统,实现质量数据追溯。
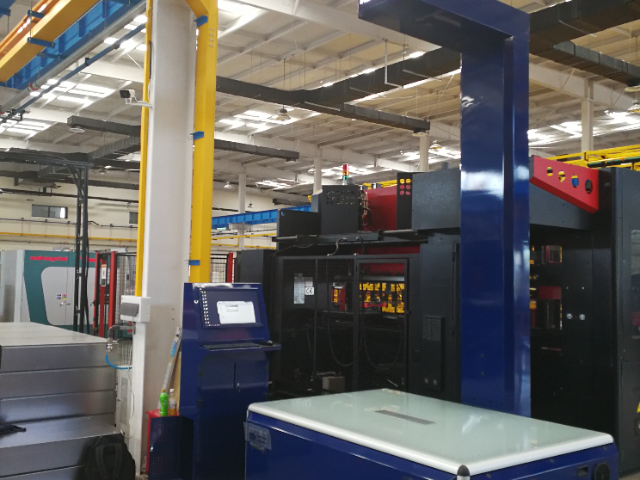
硬件系统是平板零件尺寸快速检测的物理载体,其性能直接决定检测效率与精度。高精度工业相机作为视觉检测的关键组件,需具备高分辨率、高帧率及低畸变特性,以清晰捕捉零件边缘与表面细节。激光位移传感器则通过发射非接触式光束,快速测量零件厚度、平面度等三维参数,其响应时间通常控制在毫秒级。此外,多轴运动平台与机械臂的集成应用,使传感器能够灵活调整检测角度与位置,适应不同形状零件的自动化检测需求。硬件系统的模块化设计进一步提升了可扩展性,用户可根据实际场景添加或替换传感器模块,实现功能的定制化升级。系统可设置多级权限,保障检测程序安全。深圳零件缺陷快速检测怎么使用
快速检测为批量生产提供高效、准确、可追溯的质量保障。福建数控冲床零件快速检测去哪找
平板零件尺寸快速检测的关键在于建立一套高效、准确的测量体系,其技术基石涵盖光学、激光、机械接触及图像处理等多领域交叉应用。传统检测方法依赖人工卡尺或三坐标测量机,虽精度可靠但效率低下,难以适应现代制造业对速度与柔性的双重需求。快速检测技术通过非接触式光学投影、激光扫描或结构光编码等方式,将零件表面几何信息转化为数字信号,再经算法解析生成尺寸参数。这一过程无需逐点接触,避免了机械变形对测量结果的影响,同时通过并行采集技术实现全尺寸覆盖,大幅缩短检测周期。例如,激光三角测量法通过发射线状激光至零件表面,利用反射光斑位置变化计算高度差,结合高速相机实现动态扫描,可在数秒内完成复杂曲面的三维建模。其关键在于如何平衡扫描速度与分辨率,避免因采样率不足导致边缘信息丢失。福建数控冲床零件快速检测去哪找