商机详情 -
武汉数控冲床零件快速检测去哪找
平板零件尺寸快速检测通常遵循一套规范的操作流程。首先,将待检测的平板零件放置在稳定的测量平台上,并进行准确定位,确保零件的位置和姿态符合检测要求。然后,启动检测设备,根据预设的检测程序,对零件进行图像采集或激光扫描。采集到的数据会传输至软件系统进行处理和分析,软件自动提取零件的尺寸特征信息,并与设计标准进行比对。之后,生成检测报告,报告中详细记录零件的各项尺寸参数、检测结果以及是否合格的判定信息。操作人员根据检测报告对零件进行分类处理,合格的零件进入下一道生产工序,不合格的零件则进行返工或报废处理。快速检测可测量微小孔径,精度可达±0.01mm。武汉数控冲床零件快速检测去哪找
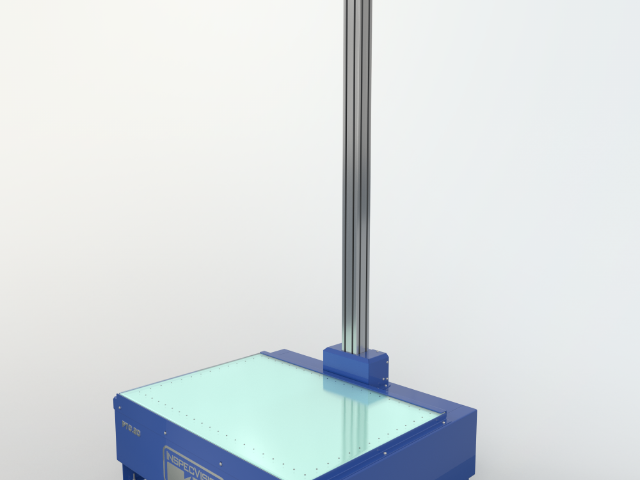
人机交互设计直接影响快速检测技术的易用性与普及度。现代检测系统通常配备触摸屏或图形化操作界面,用户可通过简单拖拽、点击完成检测参数设置,无需专业编程知识。实时数据可视化功能将检测结果以图表、三维模型等形式直观展示,帮助操作人员快速定位问题。例如,若检测到零件孔径偏小,系统会以红色高亮显示缺陷位置,并标注实际值与公差范围。智能提示系统则根据检测结论自动生成改进建议,如调整加工参数或更换模具。此外,远程监控与诊断功能使技术人员能够通过网络实时查看设备状态,及时解决故障,减少停机时间。浙江金属零件快速检测怎么样快速检测适用于医疗设备外壳的精密检测。
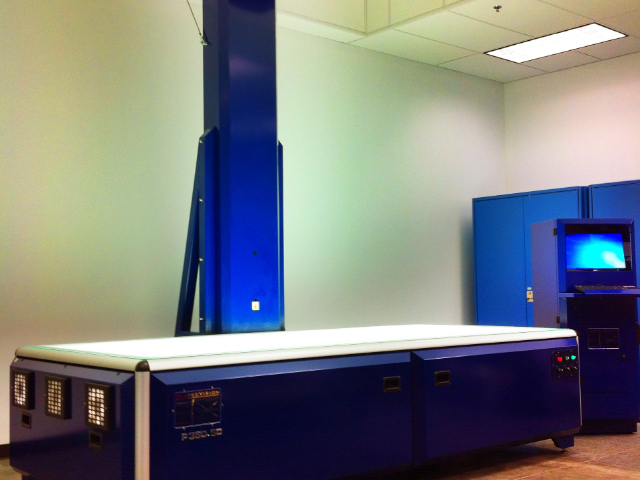
环境因素对平板零件尺寸快速检测的结果会产生一定的影响。温度、湿度、振动等环境条件的变化可能导致测量传感器的性能发生变化,从而影响检测精度。例如,温度升高可能会使激光传感器的激光波长发生变化,导致测量误差增大;湿度过大可能会使图像传感器的镜头起雾,影响图像采集的质量。因此,在进行快速检测时,要尽量控制检测环境,将温度、湿度等环境参数控制在合适的范围内。同时,要采取相应的防振措施,减少外界振动对检测设备的干扰,确保检测结果的准确性和稳定性。
快速检测技术不只提供数据,还需具备智能决策能力,辅助用户优化生产流程。系统通过分析历史检测数据,可识别尺寸偏差的规律性,如特定工序或设备导致的系统性误差。基于机器学习模型,系统能预测未来检测趋势,提前调整生产参数以避免质量问题。此外,智能决策模块可根据检测结论自动生成改进方案,如更换刀具、调整夹具或优化工艺路线。这种主动式质量管理模式将检测从“事后把关”转变为“事前预防”,明显提升了生产效率与产品竞争力。快速检测适用于LED显示屏边框的质量控制。
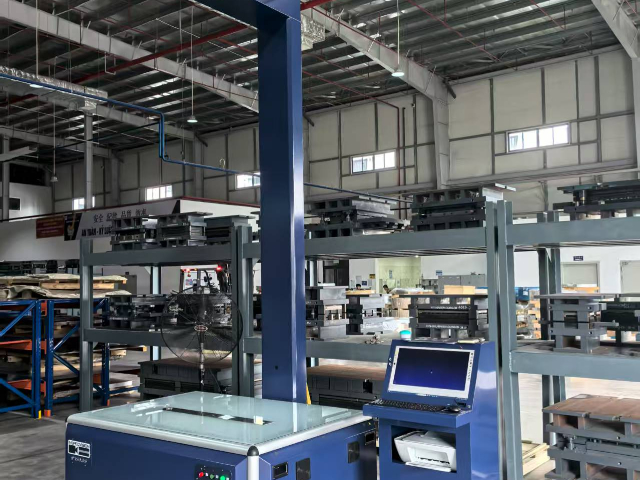
为实现不同品牌设备间的互联互通,标准化接口成为检测系统集成化的关键。OPC UA(开放平台通信统一架构)因其跨平台、跨语言特性,成为工业自动化领域的通用接口标准,支持检测数据、设备状态及报警信息的实时传输。MTConnect协议则专注于制造设备数据采集,通过定义统一的语义模型,使不同传感器的数据能以标准化格式交互。标准化接口的推广需解决协议兼容性问题,例如通过网关设备实现Modbus、Profinet等旧协议与OPC UA的转换,确保老旧设备也能接入现代检测系统。接口标准化的本质是打破信息孤岛,通过统一的数据格式与通信规则,提升检测系统的可扩展性与互操作性。快速检测适用于服务器机柜前门的质量筛查。福建零件尺寸快速检测方法
快速检测适用于无人机电池盖的尺寸验证。武汉数控冲床零件快速检测去哪找
传统的平板零件尺寸检测方法,如使用卡尺、千分尺等量具进行人工测量,存在诸多局限性。人工测量易受操作人员技术水平、疲劳程度等因素影响,导致测量结果的一致性和准确性难以保证。而且,人工测量速度较慢,对于大批量生产的平板零件,难以满足高效生产的需求。此外,一些复杂的平板零件形状,如带有曲面、孔洞等结构的零件,传统量具难以准确测量其尺寸。光学投影仪等传统检测设备虽然在一定程度上提高了检测精度,但操作复杂,需要专业人员进行操作和解读数据,检测效率仍然较低,无法适应现代工业快速发展的节奏。武汉数控冲床零件快速检测去哪找