商机详情 -
山东精密钣金快速检测方法
为适应不同行业与企业的需求,快速检测技术需遵循国际或行业标准,并具备良好的兼容性。硬件接口方面,系统支持多种通信协议,如以太网、RS485、USB等,可与现有生产线设备无缝对接。软件层面,检测报告格式符合ISO、GB等标准要求,便于质量管理体系认证。例如,检测报告会明确标注零件名称、检测日期、尺寸参数、公差范围及结论,并附有操作人员与审核人员签名栏。此外,系统预留开放接口,允许用户集成第三方算法或自定义检测规则,满足特定场景的个性化需求。标准化与兼容性设计使快速检测技术能够灵活嵌入不同生产流程,成为智能制造的关键环节。系统支持多零件同时检测,进一步提升检测节拍。山东精密钣金快速检测方法
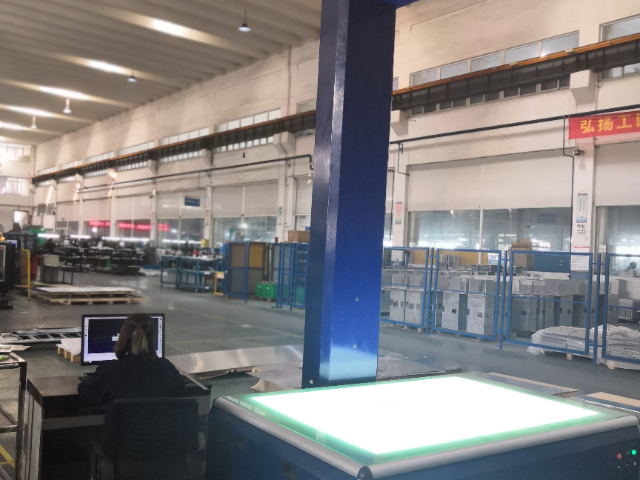
单一传感器难以全方面覆盖零件所有尺寸特征,多传感器融合成为提升检测完整性的关键。激光扫描仪擅长捕捉三维形貌,但难以精确测量透明或反光表面;工业相机可获取高分辨率二维图像,却无法直接获取深度信息。通过将激光点云与相机图像进行空间配准,可实现“形貌+纹理”的综合检测。例如,在检测带有刻印文字的平板零件时,激光扫描仪获取表面高度数据,相机捕捉文字清晰度,融合后的数据既能验证刻印深度是否符合要求,又能检查文字是否完整无缺。传感器融合的挑战在于时空同步,需通过高精度时间戳与坐标变换矩阵,确保不同传感器采集的数据对应同一物理时刻与空间位置,避免因时间延迟或坐标错位导致融合失效。深圳零件尺寸在线检测工具快速检测为批量生产提供高效、准确、可追溯的质量保障。

随着工业自动化程度的不断提高和生产节奏的加快,对平板零件尺寸检测的效率和精度提出了更高的要求。在这样的背景下,快速检测技术应运而生。快速检测技术旨在通过先进的测量原理和高效的检测方法,在短时间内准确获取平板零件的尺寸信息。它结合了光学、电子、计算机等多学科的技术成果,利用激光、机器视觉等先进手段,实现了对平板零件尺寸的非接触、快速、高精度测量。快速检测技术的兴起,不只满足了现代工业生产对检测效率的需求,也为提高产品质量和生产自动化水平提供了有力支持。
人机交互设计直接影响快速检测技术的易用性与普及度。现代检测系统通常配备触摸屏或图形化操作界面,用户可通过简单拖拽、点击完成检测参数设置,无需专业编程知识。实时数据可视化功能将检测结果以图表、三维模型等形式直观展示,帮助操作人员快速定位问题。例如,若检测到零件孔径偏小,系统会以红色高亮显示缺陷位置,并标注实际值与公差范围。智能提示系统则根据检测结论自动生成改进建议,如调整加工参数或更换模具。此外,远程监控与诊断功能使技术人员能够通过网络实时查看设备状态,及时解决故障,减少停机时间。检测软件可生成可视化热力图显示偏差分布。
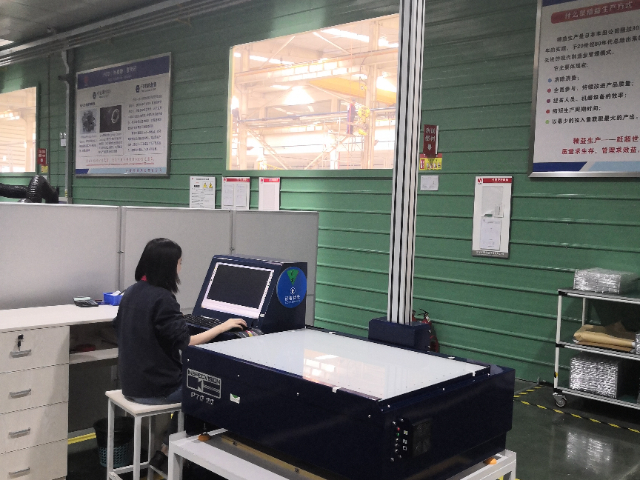
工业现场的复杂环境对检测系统提出严苛挑战,温度波动、振动干扰及光照变化均可能影响测量结果。温度补偿技术通过在关键部件(如传感器、导轨)上布置温度传感器,建立热变形模型,实时修正尺寸偏差。例如,铝制零件在20℃至40℃范围内膨胀系数达0.000023/℃,若未补偿,1米长的零件可能产生0.46毫米的误差。振动隔离采用主动或被动方式,空气弹簧支撑平台可衰减低频振动,而压电陶瓷执行器则能通过反向运动抵消高频干扰。光照控制方面,结构光检测需保持光源强度稳定,LED阵列配合恒流驱动电路可实现亮度波动小于0.1%,而漫反射板的使用能均匀化光照分布,避免零件表面反光导致的测量盲区。环境适应性的本质是通过硬件冗余与算法补偿,将外部干扰对测量结果的影响降至可接受范围。快速检测适用于电梯按钮板的批量检测。杭州精密钣金快速检测有哪些
系统支持自动去毛刺检测,判断边缘处理质量。山东精密钣金快速检测方法
平板零件种类繁多,尺寸范围从几毫米到数米不等,形貌特征涵盖平面、曲面、孔洞等复杂结构。快速检测技术需具备多任务适配能力,以应对不同场景需求。例如,针对小型零件,可采用多视角拼接技术,通过多个相机从不同角度采集数据并融合,实现全尺寸覆盖;对于大型零件,则利用激光跟踪仪或线激光扫描仪进行分段测量,再通过坐标统一算法拼接结果。此外,软件界面需支持自定义检测模板,用户可根据零件类型快速配置检测参数(如扫描路径、特征提取规则),提升系统灵活性。山东精密钣金快速检测方法