商机详情 -
湖北航空航天钣金检测方法
在钣金检测中,对钣金件的平整度检测也是一项重要内容。钣金件在加工过程中,由于受到各种因素的影响,如冲压、弯曲、拉伸等,可能会出现不同程度的变形,导致表面不平整。平整度不符合要求的钣金件会影响产品的外观质量和使用性能。例如,在建筑装饰领域,用于墙面或天花板的钣金件如果平整度不好,会使安装后的墙面或天花板出现波浪形或凹凸不平的现象,影响整体的美观度;在电子设备中,不平整的钣金件可能会影响内部零部件的安装和布局,甚至导致电气连接不良。检测钣金件平整度的方法有多种,常用的有直尺检测法、塞尺检测法和光学检测法等。直尺检测法是将直尺放置在钣金件表面,通过观察直尺与钣金件之间的间隙来判断平整度;塞尺检测法则是使用塞尺测量直尺与钣金件之间的间隙大小,以确定平整度的偏差;光学检测法利用光学原理,通过投影仪或激光扫描仪等设备对钣金件表面进行扫描,生成三维模型,从而精确测量其平整度。钣金检测,让产品的每一个细节都尽善尽美,赢得客户信赖。湖北航空航天钣金检测方法
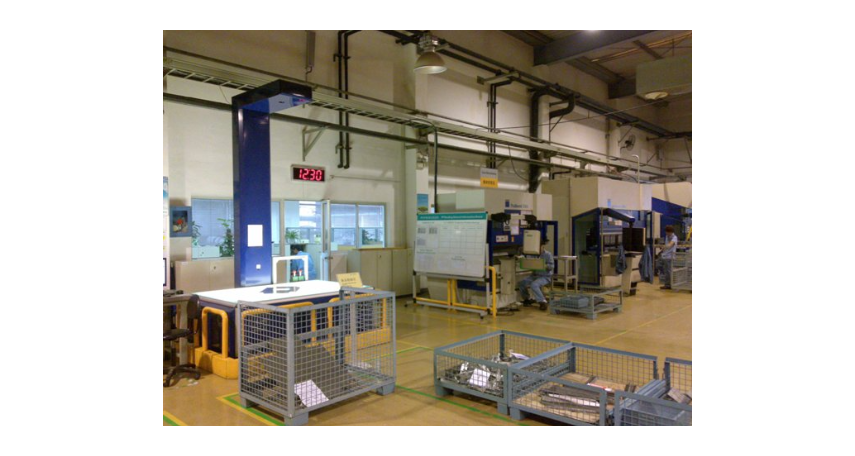
钣金件的材质性能直接影响到产品的使用性能和可靠性。因此,对钣金件进行材质性能检测也是钣金检测的重要内容之一。常见的材质性能检测包括硬度检测、拉伸强度检测、屈服强度检测等。硬度检测可以反映钣金件的抵抗变形能力,不同的应用场景对钣金件的硬度有不同的要求。拉伸强度和屈服强度检测则可以了解钣金件在受力作用下的承载能力和变形特性。检测人员可以使用硬度计、拉伸试验机等设备对钣金件的材质性能进行检测,确保其符合设计要求和相关标准。武汉钣金检测流程钣金检测检查压铆件安装是否到位,螺纹是否通畅。
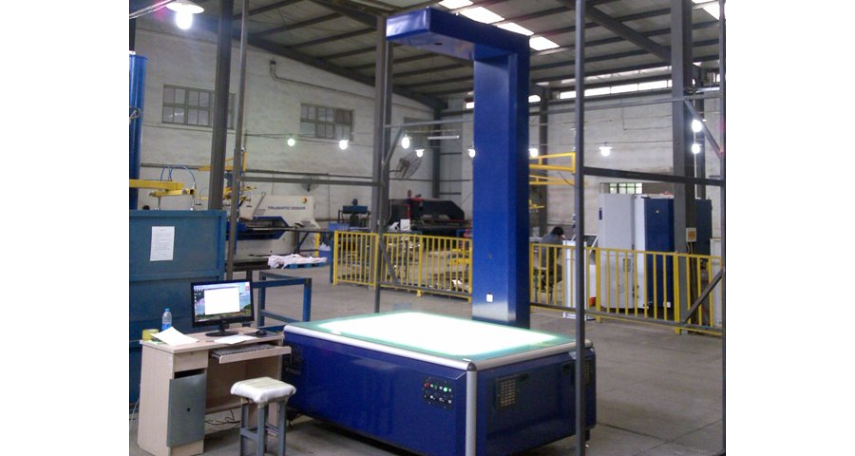
在许多钣金件中,都存在大量的孔位,这些孔位用于安装螺栓、螺母等连接件,或者用于与其他零部件进行配合。因此,孔位精度的检测是钣金检测中不可或缺的一部分。检测人员需要检查孔位的直径、孔距、孔心距等参数是否符合设计要求。孔径过小可能导致连接件无法顺利安装,而孔径过大则会影响连接的牢固性。孔距和孔心距的偏差也会影响钣金件与其他零部件的装配精度。在检测孔位精度时,可以使用专门用于的孔位检测工具,如孔规、塞尺等,也可以借助三坐标测量仪等高精度测量设备进行精确测量。
焊接是钣金加工中常用的连接方法,焊接质量直接关系到钣金件的结构强度和密封性。在焊接工序中,钣金检测主要包括对焊缝外观和内部质量的检查。焊缝外观应均匀、整齐,无气孔、夹渣、裂纹等缺陷。气孔和夹渣会降低焊缝的强度,而裂纹则可能导致焊缝在受力时断裂。对于焊缝内部质量的检测,常用的方法有射线检测和超声波检测。射线检测可以清晰地显示焊缝内部的缺陷形状和位置,而超声波检测则具有检测速度快、成本低等优点。通过全方面的焊接检测,可以确保钣金件的焊接质量符合要求。钣金检测评估产品在负载下的形变情况。
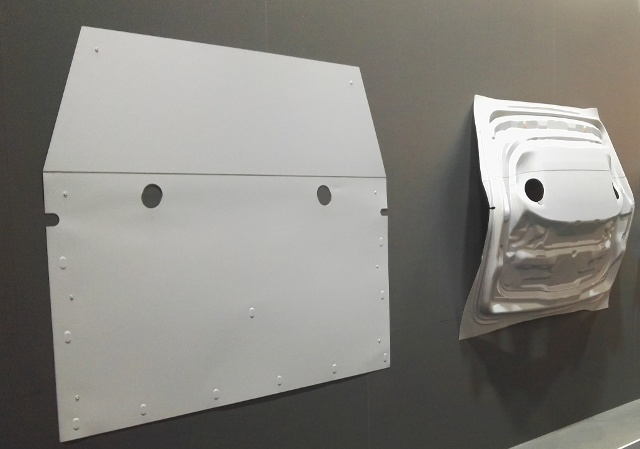
常用的无损检测技术包括超声波检测、射线检测、磁粉检测等。超声波检测利用超声波在钣金件中的传播特性,检测其内部是否存在裂纹、气孔等缺陷;射线检测则通过X射线或γ射线穿透钣金件,观察其内部结构,发现缺陷;磁粉检测则适用于铁磁性材料的钣金件,通过磁化钣金件并撒上磁粉,观察磁粉的分布情况,判断是否存在表面裂纹等缺陷。无损检测技术能够确保钣金件的内部质量,提高产品的可靠性和安全性。在钣金检测过程中,环境因素对检测结果有着不可忽视的影响。温度、湿度、振动等环境因素都可能影响检测设备的精度和稳定性,进而影响检测结果的准确性。钣金检测贯穿生产全过程,实现质量闭环管理。武汉钣金检测流程
钣金检测验证产品功能,如活动部件是否顺畅。湖北航空航天钣金检测方法
钣金检测对于确保产品的装配兼容性起着关键作用。在复杂的机械系统中,钣金件往往需要与其他零部件进行精确装配。如果钣金件的尺寸、形状或位置存在偏差,可能会导致装配困难,甚至无法装配。例如,在一个电子设备的机箱中,各个钣金件之间的配合需要非常精确,如果某个钣金件的孔位偏差过大,可能会导致螺丝无法拧入,或者使机箱的密封性能受到影响。为了检测钣金件的装配兼容性,检测人员会使用模拟装配的方法,将钣金件与相关的零部件进行实际装配,观察装配过程中是否出现问题。同时,还可以通过测量钣金件的关键尺寸和位置公差,与设计要求进行对比,判断其是否满足装配要求。此外,在检测过程中还需要考虑装配的顺序和方法,确保钣金件能够顺利、准确地装配到整体产品中。湖北航空航天钣金检测方法