商机详情 -
安徽钣金尺寸检测
无损检测是指在不破坏被检测对象的前提下,利用物理或化学方法对其内部或表面缺陷进行检测的技术。在钣金检测中,无损检测方法具有重要应用。除了前面提到的射线检测和超声波检测用于焊接焊缝内部质量检测外,磁粉检测和渗透检测也常用于钣金件表面缺陷的检测。磁粉检测适用于铁磁性材料的钣金件,通过在钣金件表面施加磁场并撒上磁粉,缺陷处会形成磁痕,从而显示出缺陷的位置和形状。渗透检测则适用于各种材料的钣金件,将渗透液涂抹在钣金件表面,经过一定时间后,渗透液会渗入表面缺陷中,然后通过显像剂将缺陷显示出来。无损检测方法能够及时发现钣金件内部和表面的潜在缺陷,确保产品质量。钣金检测确保产品性能稳定可靠,满足客户需求。安徽钣金尺寸检测
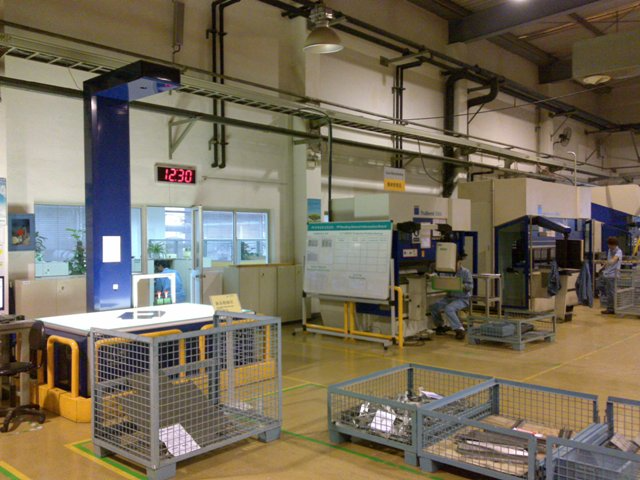
在钣金检测过程中,人工检测和机器检测各有其优势和局限性,将两者结合起来可以发挥较大的检测效能。人工检测具有灵活性和主观判断能力,检测人员可以通过肉眼观察和触摸等方式,快速发现一些明显的外观缺陷,如划痕、裂纹、变形等。同时,人工检测可以根据经验对一些复杂情况进行判断和处理。然而,人工检测存在效率低、易受主观因素影响等缺点。机器检测则具有高精度、高效率和可重复性等优点,能够快速、准确地完成大量的尺寸测量和形位公差检测任务。但机器检测对于一些非规则形状或复杂结构的钣金件可能存在一定的局限性。因此,在实际的钣金检测中,应充分发挥人工检测和机器检测的优势,实现互补,提高检测的准确性和效率。安徽钣金尺寸检测钣金检测为企业创造更多价值,实现可持续发展目标。
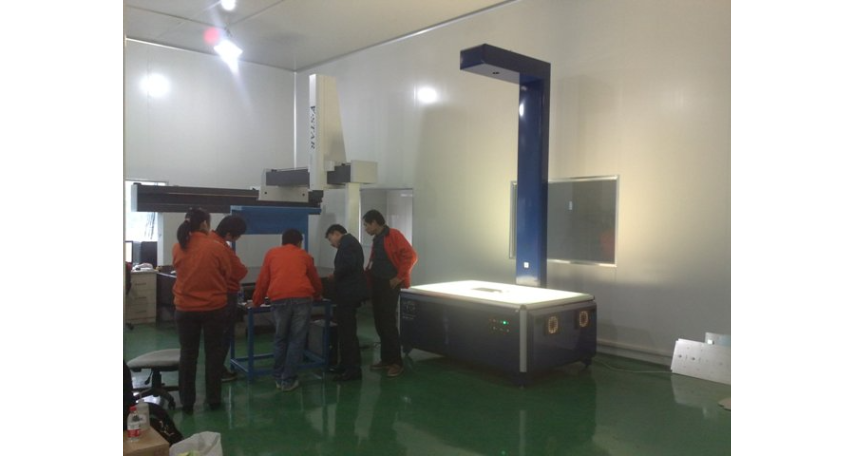
钣金检测对于确保产品的装配兼容性起着关键作用。在复杂的机械系统中,钣金件往往需要与其他零部件进行精确装配。如果钣金件的尺寸、形状或位置存在偏差,可能会导致装配困难,甚至无法装配。例如,在一个电子设备的机箱中,各个钣金件之间的配合需要非常精确,如果某个钣金件的孔位偏差过大,可能会导致螺丝无法拧入,或者使机箱的密封性能受到影响。为了检测钣金件的装配兼容性,检测人员会使用模拟装配的方法,将钣金件与相关的零部件进行实际装配,观察装配过程中是否出现问题。同时,还可以通过测量钣金件的关键尺寸和位置公差,与设计要求进行对比,判断其是否满足装配要求。此外,在检测过程中还需要考虑装配的顺序和方法,确保钣金件能够顺利、准确地装配到整体产品中。
在钣金检测的早期阶段,手动测量方法是主要的检测手段。这包括使用卡尺、千分尺、塞尺等手动量具对钣金件的尺寸进行测量。手动测量方法具有操作简单、成本低廉的优点,适用于小批量、简单形状的钣金件检测。然而,手动测量方法也存在一些局限性,如测量精度受人为因素影响较大、测量效率低下等。因此,在现代钣金检测中,手动测量方法通常作为辅助手段,与其他更先进的检测方法相结合使用。随着制造业的快速发展,钣金检测的自动化程度不断提高。自动化检测技术通过集成传感器、机器视觉、机器人等技术,实现了对钣金件的快速、准确检测。例如,机器视觉检测系统可以通过摄像头捕捉钣金件的图像,然后利用图像处理算法对图像进行分析,提取出尺寸、形状、表面质量等信息,并与设计模型进行对比,判断钣金件是否合格。钣金检测为客户提供可靠、一致、优良品质的产品保障。
在许多钣金件中,都存在大量的孔位,这些孔位用于安装螺栓、螺母等连接件,或者用于与其他零部件进行配合。因此,孔位精度的检测是钣金检测中不可或缺的一部分。检测人员需要检查孔位的直径、孔距、孔心距等参数是否符合设计要求。孔径过小可能导致连接件无法顺利安装,而孔径过大则会影响连接的牢固性。孔距和孔心距的偏差也会影响钣金件与其他零部件的装配精度。在检测孔位精度时,可以使用专门用于的孔位检测工具,如孔规、塞尺等,也可以借助三坐标测量仪等高精度测量设备进行精确测量。钣金检测确认产品标识如二维码、标签是否清晰正确。安徽钣金尺寸检测
钣金检测确保产品质量,为制造业提供可靠保障。安徽钣金尺寸检测
钣金检测的标准化与规范化是确保检测结果准确性和可比性的重要保障。在钣金检测领域,存在着各种国际、国家和行业标准,这些标准对检测方法、检测设备、检测环境等方面都做出了明确规定。遵循这些标准进行钣金检测,可以确保不同检测机构和生产企业之间的检测结果具有一致性和可比性。同时,标准化与规范化还有助于提高检测效率和质量,降低检测成本。因此,在钣金检测过程中,必须严格按照相关标准进行操作,确保检测过程的科学性和严谨性。安徽钣金尺寸检测