商机详情 -
北京精密钣金检测系统厂家
通过质量管理体系的有效运行,可以实现对钣金检测过程的全方面控制和持续改进,确保检测结果的准确性和可靠性。同时,质量管理体系还可以为企业提供一种自我完善和自我提高的机制,不断提升企业的钣金检测水平和产品质量。钣金检测并不是孤立存在的,它与钣金生产的其他环节密切相关。在钣金生产过程中,检测环节应与设计、加工、装配等环节紧密协同,形成一个有机的整体。例如,在设计阶段,检测人员可以参与设计评审,提出合理的检测要求和标准;在加工过程中,检测人员可以及时对加工质量进行监控和反馈,帮助加工人员调整加工参数,确保加工质量符合要求;在装配过程中,检测人员可以对钣金件的装配质量进行检测,确保装配精度和配合质量。通过与其他环节的协同,可以充分发挥钣金检测的作用,提高整个钣金生产过程的质量和效率。钣金检测,严谨认真,让每一件产品都闪耀着品质的光芒。北京精密钣金检测系统厂家
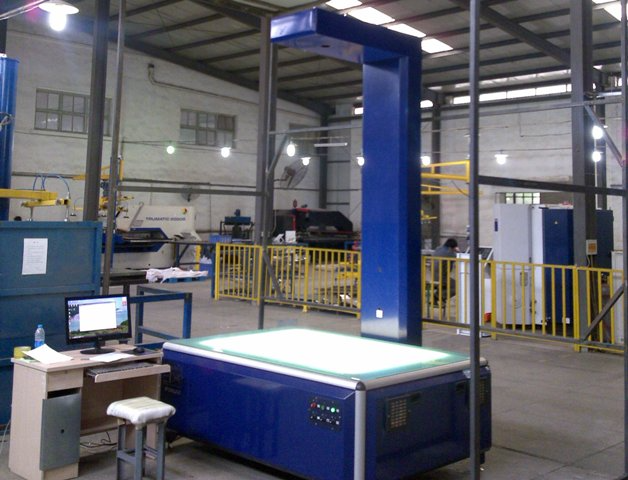
在钣金检测的早期阶段,手动测量方法是主要的检测手段。这包括使用卡尺、千分尺、塞尺等手动量具对钣金件的尺寸进行测量。手动测量方法具有操作简单、成本低廉的优点,适用于小批量、简单形状的钣金件检测。然而,手动测量方法也存在一些局限性,如测量精度受人为因素影响较大、测量效率低下等。因此,在现代钣金检测中,手动测量方法通常作为辅助手段,与其他更先进的检测方法相结合使用。随着制造业的快速发展,钣金检测的自动化程度不断提高。自动化检测技术通过集成传感器、机器视觉、机器人等技术,实现了对钣金件的快速、准确检测。例如,机器视觉检测系统可以通过摄像头捕捉钣金件的图像,然后利用图像处理算法对图像进行分析,提取出尺寸、形状、表面质量等信息,并与设计模型进行对比,判断钣金件是否合格。北京精密钣金检测系统厂家钣金检测验证折弯后孔到边的距离是否足够。
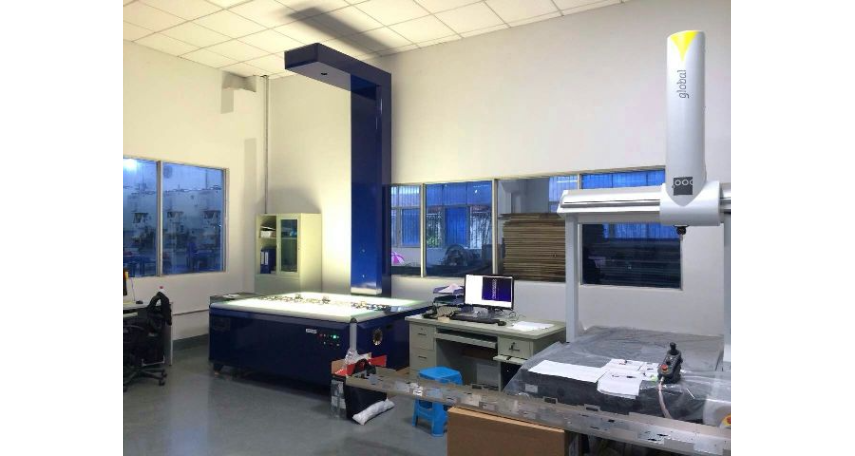
在钣金检测过程中,对焊接质量的检查也是不容忽视的。许多钣金件需要通过焊接工艺将多个部件连接在一起,焊接质量的好坏直接关系到钣金件的整体强度和可靠性。常见的焊接缺陷包括气孔、夹渣、裂纹、未熔合等。气孔是由于焊接过程中气体未完全排出而在焊缝中形成的空洞,会降低焊缝的致密性和强度;夹渣则是焊缝中残留的熔渣,同样会影响焊缝的质量;裂纹是较危险的焊接缺陷,它可能导致钣金件在使用过程中突然断裂;未熔合是指焊缝金属与母材之间或焊缝金属之间未完全熔合在一起,会形成薄弱环节。为了检测焊接质量,检测人员会采用目视检查、无损检测等方法。目视检查可以初步发现一些明显的焊接缺陷;无损检测则包括射线检测、超声波检测、磁粉检测和渗透检测等,这些方法可以在不破坏钣金件的情况下,检测出内部的焊接缺陷。
尺寸精度是钣金检测的关键内容之一。钣金件在设计和制造过程中,都有严格的尺寸要求。从简单的平板钣金件到复杂的三维结构钣金件,每一个部位的尺寸都必须精确控制。在检测过程中,需要使用各种专业的测量工具,如卡尺、千分尺、三坐标测量仪等。以卡尺为例,它可以精确测量钣金件的长度、宽度、厚度等基本尺寸。而对于一些形状复杂的钣金件,三坐标测量仪则能发挥更大的作用,它可以通过建立三维坐标系,对钣金件上的各个关键点进行精确测量,从而确定其整体尺寸是否符合设计要求。尺寸精度的把控不只关系到钣金件自身的性能,还影响到与其他零部件的装配精度。如果钣金件尺寸偏差过大,可能会导致装配间隙不均匀,产生噪音、振动等问题,甚至影响整个设备的正常运行。钣金检测严格把关,让产品质量无懈可击。
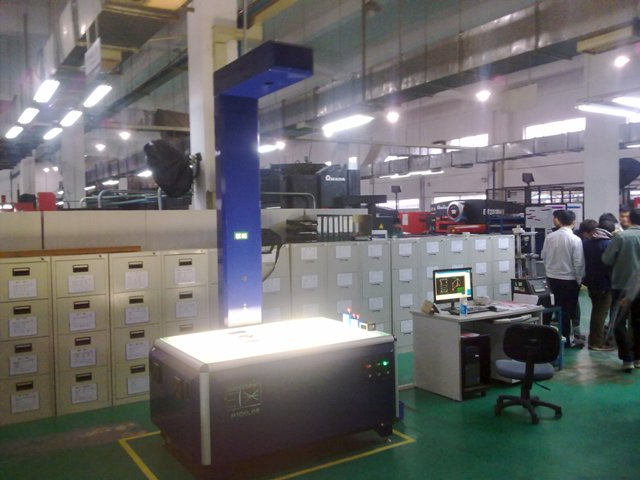
在钣金检测过程中,详细的检测记录是非常重要的。检测记录应包括钣金件的名称、规格、型号、检测项目、检测结果、检测人员、检测日期等信息。这些记录不只可以为产品质量评估提供依据,还可以在产品出现质量问题时进行追溯,找出问题的根源。通过建立完善的检测记录管理系统,可以实现对钣金件检测信息的有效管理和查询。同时,检测记录还可以作为企业质量管理体系运行的重要证据,有助于企业通过相关的质量认证和审核。弯曲试验用于检测钣金件的弯曲性能,将钣金试样放在弯曲试验机上施加弯矩,观察试样是否出现裂纹等缺陷。每一道钣金检测工序,都承载着对产品质量的坚守。湖北激光切割钣金检测优势
钣金检测检查焊接飞溅是否清理干净。北京精密钣金检测系统厂家
钣金件在不同的使用环境中会面临各种挑战,因此环境适应性检测十分重要。温度适应性检测可以了解钣金件在不同温度条件下的尺寸变化情况和性能稳定性。在高温环境中,钣金件可能会发生热膨胀,导致尺寸偏差;在低温环境中,材料可能会变脆,影响其强度和韧性。湿度适应性检测主要考察钣金件在潮湿环境中的耐腐蚀性能和绝缘性能。腐蚀介质适应性检测模拟钣金件在实际使用中可能接触到的腐蚀介质,检测其抗腐蚀能力。通过这些检测,可以确保钣金件在各种环境下都能正常工作。北京精密钣金检测系统厂家