商机详情 -
深圳医疗器械钣金检测平台
除了外观质量,钣金检测中对尺寸精度的把控也极为严格。钣金件通常需要根据精确的设计图纸进行加工,其尺寸的微小偏差都可能导致在装配过程中出现问题。比如,在汽车制造中,车身钣金件的尺寸不准确可能会使车门无法正常关闭,或者导致车身密封不严,进而影响汽车的隔音、隔热和防尘性能。为了准确测量钣金件的尺寸,检测人员会使用各种专业的测量工具,如游标卡尺、千分尺、三坐标测量仪等。游标卡尺适用于测量一些简单的线性尺寸,如长度、宽度和厚度等;千分尺则可以提供更高精度的测量结果,常用于测量薄板的厚度;而三坐标测量仪则能够对钣金件的复杂几何形状进行全方面、精确的测量,通过建立三维坐标系,确定各个点的位置和尺寸,从而判断钣金件是否符合设计要求。钣金检测确认表面平整度,避免凹凸不平影响外观。深圳医疗器械钣金检测平台
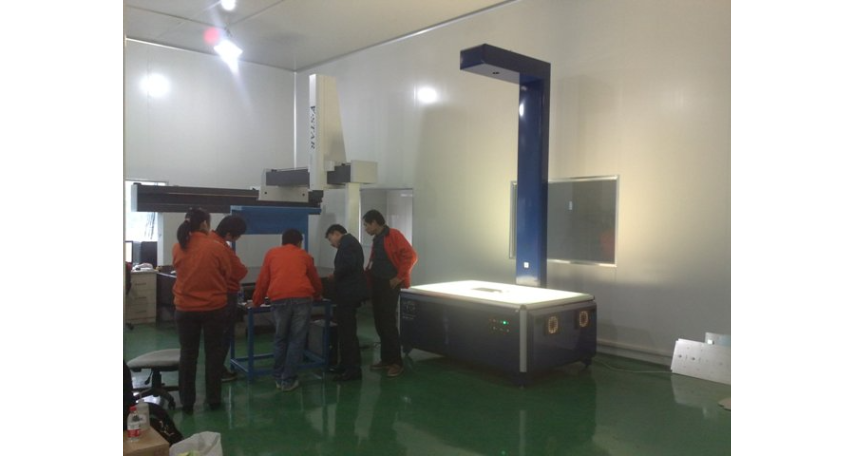
在钣金检测过程中,详细的检测记录是非常重要的。检测记录应包括钣金件的名称、规格、型号、检测项目、检测结果、检测人员、检测日期等信息。这些记录不只可以为产品质量评估提供依据,还可以在产品出现质量问题时进行追溯,找出问题的根源。通过建立完善的检测记录管理系统,可以实现对钣金件检测信息的有效管理和查询。同时,检测记录还可以作为企业质量管理体系运行的重要证据,有助于企业通过相关的质量认证和审核。弯曲试验用于检测钣金件的弯曲性能,将钣金试样放在弯曲试验机上施加弯矩,观察试样是否出现裂纹等缺陷。深圳医疗器械钣金检测平台钣金检测记录检测数据,便于质量追溯与分析。
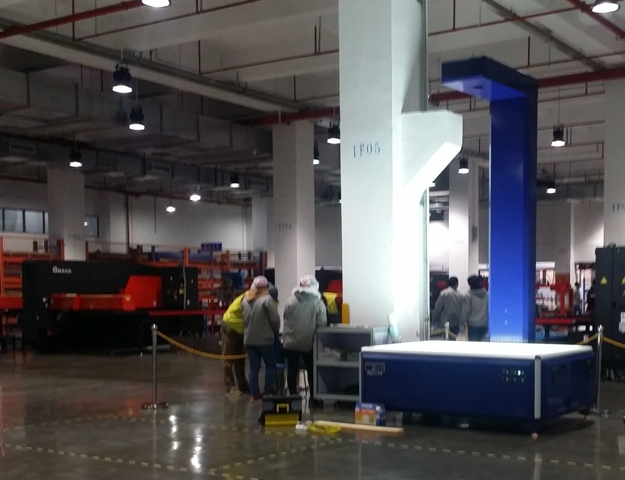
在钣金检测过程中,对焊接质量的检查也是不容忽视的。许多钣金件需要通过焊接工艺将多个部件连接在一起,焊接质量的好坏直接关系到钣金件的整体强度和可靠性。常见的焊接缺陷包括气孔、夹渣、裂纹、未熔合等。气孔是由于焊接过程中气体未完全排出而在焊缝中形成的空洞,会降低焊缝的致密性和强度;夹渣则是焊缝中残留的熔渣,同样会影响焊缝的质量;裂纹是较危险的焊接缺陷,它可能导致钣金件在使用过程中突然断裂;未熔合是指焊缝金属与母材之间或焊缝金属之间未完全熔合在一起,会形成薄弱环节。为了检测焊接质量,检测人员会采用目视检查、无损检测等方法。目视检查可以初步发现一些明显的焊接缺陷;无损检测则包括射线检测、超声波检测、磁粉检测和渗透检测等,这些方法可以在不破坏钣金件的情况下,检测出内部的焊接缺陷。
表面粗糙度是衡量钣金件表面微观几何形状误差的指标。它对钣金件的性能有着多方面的影响。在涂装工艺中,表面粗糙度过大,会导致涂漆的附着力下降,容易出现漆皮脱落的现象,降低产品的防护性能和美观度。对于需要密封的钣金件,表面粗糙度大会影响密封效果,导致泄漏问题。检测人员可以使用表面粗糙度仪对钣金件的表面粗糙度进行定量检测,同时也可以通过观察和触摸表面来初步判断其粗糙程度,确保钣金件的表面质量符合使用要求。钣金检测评估冲孔边缘毛刺高度是否达标。
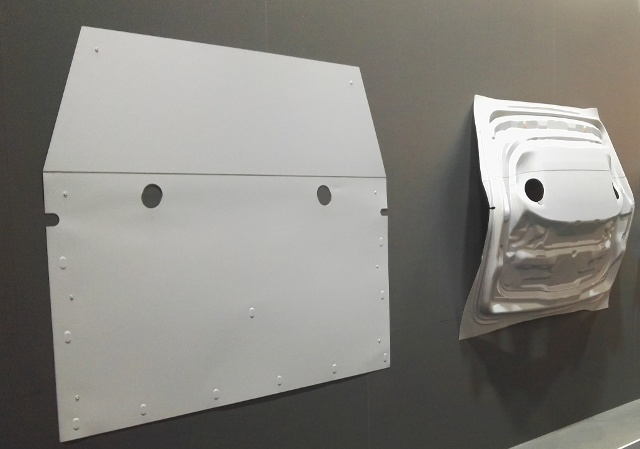
在钣金检测中,对钣金件的平整度检测也是一项重要内容。钣金件在加工过程中,由于受到各种因素的影响,如冲压、弯曲、拉伸等,可能会出现不同程度的变形,导致表面不平整。平整度不符合要求的钣金件会影响产品的外观质量和使用性能。例如,在建筑装饰领域,用于墙面或天花板的钣金件如果平整度不好,会使安装后的墙面或天花板出现波浪形或凹凸不平的现象,影响整体的美观度;在电子设备中,不平整的钣金件可能会影响内部零部件的安装和布局,甚至导致电气连接不良。检测钣金件平整度的方法有多种,常用的有直尺检测法、塞尺检测法和光学检测法等。直尺检测法是将直尺放置在钣金件表面,通过观察直尺与钣金件之间的间隙来判断平整度;塞尺检测法则是使用塞尺测量直尺与钣金件之间的间隙大小,以确定平整度的偏差;光学检测法利用光学原理,通过投影仪或激光扫描仪等设备对钣金件表面进行扫描,生成三维模型,从而精确测量其平整度。钣金检测,是品质与安全的双重保障,让客户放心满意。深圳医疗器械钣金检测平台
钣金检测评估折弯回弹补偿是否准确。深圳医疗器械钣金检测平台
详细的检测记录是钣金检测工作的重要组成部分。它记录了钣金件的名称、规格、型号、检测项目、检测结果、检测人员、检测日期等信息。这些记录不只为产品质量评估提供了客观依据,还能在产品出现质量问题时进行追溯。通过分析检测记录,可以找出生产过程中存在的问题和规律,为改进生产工艺、提高产品质量提供参考。同时,检测记录也是企业质量管理体系运行的重要证据,有助于企业通过相关的质量认证和审核,提升企业的信誉和市场竞争力。深圳医疗器械钣金检测平台