商机详情 -
武汉激光切割零件尺寸检测机构
平板零件种类繁多,形状、尺寸和材质各异,这就要求平板零件尺寸快速检测技术具有良好的适应性。检测设备应具备可调节的测量范围和测量精度,能够满足不同尺寸平板零件的检测需求。对于不同形状的零件,如圆形、方形、异形等,检测软件应具备相应的特征提取和测量算法,准确识别零件的形状特征并进行尺寸测量。此外,针对不同材质的平板零件,如金属、塑料、陶瓷等,要考虑材质对检测信号的影响,选择合适的检测方法和传感器参数,确保检测结果的准确性。快速检测大幅提升质检效率,降低人工成本。武汉激光切割零件尺寸检测机构
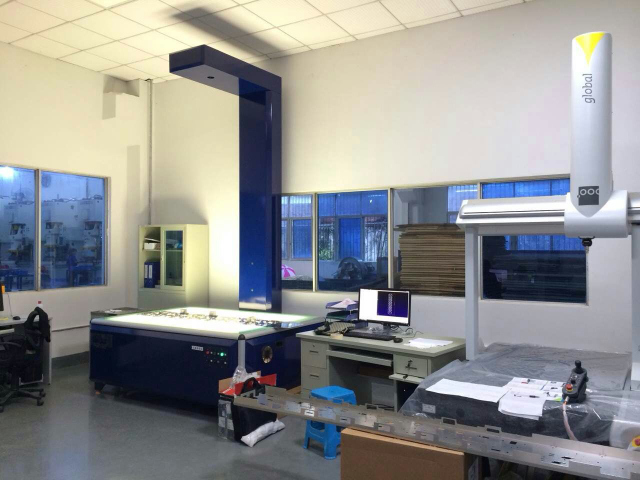
在高速生产线上,零件可能处于运动状态,快速检测技术需具备动态检测能力。高速摄像头与高频激光传感器可捕捉运动中的零件图像或位移数据,算法通过运动补偿技术消除模糊与畸变,还原真实尺寸。例如,在传送带运输过程中,系统可实时测量零件长度,即使其速度达到每秒数米,仍能保持微米级精度。动态检测能力不只提升了生产效率,还避免了因停机检测导致的流程中断,尤其适用于连续化生产模式。单一检测方法可能存在局限性,混合检测策略通过结合多种技术优势,提升检测全方面性。例如,视觉检测擅长捕捉表面缺陷与轮廓特征,而激光检测则更适用于三维尺寸测量。系统可根据零件类型自动切换检测模式,或同步运行多种传感器,将结果融合分析。混合检测策略还可通过冗余设计提高可靠性,当某一传感器出现故障时,其他传感器仍能维持基本检测功能。此外,不同检测方法的互补性有助于发现隐蔽缺陷,如内部孔洞或材料不均匀性,为质量控制提供更可靠的保障。杭州零件缺陷快速检测工具系统可自动保存检测图像用于问题分析。
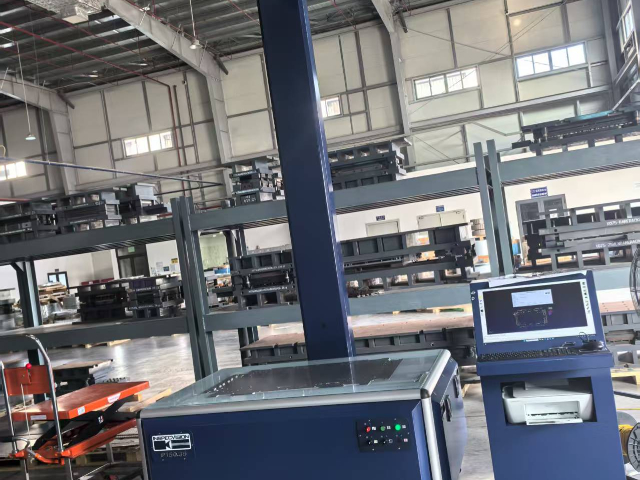
传统的平板零件尺寸检测方法,如使用卡尺、千分尺等量具进行人工测量,存在诸多局限性。人工测量易受操作人员技术水平、疲劳程度等因素影响,导致测量结果的一致性和准确性难以保证。而且,人工测量速度较慢,对于大批量生产的平板零件,难以满足高效生产的需求。此外,一些复杂的平板零件形状,如带有曲面、孔洞等结构的零件,传统量具难以准确测量其尺寸。光学投影仪等传统检测设备虽然在一定程度上提高了检测精度,但操作复杂,需要专业人员进行操作和解读数据,检测效率仍然较低,无法适应现代工业快速发展的节奏。
平板零件尺寸快速检测的关键在于光学、激光或结构光等非接触式传感技术的集成应用。以激光三角测量为例,激光发射器将光束投射至零件表面,反射光通过透镜组聚焦至探测器,通过分析光斑位移计算表面高度信息。结构光技术则通过投影特定图案(如条纹或网格)至零件表面,利用相机捕捉变形图案,结合三角测量原理重建三维形貌。这些技术通过高速扫描与实时数据处理,可在秒级时间内完成平板零件全尺寸测量,同时避免传统接触式测量可能导致的零件变形或划伤,尤其适用于薄壁、易损等精密零件的检测需求。系统可设定报警阈值,异常时自动停机提示。

平板零件尺寸快速检测通常遵循一套规范的操作流程。首先,将待检测的平板零件放置在稳定的测量平台上,并进行准确定位,确保零件的位置和姿态符合检测要求。然后,启动检测设备,根据预设的检测程序,对零件进行图像采集或激光扫描。采集到的数据会传输至软件系统进行处理和分析,软件自动提取零件的尺寸特征信息,并与设计标准进行比对。之后,生成检测报告,报告中详细记录零件的各项尺寸参数、检测结果以及是否合格的判定信息。操作人员根据检测报告对零件进行分类处理,合格的零件进入下一道生产工序,不合格的零件则进行返工或报废处理。平板零件需平整放置,防止翘曲影响测量精度。山东医疗器械钣金快速检测仪器
快速检测采用影像测量仪实现非接触式高精度尺寸采集。武汉激光切割零件尺寸检测机构
平板零件尺寸快速检测的测量原理多种多样。基于三角测量原理的激光扫描技术,通过激光发射器、接收器和被测平板零件表面构成一个三角形,根据激光在零件表面的反射角度和已知的基线长度,计算出零件表面各点到测量基准的距离,从而得到零件的三维尺寸信息。而基于机器视觉的测量原理,则是利用工业相机获取平板零件的图像,通过图像处理算法提取零件的边缘特征,根据相机标定参数将图像像素坐标转换为实际物理坐标,进而实现尺寸测量。不同的测量原理适用于不同的检测场景和零件特征,企业需要根据实际情况选择合适的检测方法。武汉激光切割零件尺寸检测机构