商机详情 -
零件外观尺寸快速检测排名
为了确保平板零件尺寸快速检测的精度,需要采取一系列的保障措施。首先,要选择高精度的测量传感器,传感器的精度直接影响到检测结果的准确性。其次,要对检测系统进行定期的校准和维护,消除系统误差和环境因素对检测结果的影响。在检测过程中,要合理设置检测参数,如激光扫描的步长、图像采集的分辨率等,以提高检测的精度。此外,还可以采用多次测量取平均值的方法,减少随机误差对检测结果的影响。通过这些精度保障措施,能够确保快速检测系统提供准确可靠的尺寸信息。快速检测适用于服务器机柜前门的质量筛查。零件外观尺寸快速检测排名
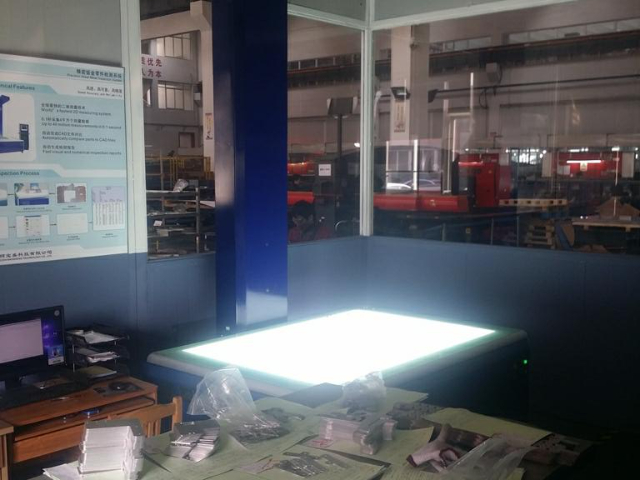
平板零件尺寸快速检测的关键在于建立一套高效、准确的测量体系,其技术基石涵盖光学、激光、机械接触及图像处理等多领域交叉应用。传统检测方法依赖人工卡尺或三坐标测量机,虽精度可靠但效率低下,难以适应现代制造业对速度与柔性的双重需求。快速检测技术通过非接触式光学投影、激光扫描或结构光编码等方式,将零件表面几何信息转化为数字信号,再经算法解析生成尺寸参数。这一过程无需逐点接触,避免了机械变形对测量结果的影响,同时通过并行采集技术实现全尺寸覆盖,大幅缩短检测周期。例如,激光三角测量法通过发射线状激光至零件表面,利用反射光斑位置变化计算高度差,结合高速相机实现动态扫描,可在数秒内完成复杂曲面的三维建模。其关键在于如何平衡扫描速度与分辨率,避免因采样率不足导致边缘信息丢失。零件外观尺寸快速检测排名平板零件检测重点包括长宽、孔位、边距、对角线等关键尺寸。
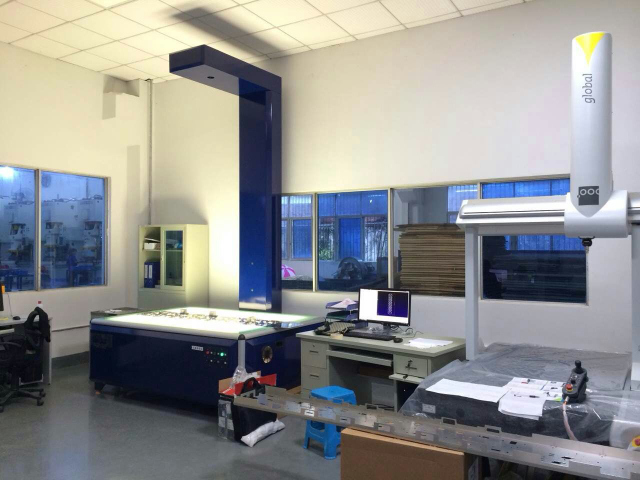
实际生产环境中,粉尘、油污、强光等干扰因素可能影响检测数据准确性。为增强系统鲁棒性,需从硬件防护与算法优化两方面入手。硬件方面,采用密封式传感器设计,防止异物侵入;或增加气幕装置,在检测区域形成清洁空气层。算法层面,引入滤波算法(如高斯滤波、中值滤波)去除噪声,或利用形态学操作(如膨胀、腐蚀)修复图像缺陷。对于强光干扰,可通过偏振片过滤反射光,或采用红外光源替代可见光,减少环境光影响。通过综合抗干扰措施,系统可在复杂工况下稳定运行。
实时反馈是快速检测技术的关键价值之一,其通过将检测结果即时传递至生产系统,实现质量控制的闭环管理。当检测到尺寸超差时,系统可自动触发报警信号,并暂停生产线运行,防止不合格品流入下一工序。同时,反馈数据可同步至加工设备,指导其自动调整参数以修正偏差。例如,在数控机床加工过程中,检测系统实时监测零件尺寸,若发现厚度偏薄,可立即调整切削深度,确保后续零件符合要求。这种实时反馈机制明显提升了生产过程的稳定性与产品一致性,减少了废品率与返工成本。平板零件检测前需清洁表面,避免污渍影响成像质量。

随着制造业对绿色生产的要求提升,检测系统的能耗优化成为重要课题。硬件层面,采用低功耗传感器(如CMOS图像传感器)与节能型运动平台(如直线电机配合能量回收装置),可明显降低待机与运行功耗。软件层面,通过动态调整传感器采样频率与数据处理单元的工作模式,实现按需供电。例如,在检测简单平板零件时,降低激光扫描仪的线宽与帧率,减少数据量与计算负载;在无检测任务时,使系统进入低功耗休眠状态。能耗优化的关键是建立能耗模型,量化不同操作模式下的能耗,通过优化算法(如遗传算法)寻找能耗与性能的较佳平衡点,实现绿色检测。系统可自动保存检测图像用于问题分析。零件外观尺寸快速检测排名
快速检测通过自动化程序批量执行,提升检测效率。零件外观尺寸快速检测排名
在高速生产线上,零件可能处于运动状态,快速检测技术需具备动态检测能力。高速摄像头与高频激光传感器可捕捉运动中的零件图像或位移数据,算法通过运动补偿技术消除模糊与畸变,还原真实尺寸。例如,在传送带运输过程中,系统可实时测量零件长度,即使其速度达到每秒数米,仍能保持微米级精度。动态检测能力不只提升了生产效率,还避免了因停机检测导致的流程中断,尤其适用于连续化生产模式。单一检测方法可能存在局限性,混合检测策略通过结合多种技术优势,提升检测全方面性。例如,视觉检测擅长捕捉表面缺陷与轮廓特征,而激光检测则更适用于三维尺寸测量。系统可根据零件类型自动切换检测模式,或同步运行多种传感器,将结果融合分析。混合检测策略还可通过冗余设计提高可靠性,当某一传感器出现故障时,其他传感器仍能维持基本检测功能。此外,不同检测方法的互补性有助于发现隐蔽缺陷,如内部孔洞或材料不均匀性,为质量控制提供更可靠的保障。零件外观尺寸快速检测排名