商机详情 -
浙江医疗器械钣金快速检测解决方案
随着工业物联网的发展,检测系统需具备边缘计算能力,以实现数据的本地化处理与实时反馈。边缘计算节点部署在生产线附近,可快速处理传感器采集的原始数据,只将关键结果(如超差报警、尺寸统计值)上传至云端,减少网络传输延迟与带宽占用。例如,在汽车零部件检测中,边缘设备可在10毫秒内完成一个平板零件的尺寸分析,若检测到关键尺寸超差,立即触发生产线停机信号,避免批量不良品产生。边缘计算的关键是资源优化,需通过轻量级算法(如量化神经网络)降低计算负载,同时设计高效的任务调度策略,确保多任务并行处理时的系统稳定性。检测过程安静无噪音,适合办公环境。浙江医疗器械钣金快速检测解决方案
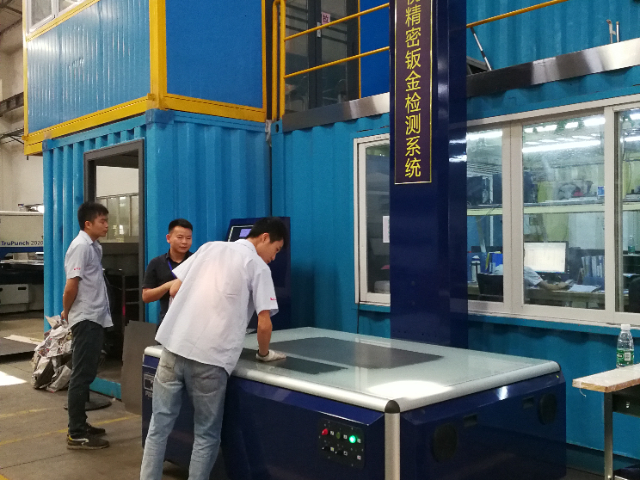
良好的现场管理是保证平板零件尺寸快速检测工作顺利进行的重要条件。在检测现场,要保持环境整洁、有序,合理布置检测设备和工具,确保设备之间的通道畅通,便于操作人员进行操作和维护。同时,要建立完善的现场管理制度,明确操作人员的工作职责和操作规范,加强对检测过程的监督和管理。例如,规定操作人员在检测前必须对设备进行检查和校准,检测过程中要认真记录检测数据,检测后要及时清理设备和现场等。通过加强现场管理,可以提高检测工作的效率和质量,减少人为因素对检测结果的影响。浙江零件快速测量检测机构系统可设定多区域检测,重点监控关键特征。
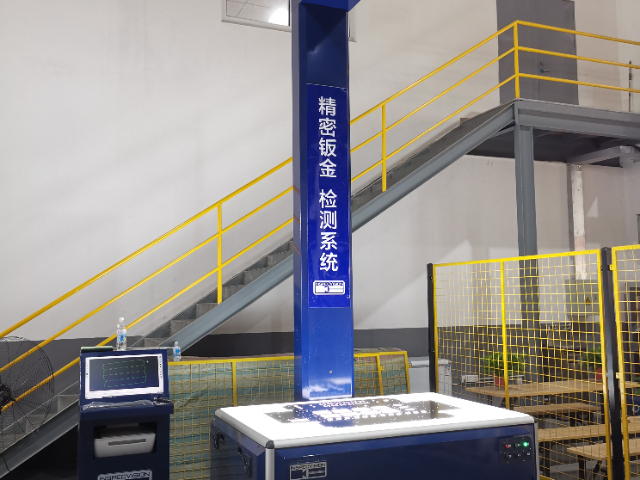
检测系统的长期稳定性依赖定期校准,而在线校准技术能在不中断生产的前提下完成参数修正。基于标准件的校准方法通过测量已知尺寸的参考零件,建立传感器输出与实际尺寸的映射关系。例如,将激光扫描仪对准标准球,采集其表面点云并拟合球面方程,通过比较拟合半径与标准值,计算系统误差并更新补偿系数。无标准件校准则利用零件自身特征进行自校准,如通过检测平板零件的平行边,计算其夹角是否为理论值(如90°),若存在偏差则调整传感器角度参数。在线校准的关键是快速性与准确性,需通过优化校准算法(如递推较小二乘法)减少计算量,同时设计防误触机制避免误校准导致系统性能下降。
平板零件尺寸快速检测的关键在于光学、激光或结构光等非接触式传感技术的集成应用。以激光三角测量为例,激光发射器将光束投射至零件表面,反射光通过透镜组聚焦至探测器,通过分析光斑位移计算表面高度信息。结构光技术则通过投影特定图案(如条纹或网格)至零件表面,利用相机捕捉变形图案,结合三角测量原理重建三维形貌。这些技术通过高速扫描与实时数据处理,可在秒级时间内完成平板零件全尺寸测量,同时避免传统接触式测量可能导致的零件变形或划伤,尤其适用于薄壁、易损等精密零件的检测需求。快速检测可识别压印、刻字等表面标记清晰度。

精度是平板零件尺寸快速检测的关键指标之一。为了保障检测精度,需要从多个方面入手。在设备选型方面,要选择高精度、高稳定性的检测设备,确保其具备足够的分辨率和测量范围。在检测环境上,要控制温度、湿度、振动等外界因素对检测的影响,为设备创造一个稳定的工作环境。同时,定期对检测设备进行维护和校准,及时更换磨损的部件,调整设备的参数,保证设备的测量精度始终处于良好状态。此外,操作人员的专业技能和操作规范也对检测精度有着重要影响,因此需要对操作人员进行专业培训,提高其操作水平和质量意识。快速检测适用于电梯按钮板的批量检测。广州金属零件快速检测标准
快速检测适用于铝板、冷轧钢、不锈钢等材质。浙江医疗器械钣金快速检测解决方案
平板零件尺寸快速检测的关键在于建立一套高效、准确的测量体系,其技术基石涵盖光学、激光、机械接触及图像处理等多领域交叉应用。传统检测方法依赖人工卡尺或三坐标测量机,虽精度可靠但效率低下,难以适应现代制造业对速度与柔性的双重需求。快速检测技术通过非接触式光学投影、激光扫描或结构光编码等方式,将零件表面几何信息转化为数字信号,再经算法解析生成尺寸参数。这一过程无需逐点接触,避免了机械变形对测量结果的影响,同时通过并行采集技术实现全尺寸覆盖,大幅缩短检测周期。例如,激光三角测量法通过发射线状激光至零件表面,利用反射光斑位置变化计算高度差,结合高速相机实现动态扫描,可在数秒内完成复杂曲面的三维建模。其关键在于如何平衡扫描速度与分辨率,避免因采样率不足导致边缘信息丢失。浙江医疗器械钣金快速检测解决方案