商机详情 -
浙江工业电刷镀咨询报价
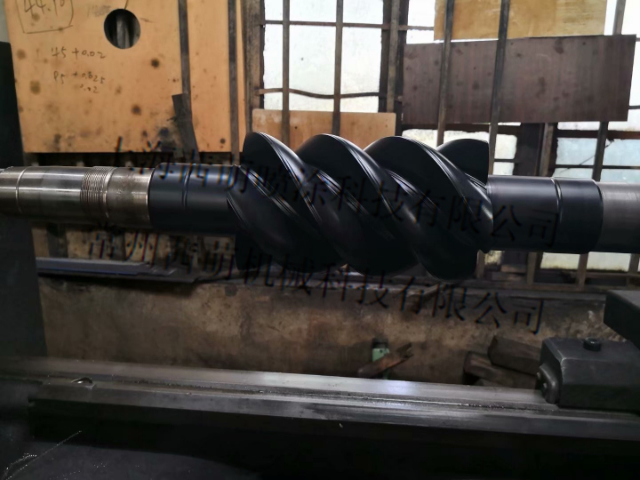
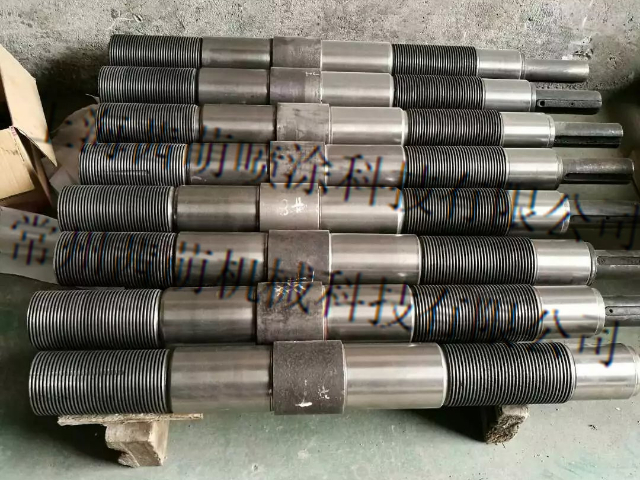
在机械制造行业,电刷镀有着不可或缺的地位。机械设备中的零部件在长期运行过程中,因摩擦、磨损等原因,容易出现尺寸精度下降、表面性能恶化等问题。电刷镀技术可用于修复磨损的轴类零件。通过电刷镀镍、铬等金属,能够恢复轴的原始尺寸精度,同时提高其表面的硬度和耐磨性。例如,在汽车发动机的曲轴修复中,电刷镀能够有效解决曲轴轴颈磨损问题,延长曲轴的使用寿命,确保发动机的稳定运行。此外,在模具制造中,电刷镀可以在模具表面形成一层均匀的镀层,改善模具表面的粗糙度和脱模性能,提高模具的使用寿命和生产效率,从而提升所生产产品的质量。机械零件电刷镀后,使用寿命得以延长。浙江工业电刷镀咨询报价
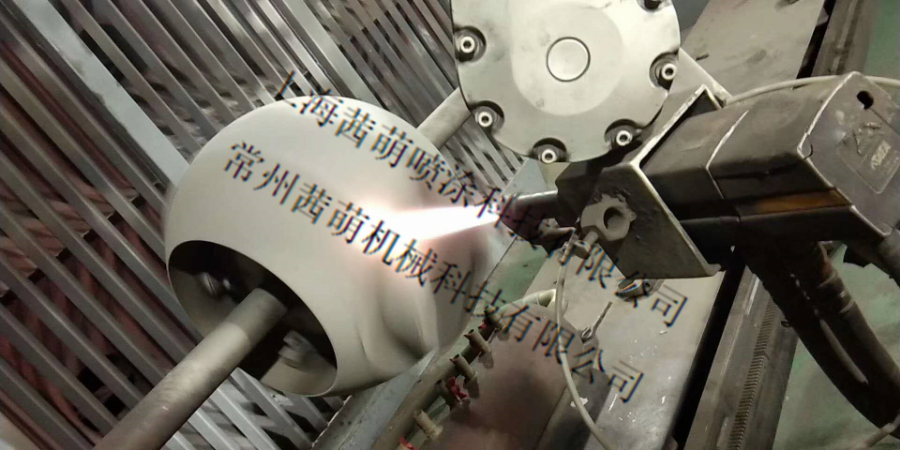
电刷镀在石油化工、船舶制造等行业也有广泛应用。在石油化工设备中,一些管道、阀门等部件因长期接触腐蚀性介质,容易出现腐蚀损坏。电刷镀可以在这些部件表面镀覆耐腐蚀的金属或合金镀层,提高设备的耐腐蚀性能,延长设备的使用寿命。在船舶制造中,电刷镀可用于修复船舶螺旋桨、轴系等部件的磨损,保证船舶的航行性能。
无论是在工业生产中的设备维修与制造,还是在文化遗产保护等特殊领域,电刷镀都为提升产品性能、延长设备使用寿命、保护珍贵文物等方面做出了积极贡献,推动着各行业的发展与进步。 浙江工业电刷镀咨询报价镀笔选择适配工件,助力电刷镀高效进行。
高度的灵活性与针对性
传统电镀通常需要将工件完全浸没在镀槽中进行整体镀覆,对于一些大型工件或只需局部镀覆的情况,操作极为不便。而电刷镀通过镀笔与工件的局部接触来实现镀覆,操作人员可以根据实际需求,准确地对工件的特定部位进行处理。例如,当机械零件只局部出现磨损或腐蚀时,电刷镀能够只对受损区域进行镀覆修复,避免了对整个零件进行不必要的处理,很大程度提高了处理效率,同时减少了对零件其他正常部位的影响。这种灵活性是传统电镀以及其他一些表面处理技术难以企及的,热喷涂等技术往往会对较大面积的表面进行覆盖,难以实现如此准确的局部处理。
随着电流密度逐渐增大,更多的金属离子在电场力的作用下迅速奔向阴极表面,镀层沉积速率明显提升。然而,若电流密度超过一定阈值,问题也随之而来。过高的电流密度使得金属离子在阴极表面的还原反应过于剧烈,大量金属原子瞬间形成,却来不及有序排列。这就如同在狭小空间内瞬间涌入过多人群,导致秩序混乱。反映在镀层上,便是结晶变得粗糙,甚至可能出现树枝状结晶,严重影响镀层的外观与性能。而且,过高的电流密度还可能引发局部过热,导致镀层烧焦,出现黑色或灰色斑块,极大地降低了镀层的质量与附着力。电刷镀在模具表面处理,提升模具脱模性能。
在电刷镀这一精妙的金属表面处理工艺里,诸多参数相互交织,共同影响着镀覆效果。其中,电流与电压作为关键参数,对镀覆过程起着至关重要的调控作用。电流,作为电刷镀过程中的驱动力,其密度(单位面积上通过的电流强度)直接左右着金属离子的沉积速率。当电流密度较低时,单位时间内迁移到阴极(待镀工件)表面的金属离子数量有限。这就好比一条流量较小的河流,携带的 “建筑材料”(金属离子)不足,导致镀层生长缓慢。在这种情况下,虽然镀层可能较为细致、平整,结晶颗粒较小,但沉积效率低下,难以满足大规模生产或快速修复的需求。镀液中缓冲剂稳定 pH 值,利于电刷镀进行。浙江工业电刷镀咨询报价
电刷镀可在不拆卸设备时,修复局部受损部位。浙江工业电刷镀咨询报价
电流与电压控制
电流密度是电刷镀操作中的重点参数之一。它决定了单位时间内迁移到阴极(工件)表面的金属离子数量,进而影响镀层的沉积速率与质量。在操作时,需根据工件的材质、镀液种类以及预期的镀层厚度来精确调整电流密度。例如,对于高熔点金属或要求镀层较厚的情况,通常需要适当提高电流密度;而对于一些易氧化或对镀层质量要求较高的工件,则需谨慎控制电流密度,防止因过高导致镀层结晶粗糙、烧焦等问题。同时,电压作为驱动电流的动力源,与电流紧密相关。电压的变化会直接影响电流大小,但过高的电压可能引发镀液电解,产生氢气和氧气,氢气的析出会在镀层中形成气孔,降低镀层致密性;氧气则可能氧化镀液成分,破坏镀液稳定性。因此,操作过程中要时刻关注电压波动,确保其稳定在合适范围。 浙江工业电刷镀咨询报价