商机详情 -
上海工业电刷镀工艺
镀笔移动速度
镀笔在工件表面的移动速度对镀层均匀性有着明显影响。若移动速度过快,镀液与工件表面的接触时间过短,金属离子来不及充分沉积,易导致镀层厚度不均匀,出现局部薄镀层甚至漏镀现象;而移动速度过慢,会使局部区域镀层过厚,不*浪费镀液,还可能影响镀层与基体的结合力,甚至导致镀层出现裂纹。一般来说,对于形状规则、尺寸较大的工件,镀笔移动速度可相对均匀且稍快;对于形状复杂、有细微结构的工件,则需放慢速度,确保每个部位都能得到充分镀覆。操作人员需根据实际情况,通过多次试验和经验积累,找到较佳的镀笔移动速度。 镀笔选择适配工件,助力电刷镀高效进行。上海工业电刷镀工艺
镀液用量少且环保优势明显
化学镀等表面处理技术通常需要大量的镀液,且镀液在使用过程中易受污染,后续处理成本较高。电刷镀则不同,它采用镀笔携带镀液的方式,每次操作只需少量镀液即可完成镀覆。这不只大幅减少了镀液的使用量,降低了生产成本,还减少了镀液废弃后对环境造成的污染。同时,由于镀液用量少且只在局部区域使用,受外界杂质污染的可能性降低,镀液的稳定性和使用寿命相对延长,进一步提高了生产过程的环保性和经济性。 浙江电刷镀工艺电子元件电刷镀,提高元件表面可焊性。
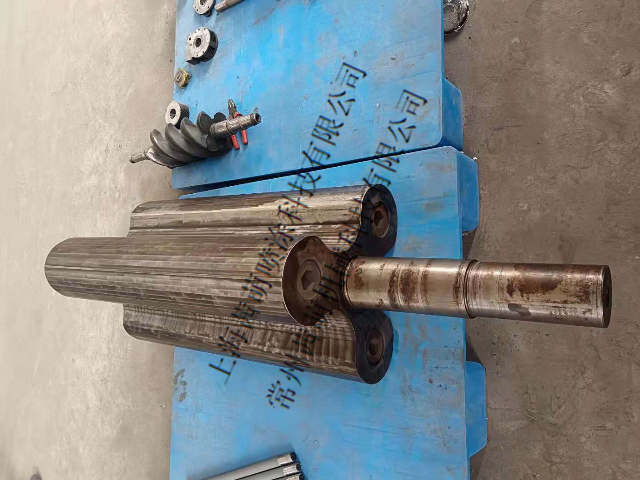
电刷镀操作:将经过预处理的工件与电刷镀电源的负极相连,作为阴极;镀笔与电源的正极相连,作为阳极。开启电源,调整电流、电压等参数至合适的值,这些参数的设置要根据工件的材质、镀液种类以及镀覆厚度要求等因素综合确定。然后,手持镀笔,使其与工件表面保持适当的压力和相对运动速度,开始进行镀覆操作。镀笔在工件表面的移动要均匀、平稳,避免出现停顿或过快、过慢的情况。在镀覆过程中,要密切观察镀液的消耗情况,及时补充镀液,确保镀笔始终保持充足的镀液供应。例如,在对大型轴类零件进行镀镍修复时,需根据轴的直径和长度,合理调整电流密度和镀笔移动速度,以保证镀层厚度均匀,达到所需的修复效果。
镍 - 磷合金镀液是在镀镍镀液的基础上,添加了含磷的化合物,如次磷酸钠(NaH2PO2)。在电刷镀过程中,镍离子和磷原子同时在阴极表面沉积,形成镍 - 磷合金镀层。该合金镀层具有高硬度、良好的耐腐蚀性和耐磨性,尤其在一些对表面性能要求较高的场合,如航空发动机零部件的表面处理,镍 - 磷合金镀层能够承受高温、高压和高速摩擦等恶劣工况,保障零部件的可靠运行。
铜 - 锡合金镀液包含铜盐和锡盐,以及一些络合剂和添加剂。通过调整镀液中铜盐和锡盐的比例,可以获得不同锡含量的铜 - 锡合金镀层。这种合金镀层具有良好的装饰性,外观呈现出金黄色至青铜色的不同色调,常用于饰品、工艺品的表面装饰。同时,铜 - 锡合金镀层在一些电子元件的表面处理中也有应用,因其具有较好的导电性和可焊性。 电刷镀过程持续监控,确保工艺参数正常。
大型和精密零件,如曲轴、油缸、柱塞、机体、导杆等局部磨损、擦伤、凹坑、腐蚀点等的修复;
改善零件表面的冶金性能。如改善材料的钎焊性,零件局部防渗碳、防渗氮等;
改善轴承和配合面的过盈及配合性能。如增加过盈量、增加配合面的耐磨性及防腐性;
印刷电路板的维修和保护。如插脚镀金,银等;
电气触点、接头和高压开关的维修和防护;
通常槽度难以完成的作业。如有缺陷的镀件修复、无法入槽的工件、已安装在设备上的工件、只需局部施镀的工件、部分深孔、盲孔等;
在常温下施工,保证基体不产生热变形和金相组织变化,延长零部件的使用寿命。如铸件沙眼、淬火裂纹修补,几乎看不出痕迹; 稳定的电刷镀工艺参数,确保镀层质量稳定。江苏环保电刷镀
金属文物经电刷镀修复,延长其保存时间。上海工业电刷镀工艺
镀液补充与更换
在电刷镀操作过程中,镀液会不断的消耗,因此要去密切观察镀液的液位和成分变化。当镀液液位下降到一定的程度时,需要及时补充相同成分的镀液,以保证镀笔始终有充足的镀液供应。同时,随着镀覆过程的进行,镀液中的金属离子浓度会逐渐降低,杂质含量可能增加。当镀液成分变化超出规定范围,影响镀层质量时,就需要及时更换镀液。定期检测镀液的酸碱度、金属离子浓度等参数,是确保镀液处于良好工作状态的重要手段。
上海工业电刷镀工艺