商机详情 -
山东加工电刷镀报价
镀液作为电刷镀过程中金属离子的来源与反应介质,其成分与性质对镀层质量起着决定性作用。首先,镀液中金属离子的浓度是关键因素之一。若金属离子浓度过低,单位时间内迁移到阴极(工件)表面的离子数量不足,导致镀层沉积速率缓慢,不*生产效率低下,还可能使镀层结晶不致密,出现孔隙等缺陷。相反,过高的金属离子浓度会使沉积反应过于剧烈,金属原子来不及有序排列,造成镀层结晶粗糙,甚至产生树枝状结晶,严重影响镀层的外观与性能。镀液中添加剂适量使用,改善电刷镀镀层外观。山东加工电刷镀报价
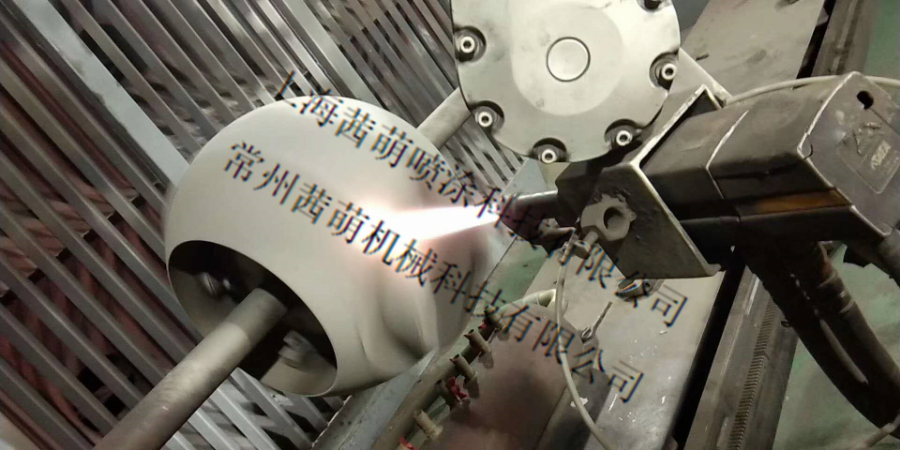
在电刷镀体系中,有两个关键的电极。一个是作为阳极的镀笔,镀笔通常采用高纯度的石墨等不溶性材料作为阳极基体,其表面包裹着棉花等吸水性材料,这些材料会吸附镀液。另一个电极则是待镀工件,它作为阴极。当外接直流电源接通后,电流从阳极(镀笔)经镀液流向阴极(工件)。
在电场力的作用下,镀液中的金属离子会发生定向移动。带正电荷的金属离子会向着阴极(工件)移动,而带负电荷的阴离子则会朝着阳极(镀笔)移动。当金属离子移动到阴极表面时,会得到电子,发生还原反应。例如铜离子在阴极表面得到两个电子后,就会还原成金属铜原子,并在工件表面沉积下来,逐渐形成镀层。
山东加工电刷镀报价工件表面活化不足,降低电刷镀镀层结合力。
工件预处理:这是电刷镀的首要环节,目的是为后续的镀覆过程创造良好的基础条件。首先进行表面清洗,采用合适的清洗剂,如有机溶剂、碱性清洗剂等,去除工件表面的油污、油脂和其他有机污染物。油污的存在会阻碍镀液与工件表面的有效接触,导致镀层附着力不佳。接着进行除锈处理,对于有锈迹的工件,可使用酸性除锈剂或机械方法,如砂纸打磨、钢丝刷清理等,去除表面的铁锈和氧化皮,使工件露出新鲜的金属基体。之后,对工件进行活化处理,通过特定的活化液,如酸性活化液或碱性活化液,进一步清洁工件表面,并在其表面形成一层微观上粗糙且活性高的表面层,以增强镀层与基体之间的结合力。例如,在修复机械零件时,经过预处理的零件表面能够更好地吸附镀液中的金属离子,为后续的镀覆提供可靠保障。
高度的灵活性与针对性
传统电镀通常需要将工件完全浸没在镀槽中进行整体镀覆,对于一些大型工件或只需局部镀覆的情况,操作极为不便。而电刷镀通过镀笔与工件的局部接触来实现镀覆,操作人员可以根据实际需求,准确地对工件的特定部位进行处理。例如,当机械零件只局部出现磨损或腐蚀时,电刷镀能够只对受损区域进行镀覆修复,避免了对整个零件进行不必要的处理,很大程度提高了处理效率,同时减少了对零件其他正常部位的影响。这种灵活性是传统电镀以及其他一些表面处理技术难以企及的,热喷涂等技术往往会对较大面积的表面进行覆盖,难以实现如此准确的局部处理。 镀液金属离子浓度过低,致电刷镀镀层沉积缓慢。
金属在物体表面的沉积并非一蹴而就,其过程受到多种因素的影响。电流密度是一个关键因素,它决定了单位时间内通过单位面积的电荷量。若电流密度过大,单位时间内到达阴极表面的金属离子数量过多,会导致金属原子来不及有序排列,从而使镀层结晶粗糙,甚至可能出现烧焦现象;反之,若电流密度过小,金属离子沉积速率缓慢,不*会降低生产效率,还可能影响镀层与基体之间的结合力。镀液温度也对沉积过程有着明显影响。温度升高,镀液的导电性增强,金属离子的扩散速度加快,有利于提高沉积速率。但过高的温度可能引发镀液中成分的分解或其他副反应,破坏镀液的稳定性,进而影响镀层质量。电刷镀能在文物修复中,恢复金属文物表面光泽。浙江附近哪里有电刷镀费用
工件表面预处理好坏,关乎电刷镀镀层附着力。山东加工电刷镀报价
在电场力的作用下,镀液中的离子开始定向移动。带正电荷的金属离子,如铜离子(Cu2+),会沿着电场线的方向向阴极(工件)移动;而带负电荷的阴离子,像硫酸根离子(SO42−),则朝着阳极(镀笔)移动。这种离子的定向迁移是金属在物体表面沉积的前提条件。当金属离子迁移到阴极(工件)表面时,会发生关键的还原反应。以铜离子为例,它在阴极表面获得两个电子,从离子态转变为金属原子,即Cu2++2e−⟶Cu。这些新生成的金属原子便开始在工件表面逐渐沉积,随着时间的推移和反应的持续进行,金属原子不断积累,形成一层连续的镀层。山东加工电刷镀报价