商机详情 -
江苏耐用电刷镀技术
在电刷镀体系中,有两个关键的电极。一个是作为阳极的镀笔,镀笔通常采用高纯度的石墨等不溶性材料作为阳极基体,其表面包裹着棉花等吸水性材料,这些材料会吸附镀液。另一个电极则是待镀工件,它作为阴极。当外接直流电源接通后,电流从阳极(镀笔)经镀液流向阴极(工件)。
在电场力的作用下,镀液中的金属离子会发生定向移动。带正电荷的金属离子会向着阴极(工件)移动,而带负电荷的阴离子则会朝着阳极(镀笔)移动。当金属离子移动到阴极表面时,会得到电子,发生还原反应。例如铜离子在阴极表面得到两个电子后,就会还原成金属铜原子,并在工件表面沉积下来,逐渐形成镀层。
镀液中添加剂适量使用,改善电刷镀镀层外观。江苏耐用电刷镀技术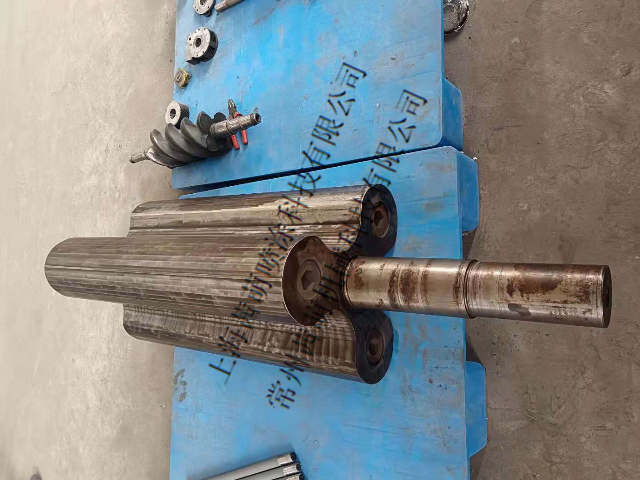
良好的镀层结合力与质量
在镀层质量方面,电刷镀通过合理控制电流、电压等参数,能够使金属离子在工件表面均匀、致密地沉积,形成的镀层与基体之间具有良好的结合力。与热喷涂形成的涂层相比,电刷镀镀层的致密度更高,气孔率更低,在耐腐蚀性、耐磨性等性能上表现更为出色。例如,在对一些承受高应力、高摩擦的机械零件进行表面处理时,电刷镀镀层能够更好地满足零件的使用要求,有效延长零件的使用寿命。
可在现场进行处理
许多表面处理技术需要将工件运输到专门的处理车间进行操作,这对于一些大型设备或安装在特定位置难以移动的工件来说极为不便。电刷镀技术则允许操作人员携带设备和镀液到现场进行处理。如在船舶维修中,对于船体水下部位的零部件腐蚀修复,维修人员可以直接在船上进行电刷镀操作,无需将零部件拆卸运输,很大程度上节省了时间和成本,提高了维修效率。
上海哪里有电刷镀施工电刷镀工艺中,镀笔移动速度影响镀层均匀性。
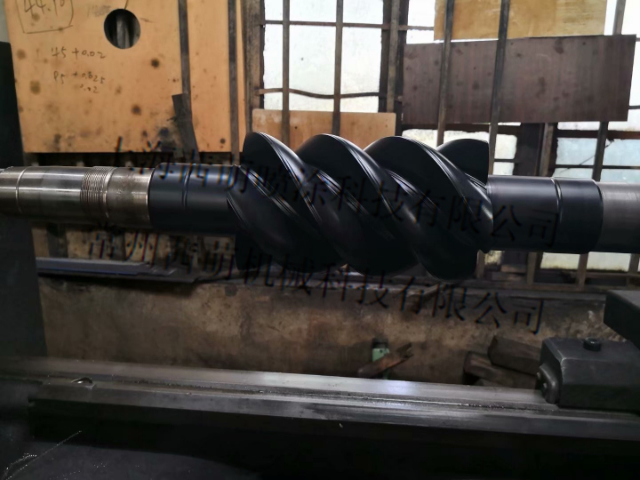
镀后处理:镀覆完成后,对工件进行镀后处理。首先用清水冲洗工件表面,去除残留的镀液,防止镀液中的化学物质对镀层造成腐蚀或影响镀层的外观。然后根据需要,对镀层进行钝化处理,采用钝化液使镀层表面形成一层钝化膜,进一步提高镀层的耐腐蚀性。对于一些对表面硬度或耐磨性有更高要求的工件,可能还需要进行热处理或机械加工,如研磨、抛光等,以改善镀层的性能和表面质量。例如,在对装饰品进行镀铜后,通过抛光处理可以使镀层表面更加光亮,提升产品的美观度。
镀液的使用方式也是二者原理差异的重要体现。传统电镀将工件完全浸没在大容量的镀槽中,镀槽内的镀液体积较大,且需要保持相对稳定的成分和浓度。为了维持镀液的稳定性,往往需要配备复杂的过滤、搅拌和温度控制装置。镀液中的金属离子在电场作用下,从阳极向阴极移动并在工件表面沉积,整个镀覆过程在镀槽这个相对封闭且均匀的环境中进行。与之不同,电刷镀的镀液并不存放在大型镀槽中,而是通过镀笔携带。镀笔吸附少量镀液,在与工件接触的局部区域进行镀覆。这意味着电刷镀对镀液的需求量小,且镀液无需长时间储存和循环使用,减少了镀液的浪费和管理成本。同时,由于镀液只在局部区域参与反应,受外界因素干扰小,更易于控制镀覆过程中的参数。电刷镀可改善金属表面粗糙度,提升外观质量。
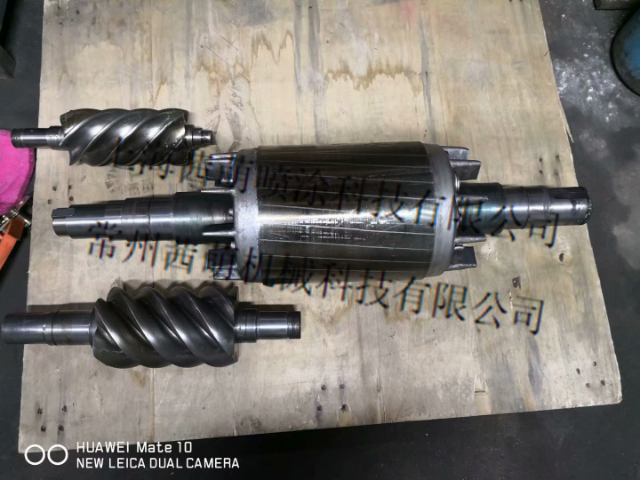
电压,作为推动电流流动的 “动力源”,与电流紧密相关。在电刷镀中,电压的变化会直接影响电流的大小。一般而言,提高电压会使电流增大,从而加快金属离子的沉积速率。但电压并非可以无限制地提升。一方面,过高的电压可能导致镀液中的水分子发生电解,产生氢气和氧气。氢气的析出可能会在镀层中形成气孔,降低镀层的致密性与耐腐蚀性;氧气的产生则可能对镀液中的某些成分产生氧化作用,破坏镀液的稳定性。另一方面,过高的电压还可能使镀笔与工件之间的接触电阻发热加剧,不*影响镀笔的使用寿命,还可能导致镀覆过程不稳定,出现镀层厚度不均匀等问题。电刷镀能在文物修复中,恢复金属文物表面光泽。浙江购买电刷镀咨询报价
航空发动机部件电刷镀,承受恶劣工况考验。江苏耐用电刷镀技术
镀笔移动速度
镀笔在工件表面的移动速度对镀层均匀性有着明显影响。若移动速度过快,镀液与工件表面的接触时间过短,金属离子来不及充分沉积,易导致镀层厚度不均匀,出现局部薄镀层甚至漏镀现象;而移动速度过慢,会使局部区域镀层过厚,不*浪费镀液,还可能影响镀层与基体的结合力,甚至导致镀层出现裂纹。一般来说,对于形状规则、尺寸较大的工件,镀笔移动速度可相对均匀且稍快;对于形状复杂、有细微结构的工件,则需放慢速度,确保每个部位都能得到充分镀覆。操作人员需根据实际情况,通过多次试验和经验积累,找到较佳的镀笔移动速度。 江苏耐用电刷镀技术