商机详情 -
山东环保电刷镀怎么样
随着电流密度逐渐增大,更多的金属离子在电场力的作用下迅速奔向阴极表面,镀层沉积速率明显提升。然而,若电流密度超过一定阈值,问题也随之而来。过高的电流密度使得金属离子在阴极表面的还原反应过于剧烈,大量金属原子瞬间形成,却来不及有序排列。这就如同在狭小空间内瞬间涌入过多人群,导致秩序混乱。反映在镀层上,便是结晶变得粗糙,甚至可能出现树枝状结晶,严重影响镀层的外观与性能。而且,过高的电流密度还可能引发局部过热,导致镀层烧焦,出现黑色或灰色斑块,极大地降低了镀层的质量与附着力。镀液中添加剂适量使用,改善电刷镀镀层外观。山东环保电刷镀怎么样
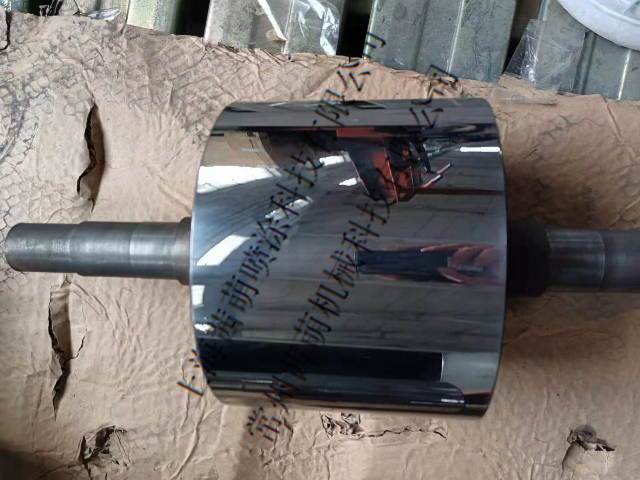
在电刷镀这一精妙的金属表面处理工艺里,诸多参数相互交织,共同影响着镀覆效果。其中,电流与电压作为关键参数,对镀覆过程起着至关重要的调控作用。电流,作为电刷镀过程中的驱动力,其密度(单位面积上通过的电流强度)直接左右着金属离子的沉积速率。当电流密度较低时,单位时间内迁移到阴极(待镀工件)表面的金属离子数量有限。这就好比一条流量较小的河流,携带的 “建筑材料”(金属离子)不足,导致镀层生长缓慢。在这种情况下,虽然镀层可能较为细致、平整,结晶颗粒较小,但沉积效率低下,难以满足大规模生产或快速修复的需求。上海耐用电刷镀技术金属文物经电刷镀修复,延长其保存时间。
在电场力的作用下,镀液中的离子开始定向移动。带正电荷的金属离子,如铜离子(Cu2+),会沿着电场线的方向向阴极(工件)移动;而带负电荷的阴离子,像硫酸根离子(SO42−),则朝着阳极(镀笔)移动。这种离子的定向迁移是金属在物体表面沉积的前提条件。当金属离子迁移到阴极(工件)表面时,会发生关键的还原反应。以铜离子为例,它在阴极表面获得两个电子,从离子态转变为金属原子,即Cu2++2e−⟶Cu。这些新生成的金属原子便开始在工件表面逐渐沉积,随着时间的推移和反应的持续进行,金属原子不断积累,形成一层连续的镀层。
电刷镀技术依托于电化学原理,其重点是金属离子在电场驱动下发生的一系列物理化学反应。当金属盐溶解于特定的镀液中,便会电离形成金属离子和相应的阴离子。以常见的镀铜为例,硫酸铜(CuSO4)在镀液中电离为铜离子(Cu2+)和硫酸根离子(SO42−)。这些离子在镀液中处于自由移动的状态,为后续的沉积过程奠定了物质基础。电刷镀系统主要由镀笔、镀液、待镀工件以及外接直流电源构成。镀笔作为阳极,其内部基体通常采用高纯度石墨等不溶性材料,外部包裹着棉花等吸水性强的材料,这些材料能够充分吸附镀液。待镀工件则作为阴极。当外接直流电源接通后,整个系统形成一个完整的回路,电流从阳极(镀笔)经镀液流向阴极(工件)。
电刷镀工艺灵活性,适应多种复杂工件需求。
镀液的酸碱度(pH 值)同样不容忽视。不同的镀液体系对 pH 值有特定的要求,合适的 pH 值能够维持镀液中各成分的稳定性,促进金属离子的正常沉积。例如,在酸性镀镍液中,pH 值的微小变化可能影响镍离子的络合状态,进而改变其沉积速率与镀层质量。若 pH 值过高,可能导致金属离子水解,生成氢氧化物沉淀,污染镀液,同时影响镀层的结合力;pH 值过低,则可能加速镀液对设备的腐蚀,并且不利于某些添加剂发挥作用。
镀液中的添加剂对镀层质量也有着明显影响。添加剂包括光亮剂、整平剂、缓冲剂等。光亮剂能够使镀层表面更加光亮平整,改善镀层的外观质量;整平剂有助于填补工件表面的微小凹坑和划痕,提高镀层的平整度;缓冲剂则能稳定镀液的 pH 值,减少因反应过程中酸碱度变化对镀层质量的影响。然而,添加剂的种类和用量需要严格控制,过量使用可能导致镀层出现脆性增加、夹杂等问题。 合理调整电刷镀电流,防止镀层出现烧焦现象。北京耐用电刷镀工艺
电刷镀通过局部镀覆,灵活处理工件特定部位。山东环保电刷镀怎么样
镀笔移动速度
镀笔在工件表面的移动速度对镀层均匀性有着明显影响。若移动速度过快,镀液与工件表面的接触时间过短,金属离子来不及充分沉积,易导致镀层厚度不均匀,出现局部薄镀层甚至漏镀现象;而移动速度过慢,会使局部区域镀层过厚,不*浪费镀液,还可能影响镀层与基体的结合力,甚至导致镀层出现裂纹。一般来说,对于形状规则、尺寸较大的工件,镀笔移动速度可相对均匀且稍快;对于形状复杂、有细微结构的工件,则需放慢速度,确保每个部位都能得到充分镀覆。操作人员需根据实际情况,通过多次试验和经验积累,找到较佳的镀笔移动速度。 山东环保电刷镀怎么样